Design for Manufacturing / Entformungsschrägen
DfM-Vertiefung
Entformungsschrägen: Ohne Entformungsschräge kommt ein Produkt nicht sauber aus dem Werkzeug
Jede Fläche, die in der Entformrichtung steht, benötigt Entformungsschräge (draft). Ohne Entformung reibt das Produkt beim Auswerfen über den Werkzeugstahl: weiße Abriebspuren, hohe Auswerferkräfte, Verformung und langfristig beschädigter Stahl.
Kunststoff schrumpft zum Kern, nicht von der Kavität weg. Die Kernseite (Innenseite) ist daher maßgeblich für die Auswerferkraft und verdient die größte Entformung. Auch kleine Features wie Texte, Logos und Rippen benötigen Entformung an ihren Flanken – genau diese werden oft vergessen.
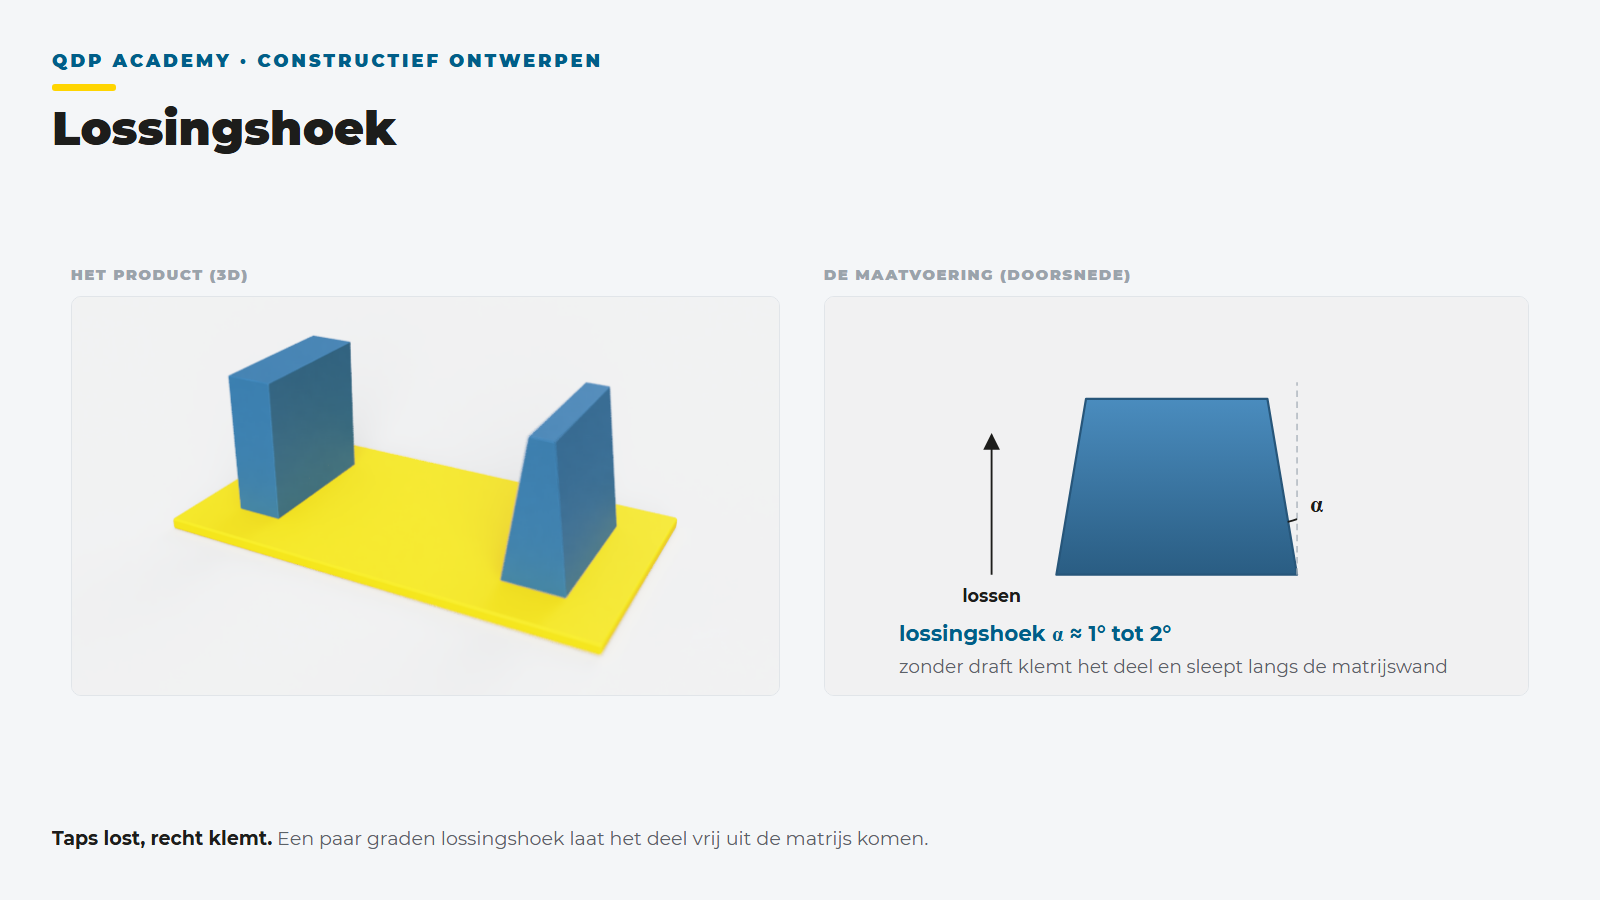
Indikative Entformung pro Situation
| Situation | Entformung pro Seite |
|---|---|
| Standard glatte Wand | 1 bis 3 Grad, auf 1,5 bis 2 Grad auslegen |
| Absolutes Minimum (kurz, glatt, poliert) | 0,5 Grad |
| Rippen und Stege | 0,5 bis 1 Grad |
| Tiefe Boxen und Hülsen (Kernseite) | 2 bis 3 Grad, zusätzlich Entlüftung erwägen |
| Feine Ätzstruktur | +1 Grad extra |
| Grobe Körnung oder Narbung | +1,5 bis 2 Grad extra |
Indikativ; der Werkzeugmacher berechnet die endgültige Entformung je Fläche.
Entformung verändert Maße
Eine Wand mit 50 mm Höhe und 2 Grad Entformung verläuft 1,75 mm in der Dicke. Legen Sie daher früh fest, welches Maß führend ist (oben, unten oder in der Mitte) und kommunizieren Sie dies explizit in der Zeichnung. So vermeiden Sie nachträgliche Diskussionen darüber, welches Maß „das richtige“ ist.
Entformung arbeitet eng mit Wanddicke und Materialwahl zusammen: sehen Sie die vollständige DfM-Säule oder gehe zu Wanddicke.
Was bedeutet das für Ihr Design?
Berechnen Sie in 2 Minuten Ihren Werkzeug- und Stückpreis, oder fragen Sie unsere Ingenieure nach einem DfM-Check.