Design for Manufacturing · Wir denken in Spritzgusswerkzeugen
Design for Manufacturing: Konstruieren mit der Spritzgussform im Kopf
Die Herstellbarkeit Ihres Produkts wird im Entwurf festgelegt, nicht auf dem Shopfloor. Wir steuern diese Entscheidungen bereits ab der ersten Skizze, damit Ihr Produkt zuverlässig, schnell und kostengünstig aus der Spritzgussform kommt.
Grundlagen
Was ist Design for Manufacturing?
Design for Manufacturing (DfM) ist das Entwerfen eines Produkts unter Berücksichtigung des Fertigungsverfahrens als Ausgangspunkt, so dass es ohne teure Anpassungen herstellbar ist. Beim Kunststoffspritzguss bedeutet das: Sie zeichnen keine Form und suchen sich danach eine Spritzgussform, sondern lassen die Form die Konstruktion mitbestimmen. Wanddicke, Ausformschrägen, Trennlinie, Rippen und Anspritzung entscheiden bereits ab der ersten Skizze, ob ein Produkt zuverlässig, schnell und kostengünstig herzustellen ist.
- Was: Konstruieren mit der Spritzgussform im Kopf, von der ersten Skizze bis zur Serie.
- Warum: Der Großteil Ihres Stückpreises wird schon in der Entwurfsphase festgelegt, nicht auf dem Shopfloor.
- Ertrag: weniger Konstruktionsiterationen und typischerweise 10 bis 30 Prozent geringerer Stückpreis.
- Wo es steckt: Wanddicke (meist 1,5 bis 3 mm), Ausformschräge (ca. 0,5 bis 3 Grad pro Seite), Rippen, Trennlinie, Anspritzung und Materialwahl.
- Bei QDP: keine einzelne Dienstleistung, sondern die Methode im gesamten Prozess, mit eigenem Engineering in Duiven und eigenem Werkzeugbau.
Der Grund, dass dies so ausschlaggebend ist: Der allergrößte Teil des endgültigen Stückpreises wird in der Entwurfsphase festgelegt, nicht auf dem Shopfloor. Eine Anpassung, die am Zeichentisch nichts kostet, kostet nach dem Fräsen der Spritzgussform tausende Euro an Stahlarbeiten und Wochen an Verzögerung. Gutes DfM verlagert Entscheidungen auf einen Moment, in dem sie noch kostenlos sind, und spart damit typischerweise 10 bis 30 Prozent beim Stückpreis.
DfM wirkt in beide Richtungen. Bei einem neuen Produkt steuern wir die Form ab der ersten Skizze, damit Sie nie ein Design festlegen, das sich später als teuer oder unmöglich herausstellt. Bei einem bestehenden Produkt analysieren wir, was bereits vorliegt, und gestalten es funktional, ergonomisch und fertigungsgerecht um: dasselbe oder ein besseres Produkt, kostengünstiger zu fertigen. Das ist der Kern unserer Weiterentwicklungs- und Cost-Down-Projekte.
Wir denken in Spritzgussformen. Deshalb liegt der Unterschied im Entwurf, nicht an der Produktionslinie.
Ein Produkt, das klug konstruiert ist, ist überall günstiger und zuverlässiger zu produzieren. Ein Produkt, das das nicht ist, bleibt teuer, egal wo Sie es fertigen.
Wo es steckt
Die DfM-Entscheidungen, die den Stückpreis bestimmen
Eine Handvoll Konstruktionsentscheidungen macht den größten Unterschied zwischen einer Spritzgussform, die reibungslos läuft, und einer, die immer wieder hakt. Das sind die Punkte, auf die wir früh einwirken.
Wanddicke
Konstant gehaltene, nicht zu dicke Wände verhindern Einfallstellen, Schrumpf und lange Zykluszeiten. Oft bringt eine Wanddicke von 1,8 statt 2,5 mm sowohl Materialeinsparung als auch schnellere Produktion – ohne Steifigkeitsverlust.
Mehr erfahren ›Ausformschrägen
Ohne ausreichende Ausformschräge kommt ein Bauteil nicht sauber aus der Form. Ein paar Grad Schräge im Entwurf vermeiden Schleifspuren, Auswerferabdrücke und Ausschuss in der Serie.
Mehr erfahren ›Rippen und Versteifungen
Steifigkeit erhält man nicht durch mehr Material, sondern durch clever platzierte Rippen. Gut dimensioniert bieten sie Festigkeit ohne Einfall an der Sichtseite und ohne Mehrgewicht.
Mehr erfahren ›Anspritzung und Mold-Flow
Wo und wie das Material in die Form strömt, bestimmt Fließnähte, Lufteinschlüsse und Maßhaltigkeit. Wir prüfen das mit Mold-Flow-Analyse, bevor Stahl gefräst wird.
Mehr erfahren ›Trennlinie und Formaufbau
Die Trennlinie und die Anzahl der Schieber bestimmen direkt den Formpreis. Eine Geometrie, die mit einer einfachen zweiteiligen Spritzgussform gefertigt werden kann, ist günstiger und zuverlässiger als eine Geometrie, die Schieber und Lifter benötigt.
Mehr erfahren ›Materialwahl
Das Material bestimmt Schrumpfung, Festigkeit, Wanddicke und Zykluszeit – und damit die gesamte Form darum herum. Wir treffen die Materialwahl als Teil des Entwurfs, nicht separat davon.
Mehr erfahren ›Der Prozess
DfM zieht sich durch unseren gesamten Prozess
DfM ist keine Phase, die man abhakt, sondern eine Denkweise, die vom Konzept bis zur Serie begleitet.
Konzept und Machbarkeit
Wir prüfen Ihre Idee sofort auf Herstellbarkeit und Kostenrahmen, sodass Sie früh wissen, ob und wie sie in die Form passt.
Entwurf und Engineering
Form, Funktion und Ergonomie zusammen mit DfM-Entscheidungen in einem integrierten Entwurf, der bereit für die Spritzgussform ist.
Validierung und Mold-Flow
Wir validieren Material und Wanddicke und simulieren die Füllung mit Mold-Flow-Analyse, bevor Stahl gefräst wird.
Werkzeugbau
Die Form fertigen wir im eigenen Haus. Kaufen Sie sie, sind Sie Eigentümer und erhalten ein Eigentumszertifikat.
Serienfertigung
Spritzguss auf energiesparenden Maschinen in unserem eigenen Werk, mit ersten Schussmustern, die wir auf Maß, Oberfläche und Schrumpfung prüfen.
Optimierung
In der Serie steuern wir weiterhin auf Stückpreis und Qualität mit Materialoptimierung und Cost-Down-Projekten.
Starten Sie mit einer neuen Idee? Lesen Sie, wie wir das angehen bei Entwicklung eines neuen Produkts, oder sehen Sie sich den Spritzgussprozess an.
Das Ergebnis
Was gutes DfM Ihnen bringt
Früh die richtigen Entscheidungen treffen, zahlt sich über die gesamte Lebensdauer des Produkts aus.
- Niedrigerer Stückpreis. DfM-Iterationen sparen typischerweise 10 bis 30 Prozent durch intelligentere Wanddicken, weniger Einzelteile und einfachere Montage.
- Kürzere Durchlaufzeit. Weniger Konstruktionsiterationen und Anpassungen an der Spritzgussform, also schneller zu den ersten Mustern.
- Stabilere Qualität. Weniger Ausschuss und weniger Überraschungen in der Serie, weil die Herstellbarkeit vorher berechnet wurde.
- Weniger Risiko. Wird ein Produkt nicht wie entworfen produziert, bekommen Sie Ihre Investition zurück.
Aus unseren Fallstudien
Zwei iF Design Awards, drei Lektionen
Die Gizmo Litter Box von GIZMO Design und der Senzatea Tea Dispenser von Senza Tea Company gewannen beide einen iF Design Award 2025. Zwei völlig unterschiedliche Produkte mit einem Weg: von der ersten Skizze an für die Spritzgussform entworfen, in der sie gefertigt werden.
Jede Linie auf Herstellbarkeit prüfen
Wanddicke, Ausformschräge, Anspritzpunkt und Trennlinie werden bei jeder Design-Iteration berücksichtigt, nicht erst nach abgeschlossener Entwurfsphase. Das erste Konzept der Katzenstreubox funktionierte in der Praxis nicht. Nach mehreren Entwürfen entstand ein Design aus sechs gespritzten Teilen, das in Serie läuft.
Die Kette in einer Hand halten
Entwurf, Engineering, Mold-Flow, Werkzeugbau und Serienfertigung erfolgten bei beiden Produkten aus einer Hand. Das spart Übergaben zwischen Agentur, Formenbauer und Spritzgießer und vor allem Diskussionen, wenn einmal etwas nicht sofort funktioniert.
Funktion, Anwendung, Erscheinung und Kosten sind eine Rechnung
Der Teedispenser dosiert losen Tee mit auswechselbaren Dosierscheiben von 7 bis 16 cc. Frühere Versuche scheiterten daran, dass Technik und Ästhetik nicht zusammenkamen. Läuft die Herstellbarkeit von Anfang an mit, muss keine dieser Anforderungen zurückstehen.
Lesen Sie die vollständige Story in den Fallstudien zu: der Gizmo Litter Box und dem Senzatea Tea Dispenser.
DfM in der Praxis
"Sie denken in allem mit und wissen, Ideen in die Realität zu bringen. Ein sehr verlässlicher Partner, der in Lösungen denkt."Lesen Sie die Fallstudie
 Gijs Raaijmakers
GIZMO Design, iF Design Award 2025
"Wir wollten Abdeckungen, die stärker, leiser und hochwertiger sind, ohne dass der Stückpreis steigt. QDP hat das mit einer universellen Spritzgussgehäuse."Lesen Sie die Fallstudie
 Dennis Vroegindeweij
Eigentümer DeVi-Group
"QDP ist einer der wenigen Lieferanten, die bei diesen Abmessungen 'Ja' sagen können. Die Wege sind sehr kurz, das ist angenehm."Lesen Sie die Fallstudie
 Carmen Smink
Van Geloven (McCain)
Selbst ausprobieren
Am Entwurf drehen, Effekt direkt sehen
Möchten Sie selbst prüfen, ob Ihr Entwurf stimmig ist? Verstellen Sie Wanddicke, Rippen und Hinterschneidungen und sehen Sie im Querschnitt und Komplexitätsmesser sofort, wie das die Herstellbarkeit beeinflusst.
Querschnitt Ihres Entwurfs
Technischer Schnitt durch Produkt und Spritzgussform. Reagiert live auf Ihre Einstellungen.
Die Designregler
Vier Entscheidungen, die jede Produktentwicklerin und jeder Produktentwickler trifft. Drehen und links mitverfolgen.
Warum: Die Kühlzeit steigt ungefähr quadratisch mit der Wanddicke; Kühlen macht den Großteil des Zyklus aus.
Warum: Steifigkeit entsteht durch Geometrie, nicht durch Dicke. Rippendicke am Fuß 50–60 % der Wand, Höhe maximal 3× Wanddicke.
Kollidiert: Mit Lifter aktiv haben diese Rippen keinen Platz: Der Lifter braucht Hubraum direkt neben der Seitenwand. Setzen Sie den Lifter auf null oder rücken Sie die Rippen weiter von der Seitenwand ab.
Warum: Ein innerer Haken oder Clip benötigt einen Lifter (Schrägauswerfer): kompakt, aber verschleißanfällig und mit begrenztem Hub.
Kollidiert: Mit diesen Rippen aktiv kann sich der Lifter nicht bewegen: Er braucht Hubraum, den die Rippen jetzt einnehmen. Deaktivieren Sie die Rippen, um den Lifter einzusetzen.
Warum: Eine äußere Hinterschneidung oder Querbohrung benötigt einen Schieber: Mehrkosten pro Schieber, erhöhter Wartungsaufwand und eine Trennlinienzeichnung auf dem Produkt.
Alles oben dient dazu, die Auswirkung einer Entscheidung zu erleben, nicht für ein Angebot. Sie möchten wissen, was Ihr Produkt tatsächlich kostet? Berechnen Sie Ihre Werkzeug- und Stückkosten oder fragen Sie unsere Ingenieure in einem unverbindlichen Brainstorming.
Nachschlagewerk
Alle Faustregeln im Überblick
Das sind die Zahlen, anhand derer unsere Ingenieure jedes CAD-Modell prüfen – basierend auf über 25 Jahren eigener Konstruktion für unseren eigenen Werkzeugbau und unsere eigene Fabrik. Zu jeder Regel das zugehörige Bild aus der QDP Academy: links das Produkt in 3D, rechts das Maß. Richtwerte, denn der exakte Wert hängt von Material und Geometrie ab, aber wer hiervon stark abweicht, zahlt das fast immer in der Form oder in der Serie.
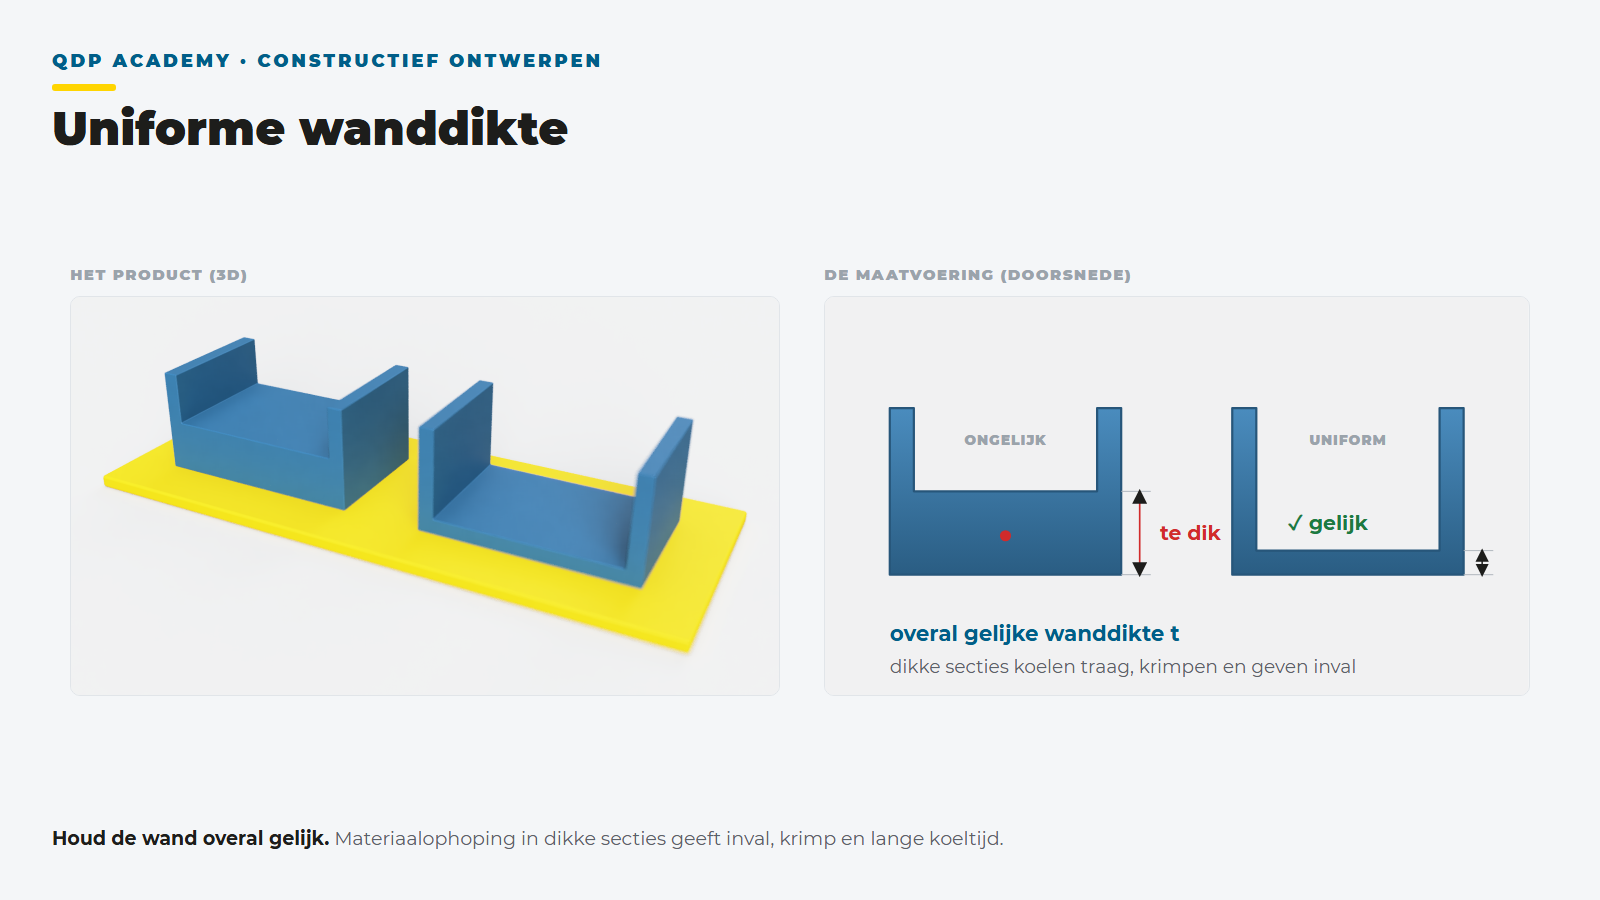
Wanddicke
Gleichmäßig, und so dünn wie es die Funktion zulässt. Die meisten Produkte liegen zwischen 1,5 und 3 mm. Steifigkeit kommt aus Rippen und Form, nicht aus Masse; Dickenübergänge immer fließend, niemals sprunghaft.
Mehr erfahren ›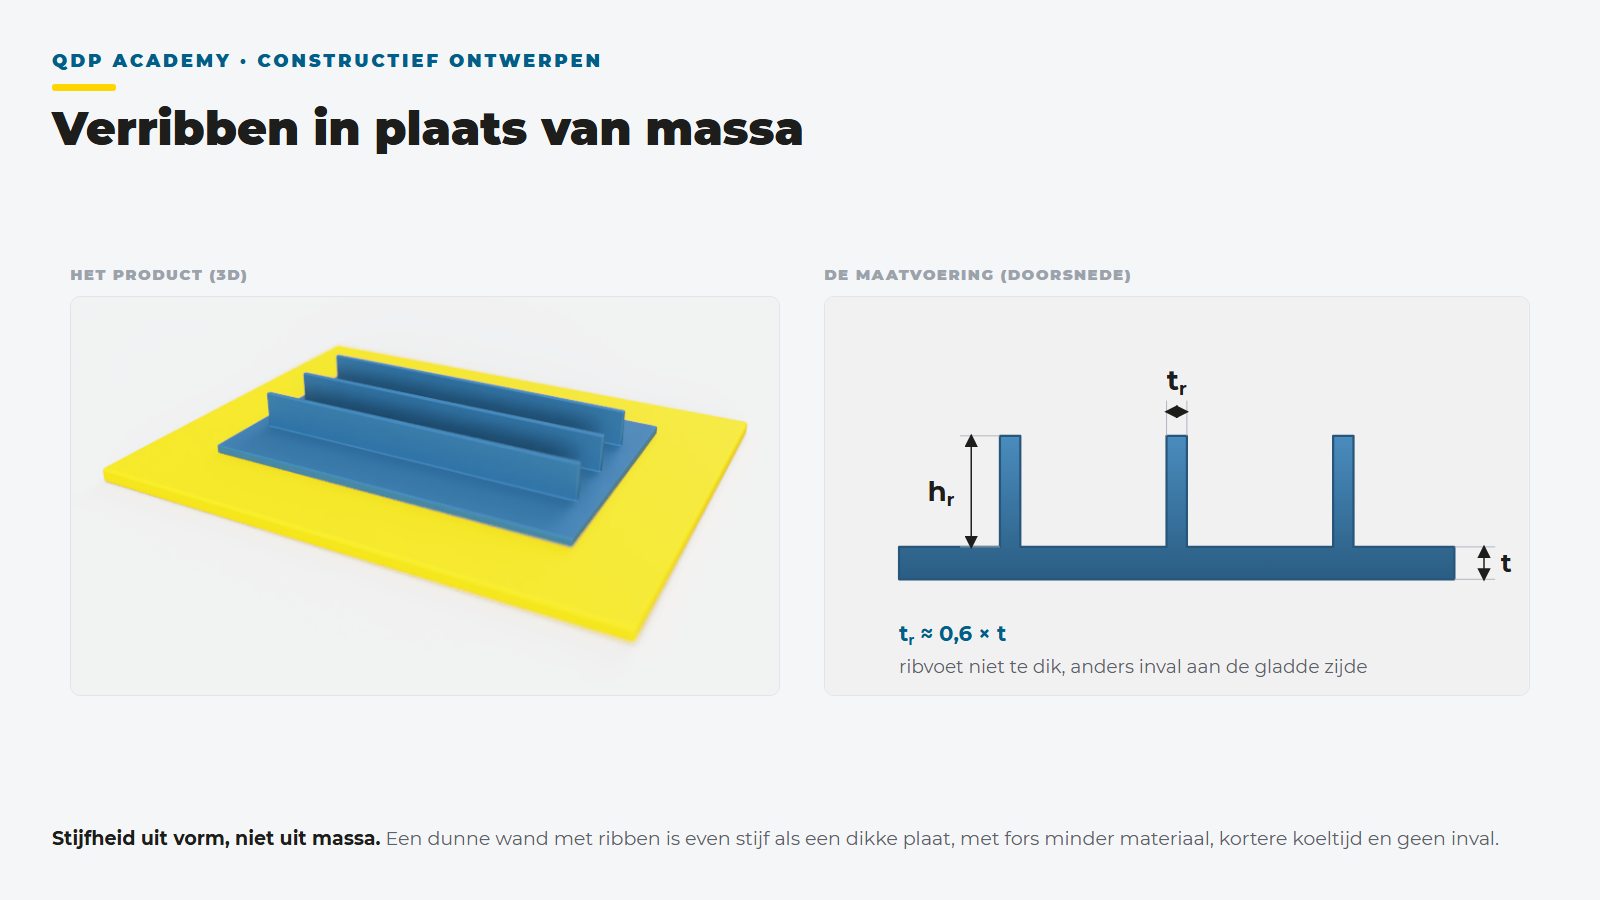
Rippen
Rippenfuß die Hälfte bis sechzig Prozent der Wandstärke, dann bleibt die Sichtseite frei von Einfallstellen. Höhe bis circa dreifacher Wandstärke, mit Schrägung an den Flanken und Radius am Fuß.
Mehr erfahren ›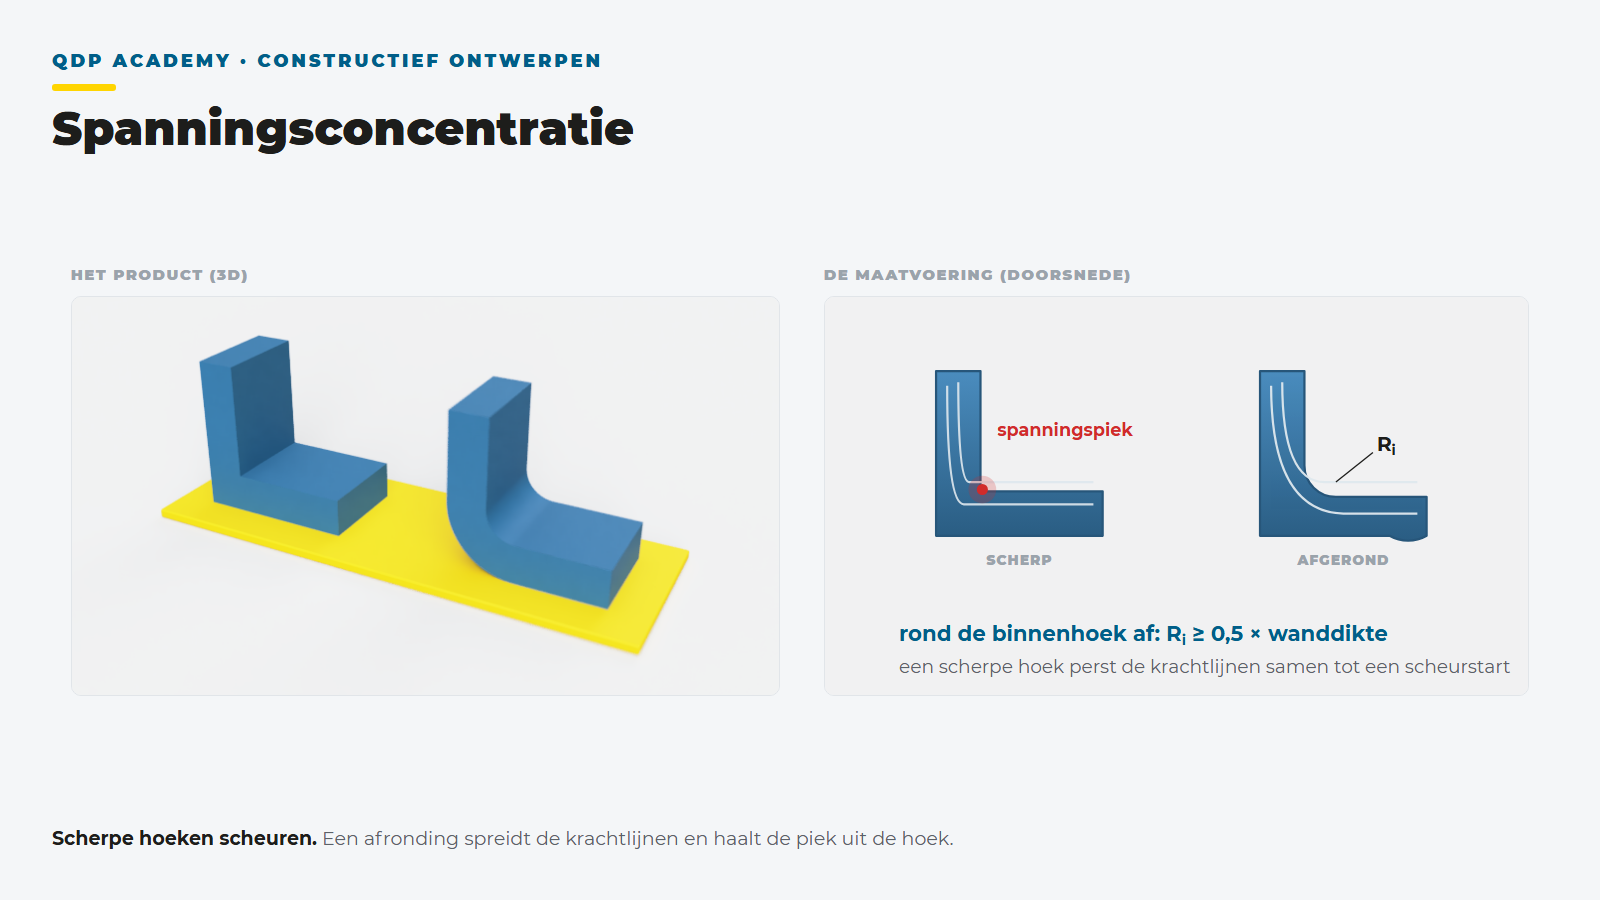
Ecken und Radien
Innenradius mindestens eine halbe Wanddicke, Außenradius gleich Innenradius plus Wanddicke. Eine scharfe Innenecke ist Spannungszentrum und behindert zudem das Fließen in der Form.
Mehr erfahren ›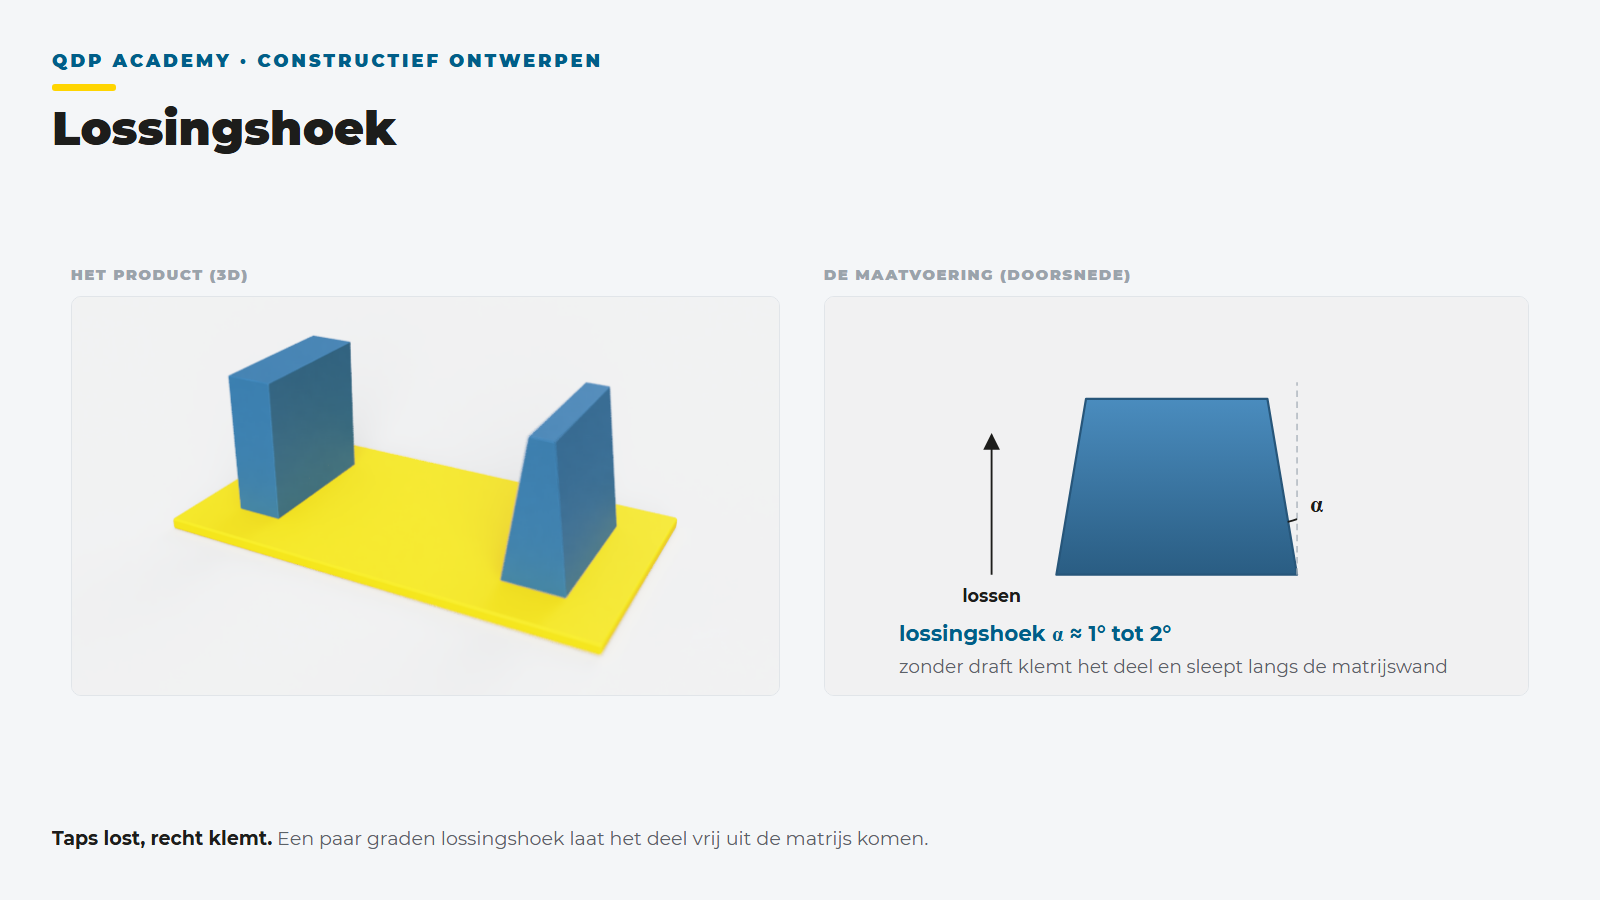
Ausformschräge
1 bis 3 Grad auf jeder Fläche in Auswerfrichtung. Strukturierte Flächen brauchen mehr: rechnen Sie mit etwa 1 Grad extra pro 0,025 mm Strukturtiefe.
Mehr erfahren ›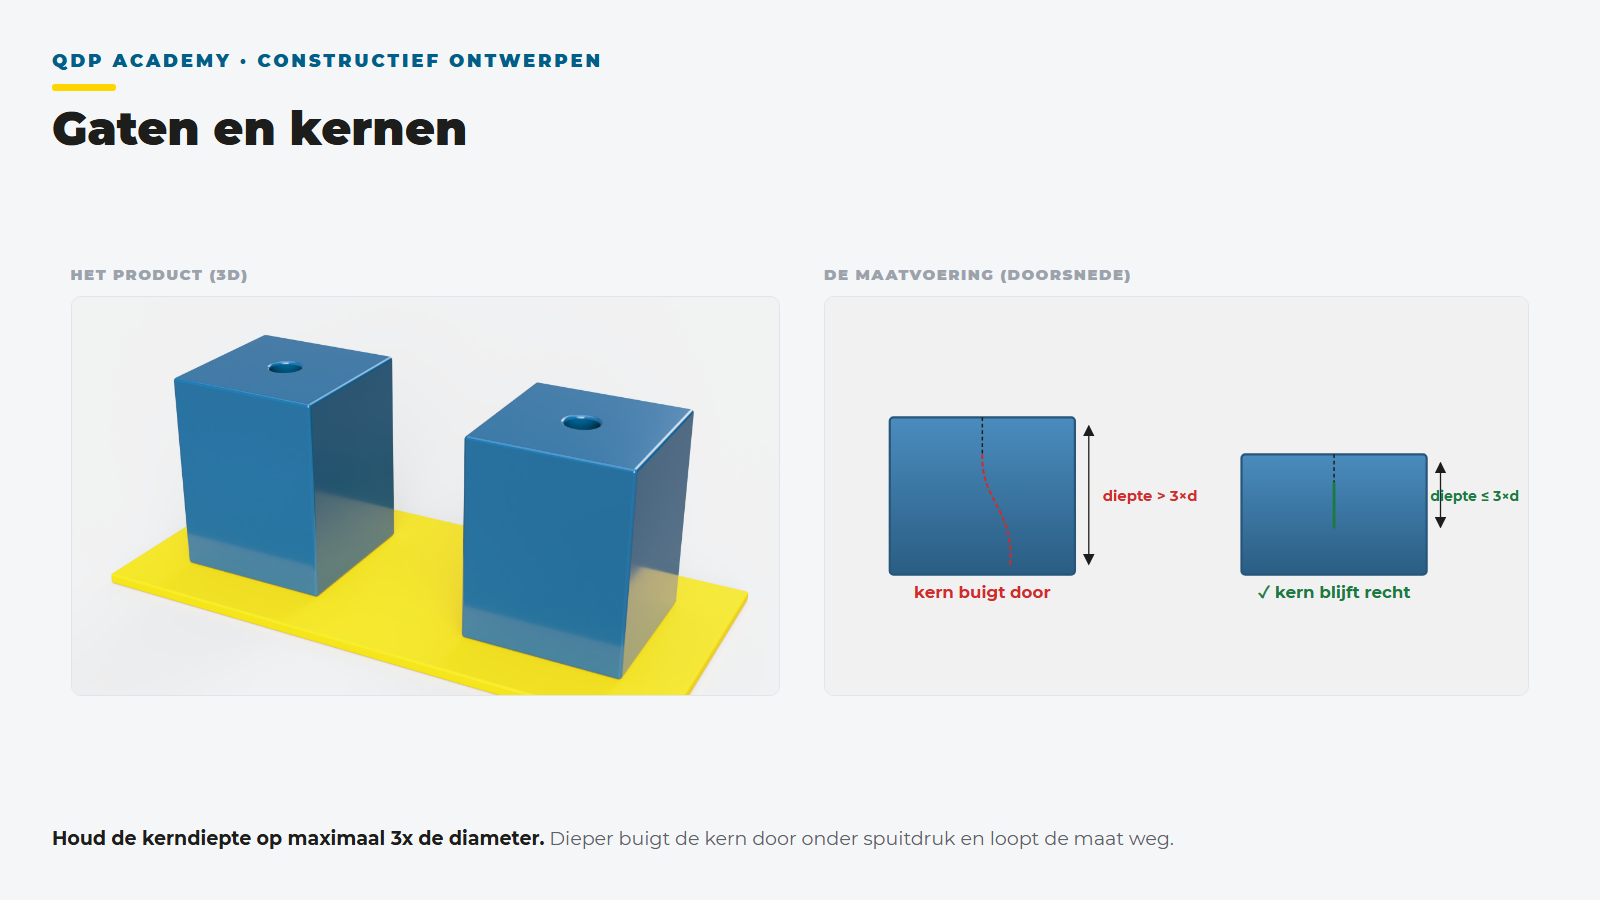
Bohrungen und Kerne
Eine Sackbohrung wird durch einen stehenden Kern in der Form erzeugt. Halten Sie die Tiefe maximal beim Dreifachen des Durchmessers, sonst biegt sich der Kern durch den Spritzdruck und das Maß läuft weg.
Mehr erfahren ›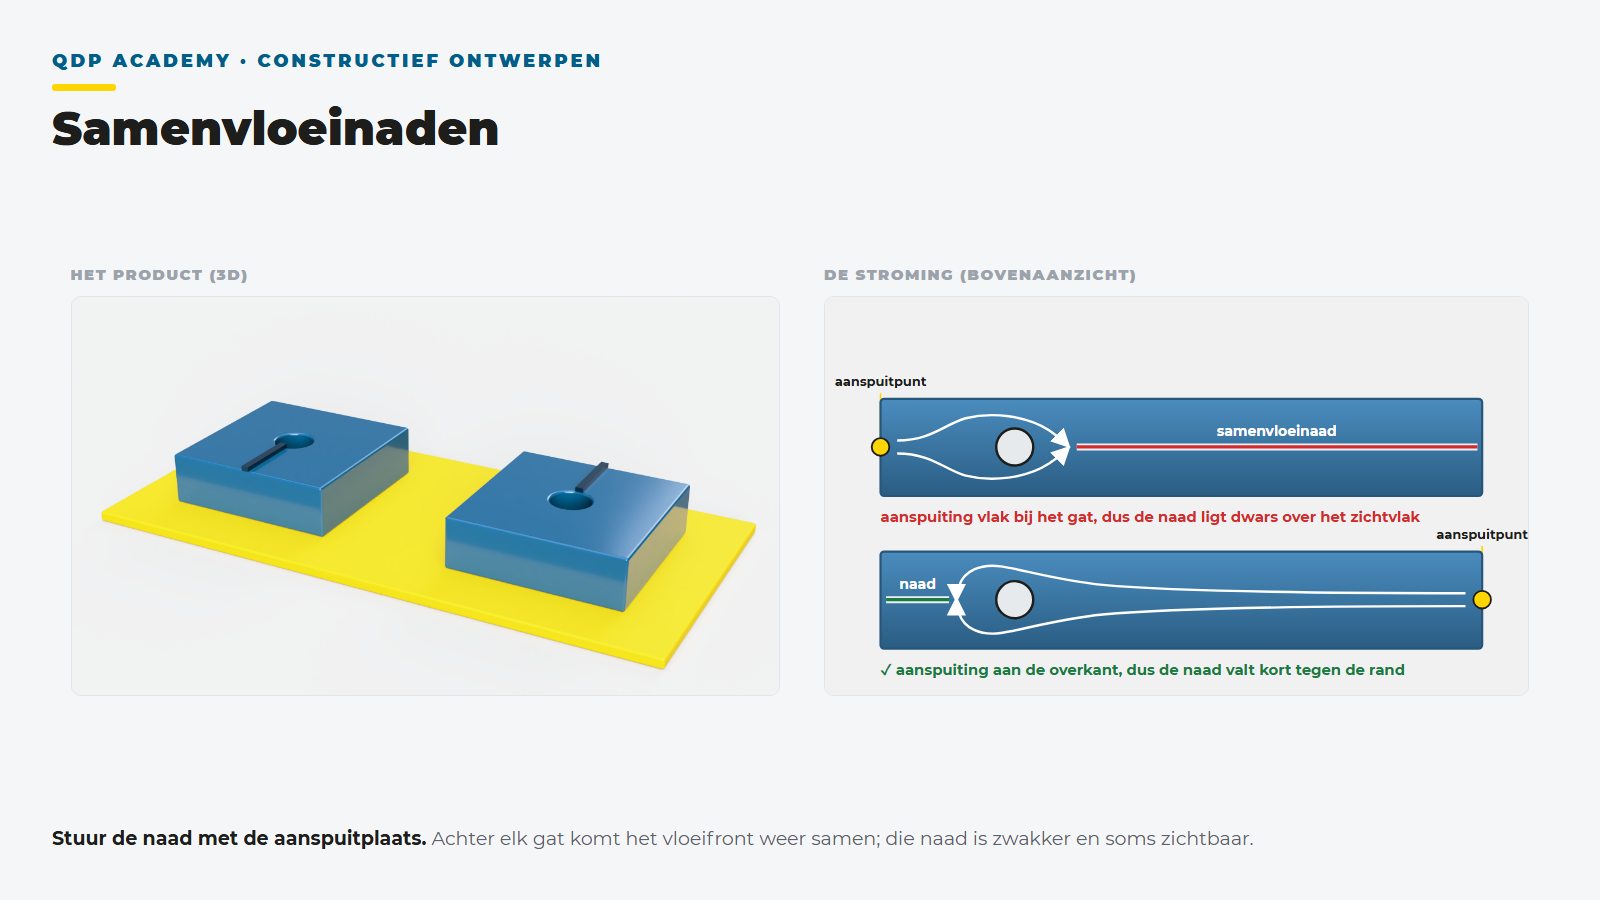
Fließnähte
Hinter jedem Loch trifft das Fließfront wieder in einer Naht zusammen, die schwächer und manchmal sichtbar ist. Die Position der Anspritzung bestimmt, wo diese Naht entsteht; diese wählen wir gezielt.
Mehr erfahren ›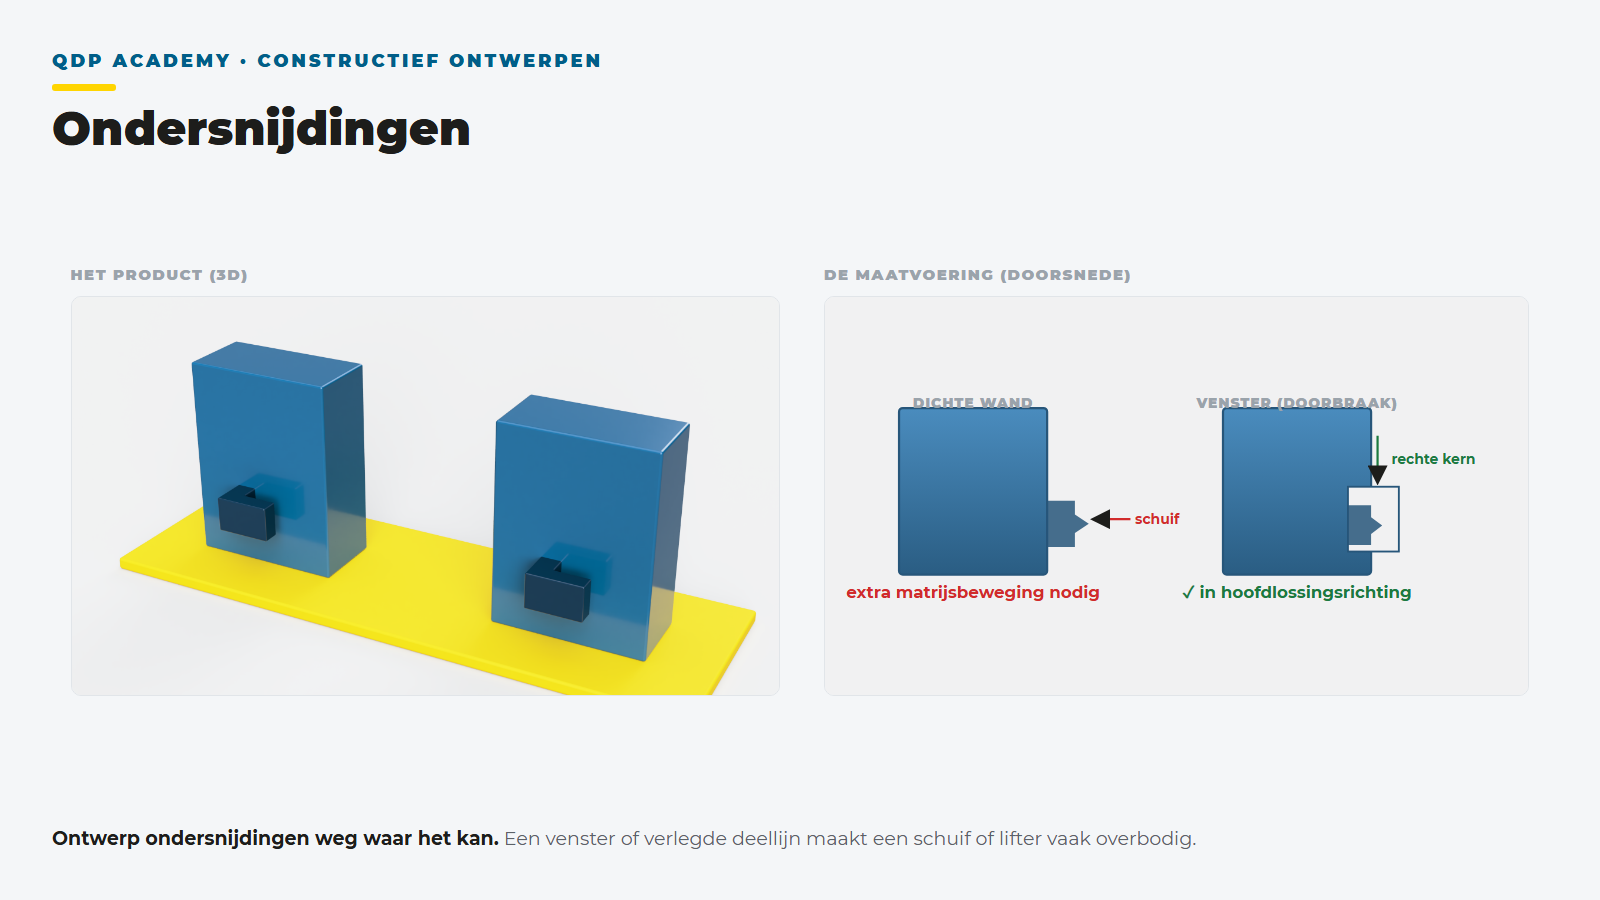
Hinterschneidungen
Jede Hinterschneidung braucht einen Lifter (innen) oder Schieber (außen) und macht die Form teurer und störanfälliger. Konstruieren Sie sie möglichst weg: Verlegen Sie die Trennlinie oder machen Sie ein Fenster, sodass das Detail in der Hauptauswerfrichtung entsteht.
Mehr erfahren ›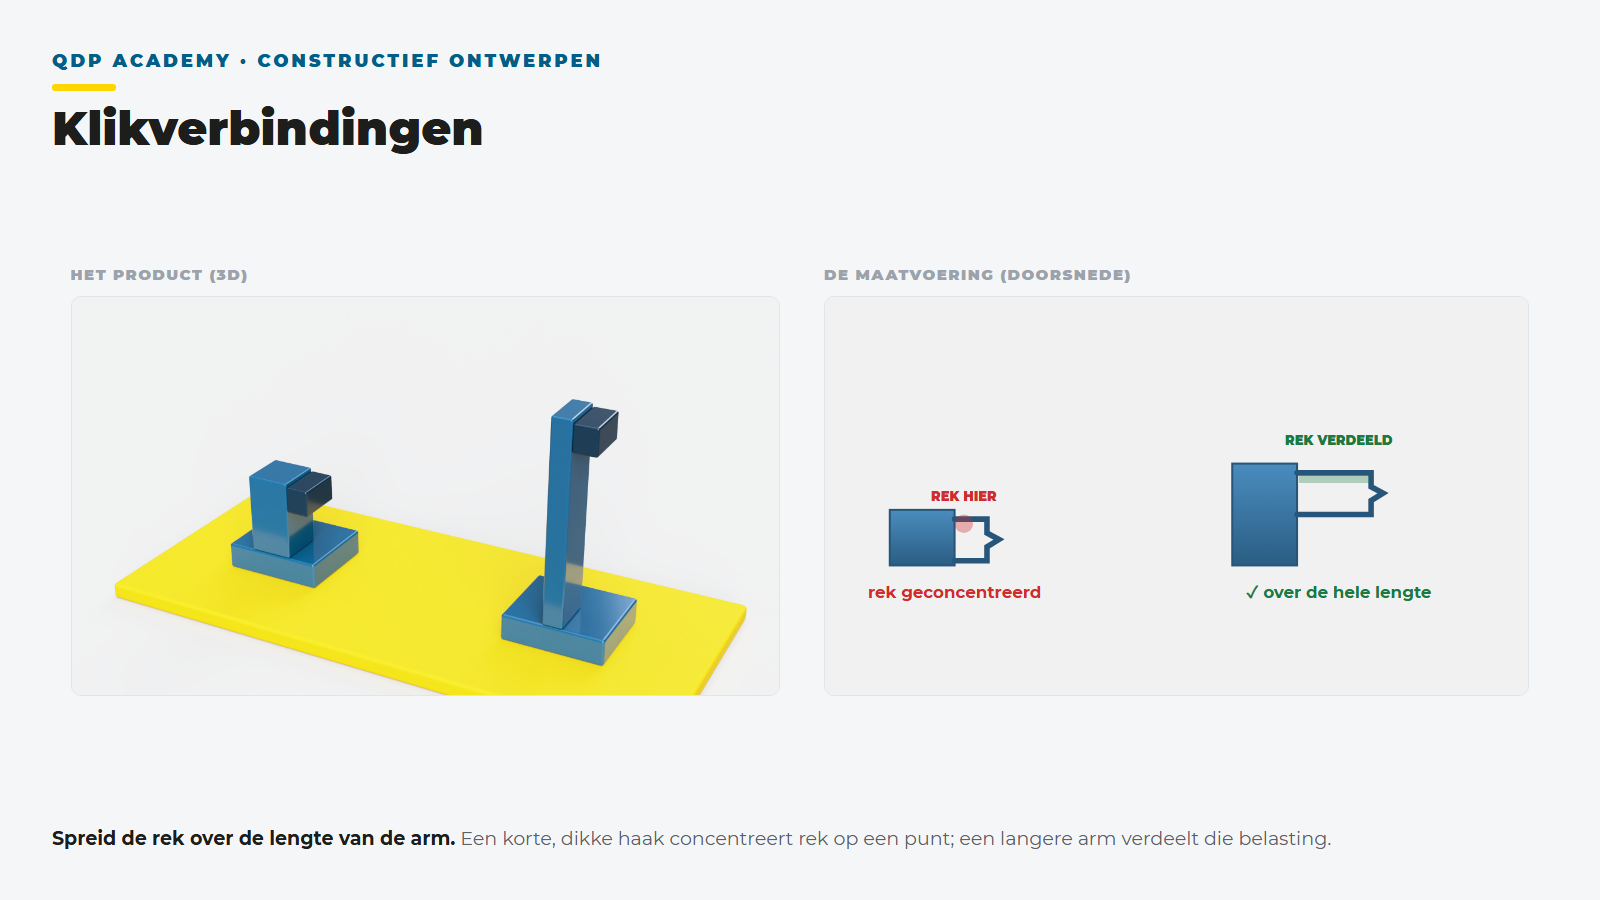
Schnappverbindungen
Halten Sie die Dehnung an einem Schnapphaken so, dass das Material sie wiederholt aushält, und verteilen Sie die Dehnung über die Länge. Sichern Sie mit der Form, nicht mit dauerhafter Vorspannung, denn Kunststoff entspannt sich unter konstanter Belastung.
Mehr erfahren ›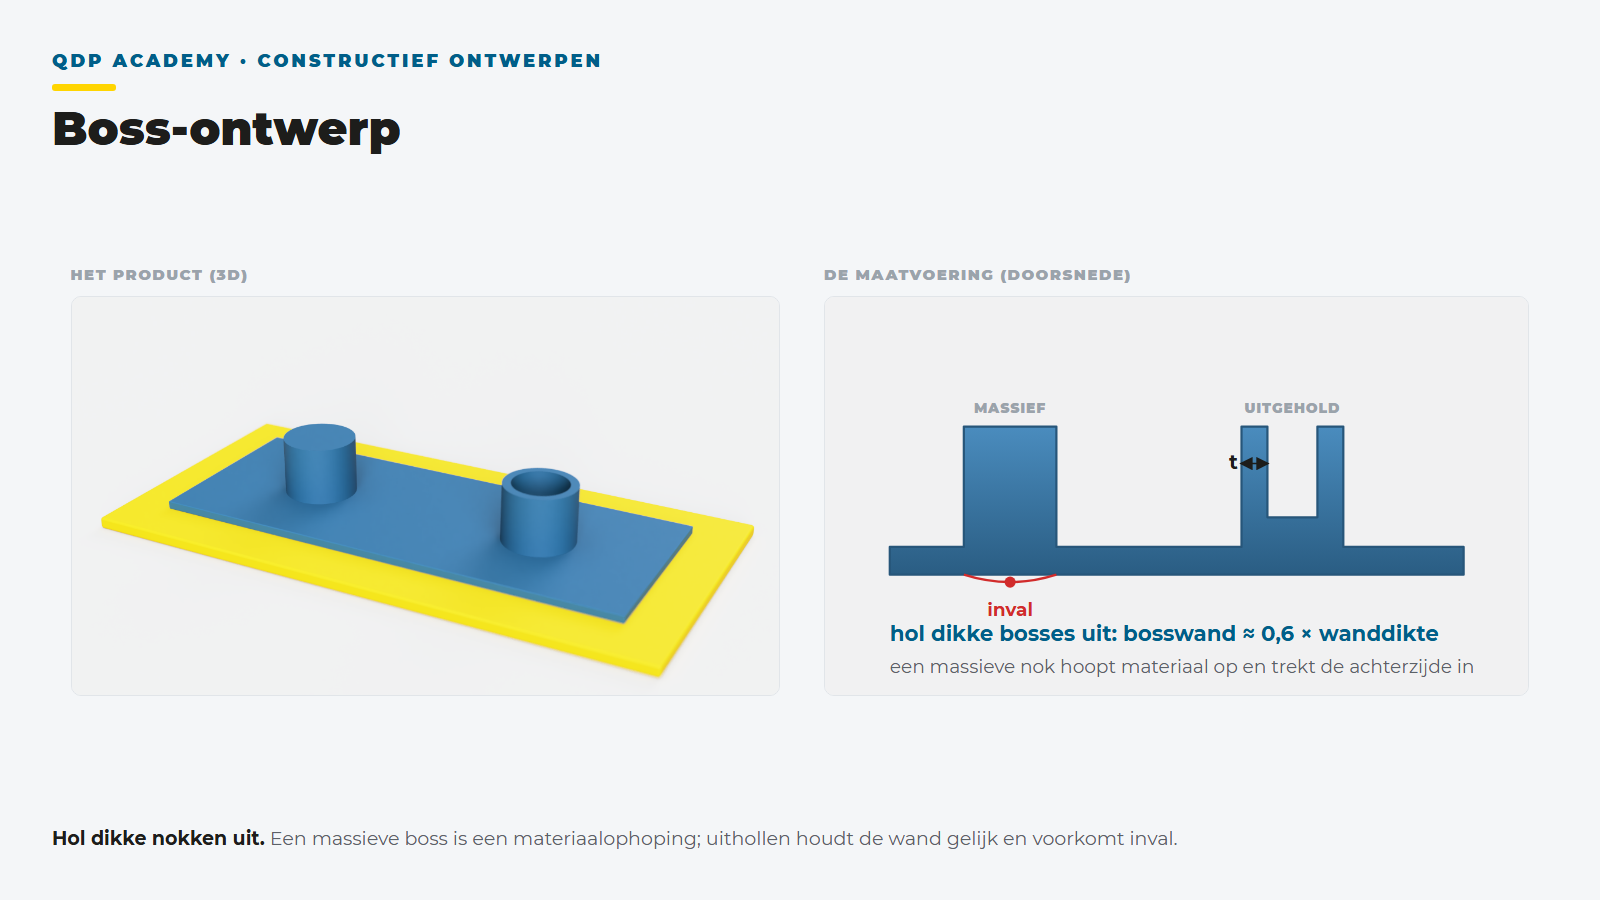
Schrauben und Bosse
Eine selbstschneidende Schraube gehört in ein Boss mit dem passenden Verhältnis zur Wanddicke, nicht in massives Material. Zu dicke Bosse verursachen Einfall auf der Sichtseite: Verbinden Sie sie mit Rippen an die Wand, statt sie dicker zu machen.
Mehr erfahren ›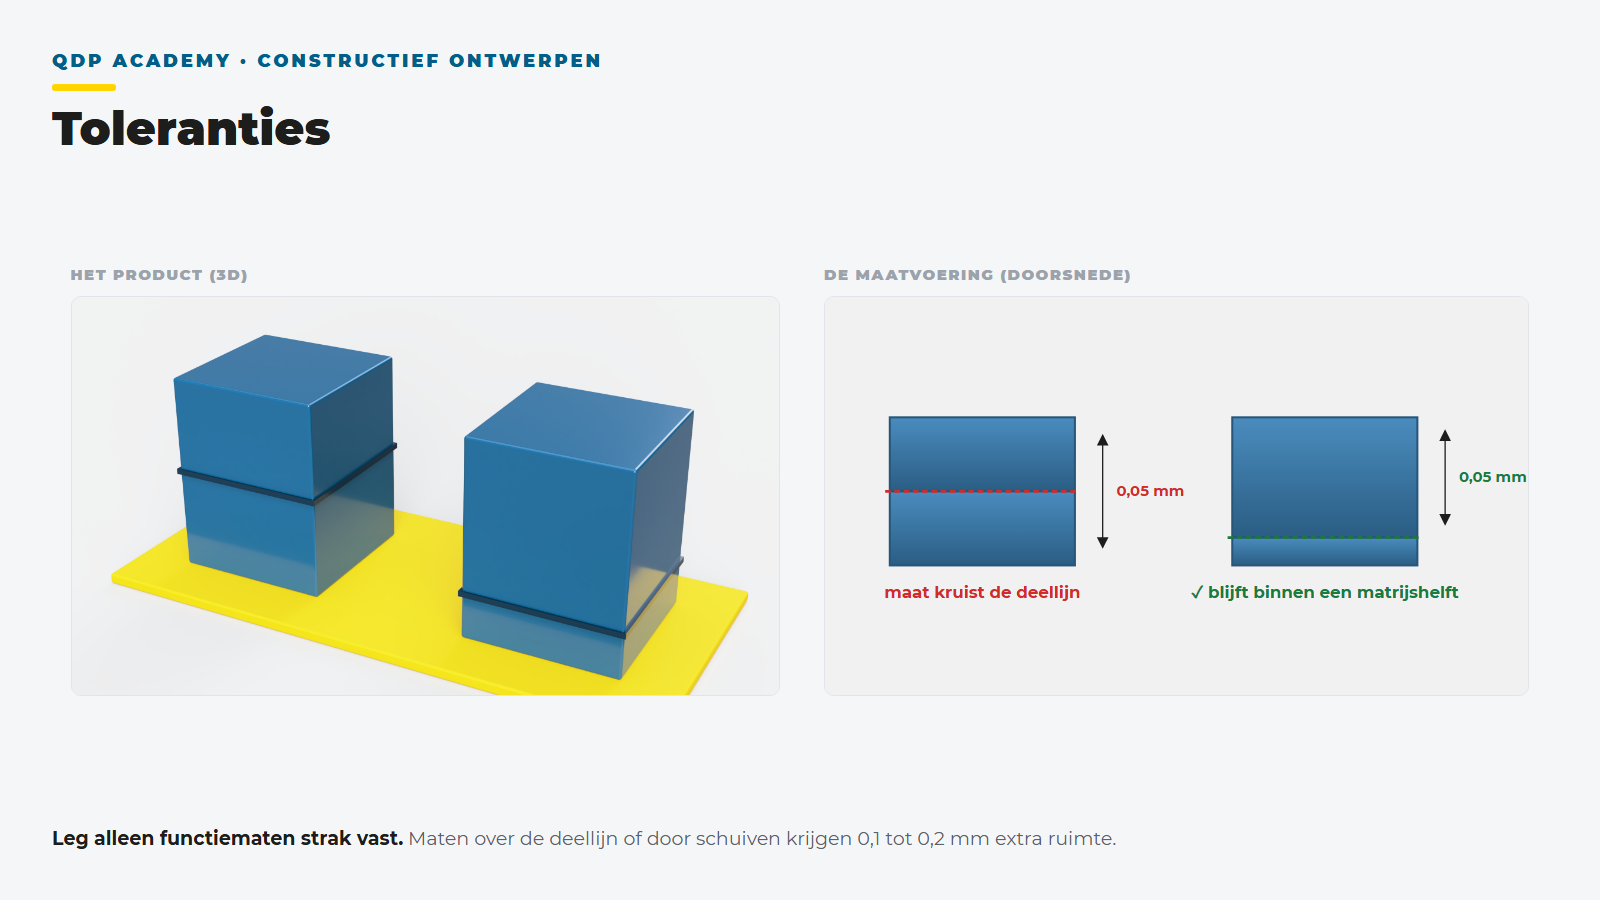
Toleranzen
Nur Funktionsmaße eng definieren und den Rest allgemein halten. Maße über die Trennlinie oder durch Schieber bekommen 0,1 bis 0,2 mm zusätzliche Freiheit zur normalen Toleranz.
Mehr erfahren ›Jede der obigen Regeln kennt Ausnahmen je nach Material. Genau deshalb beginnt bei uns jedes Projekt mit einem DfM-Review: Unsere Ingenieure prüfen Ihr Design auf diese Punkte, bevor irgendetwas aus Stahl bestellt wird.
Häufig gestellte Fragen
Design for Manufacturing in Kürze
Was genau ist Design for Manufacturing?+
Design for Manufacturing (DfM) ist das Entwerfen eines Produkts mit der Fertigungsmethode schon als Ausgangspunkt. Beim Spritzguss bedeutet das, dass Wanddicke, Schrägen, Rippen, Anspritzung und Materialwahl ab der ersten Skizze berücksichtigt werden, damit das Produkt ohne teure Anpassungen in der Form gefertigt werden kann. Der Unterschied zum solchen Entwurf liegt in der Reihenfolge: Sie zeichnen nicht erst eine Form und suchen dann die Spritzgussform, sondern die Form bestimmt das Design mit. Bei QDP ist das die Herangehensweise in jedem Projekt.
Ist DfM eine einzelne Dienstleistung, die ich separat buchen kann?+
Nein. DfM ist keine einzelne Dienstleistung, sondern eine Herangehensweise, die den ganzen Prozess begleitet – von der Konzeptphase bis zur Serie. Ein DfM-Check im Nachhinein eines abgeschlossenen Designs führt oft zu einer Liste an Änderungen, die erneute Konstruktionsarbeit bedeuten. Von Anfang an dabei zu sein, verhindert diese zusätzliche Schleife. Haben Sie keine eigene Entwurfskapazität, übernimmt QDP das Design via Design-Outsourcing-Service und setzt DfM ab Tag eins um. Kommt das Design von Ihnen, prüfen wir es, bevor die Form gefertigt wird.
Wann sollte DfM im Projekt starten?+
So früh wie möglich, am besten schon in der Konzeptphase. Der größte Teil der Kosten und der Herstellbarkeit wird im Entwurf festgelegt, nicht auf dem Shopfloor. Eine Entscheidung, die in der Skizzenphase nichts kostet, etwa eine etwas andere Wanddicke oder eine versetzte Trennlinie, kostet nach dem Fräsen der Form tausende Euro an Stahlarbeit und Wochen Verzögerung. Je später DfM ansetzt, desto weniger kann noch gelenkt werden. QDP schaut deshalb schon beim ersten Konzept mit, auch wenn noch keine Zeichnung existiert.
Was bringt DfM konkret?+
Einen niedrigeren Stückpreis, weniger Konstruktionsiterationen und stabilere Qualität in der Serie. DfM-Iterationen sparen typischerweise 10 bis 30 Prozent beim Stückpreis durch clevere Wanddicke, weniger Bauteile und einfachere Montage. Darüber hinaus wird die Form oft einfacher, mit weniger Schiebern, was Investition und Durchlaufzeit reduziert. Und weil die Herstellbarkeit vorab berechnet wurde, gibt es beim ersten Schuss weniger Überraschungen. Bei QDP gilt außerdem die Garantie: Wird das Produkt nicht wie konstruiert gefertigt, erhalten Sie Ihre Investition zurück.
Kann QDP DfM auf ein bestehendes Produkt anwenden?+
Ja, das ist möglich. Bei einem bestehenden Produkt beginnt DfM mit einer Analyse des Ist-Zustands: aktuelles Design, Form, Ausschuss und Montage. Danach wird auf Funktion, Ergonomie und Herstellbarkeit neu entworfen, mit dem Ziel, dasselbe oder ein besseres Produkt günstiger zu fertigen. Das kann eine dünnere Wand, verschmolzene Teile oder ein anderes Material bedeuten. Manchmal genügt eine Anpassung der bestehenden Form, manchmal lohnt sich eine neue. Das ist die Basis der Weiterentwicklungs- und Cost-Down-Projekte von QDP.
Was kostet eine Spritzgussform, wenn ich DfM richtig anwende?+
Das hängt ab von der Größe, Anzahl der Kavitäten und wie viele Schieber für die Form benötigt werden. Eine Einzelform für ein einfaches Teil ist am günstigsten, jede Hinterschneidung, für die ein Schieber nötig ist, macht die Form teurer und komplexer. Gutes DfM hält die Form so einfach wie möglich und damit die Investition gering. Bei QDP beginnt eine Form ab 3.000 Euro, mit einem Schwerpunkt zwischen 3.000 und 5.000 Euro und Ausreißern bis zu 60.000 Euro für komplexe Großformen. Eine grobe Indikation erhalten Sie in zwei Minuten mit dem Kalkulator.
Welche Materialien zählen zu einer DfM-Entscheidung?+
Nahezu alle technischen Kunststoffe: ABS, PP, PA, PC, POM und glasfaserverstärkte Varianten, dazu biobasierte Typen wie PHA und PLA sowie recycelte Kunststoffe. Das Material ist Teil der DfM-Abwägung und keine Entscheidung im Nachhinein, denn es beeinflusst Schrumpfung, zulässige Wanddicke, Zykluszeit und damit die komplette Form drum herum. Eine Form wird immer auf die Schrumpfung eines Materials gebaut – ein Materialwechsel nach Fertigstellung kostet Geld. QDP wählt das Material deshalb zusammen mit dem Entwurf, basierend auf Funktion, Einsatzgebiet und Kosten.
Was, wenn mein Produkt doch nicht herstellbar ist?+
Dieses Risiko senken Sie, bevor Stahl gefräst wird. Mit Mold-Flow-Analyse simulieren Sie die Füllung, mit Materialvalidierung prüfen Sie, ob der Kunststoff die Anforderungen erfüllt, und DfM-Checks erfassen Wanddicke, Schrägen und Hinterschneidungen. Ein Muster zur Passformprüfung gehört ebenfalls dazu. Falls ein Detail doch nicht herstellbar ist, wird das Design angepasst, solange das noch günstig ist. Bei QDP gilt zudem: Wird ein Produkt nicht wie entworfen gefertigt, erhalten Sie Ihre Investition zurück.
Welche Wanddicken sind beim Spritzguss gängig?+
Die meisten Spritzgussteile haben eine Wanddicke zwischen 1,5 und 3 mm, abhängig von Material und Fließweg. Wichtiger als der Wert ist Gleichmäßigkeit: Dicke Zonen kühlen langsamer und verursachen Einfall, Schrumpflöcher und Verzug, während zu dünne Zonen nicht komplett gefüllt werden. Die Steifigkeit wird mit Rippen und Form erreicht, nicht mit Masse. Wo eine Dickenänderung nötig ist, sollte der Übergang sanft verlaufen. QDP kalkuliert Wanddicken bei jedem Design basierend auf Material, Fließweg und Zykluszeit.
Welche Toleranzen sind beim Spritzguss möglich?+
Das hängt ab von Material, Maßgröße und ob ein Maß in einer Formhälfte liegt. Kunststoff schrumpft 0,4 bis 2,5 Prozent in der Form und die Schrumpfung variiert pro Produktionszyklus. Maße über die Trennlinie erhalten zudem 0,1 bis 0,2 mm Extra-Spiel. Amorphe Kunststoffe wie ABS und PC schrumpfen weniger und gleichmäßiger als teilkristalline wie PP, PA und POM. Faustregel: Nur Funktionsmaße eng definieren, den Rest allgemeiner halten. QDP legt die Toleranzen pro Funktionsmaß verbindlich fest, bevor die Form gefertigt wird.
Was ist eine Fließnaht und ist sie kritisch?+
Eine Fließnaht entsteht, wo zwei Ströme geschmolzenen Kunststoffs wieder zusammentreffen, zum Beispiel hinter einem Loch. An dieser Naht ist das Material etwas schwächer und manchmal sichtbar. Meist ist das kein Problem, aber an belasteten oder sichtbaren Stellen schon. Eine höhere Formtemperatur oder eine zusätzliche Entlüftung macht die Naht stärker und weniger sichtbar. Über die Anspritzposition steuern wir gezielt, wo die Naht sitzt. QDP prüft das im Vorfeld mit Mold-Flow-Analyse.
Wie kann ich Hinterschneidungen im Entwurf vermeiden?+
Prüfen Sie je Detail, ob es in der Öffnungsrichtung der Form gefertigt werden kann. Ein Häkchen, Loch oder Rand lässt sich oft anpassen: Trennlinie verschieben, Durchbruch unter einem Schnapphaken oder das Detail um eine Vierteldrehung verlegen. Geht das nicht, sind Schieber oder Kernauszüge nötig. Jeder Schieber macht die Form teurer, wartungsintensiver und kann eine sichtbare Linie am Produkt hinterlassen. Fragen Sie bei jeder Hinterschneidung, ob diese Funktion notwendig ist. QDP prüft diese Details im DfM-Review Schritt für Schritt mit Ihnen.
Lassen Sie Ihr Design fertigungsgerecht machen
Berechnen Sie in 2 Minuten Ihren Form- und Stückpreis oder planen Sie ein unverbindliches Brainstorming mit unseren Ingenieuren.