Design for Manufacturing · Wij denken in matrijzen
Design for Manufacturing: ontwerpen met de matrijs in je hoofd
De maakbaarheid van je product ligt vast in het ontwerp, niet op de productievloer. Wij sturen die keuzes vanaf de eerste schets, zodat je product betrouwbaar, snel en voordelig uit de matrijs komt.
De basis
Wat is Design for Manufacturing?
Design for Manufacturing (DfM) is het ontwerpen van een product met de productiemethode al als uitgangspunt, zodat het zonder kostbare aanpassingen maakbaar is. Bij kunststof spuitgieten betekent dat: je tekent geen vorm en zoekt er daarna een matrijs bij, maar je laat de matrijs het ontwerp mee sturen. Wanddikte, lossingshoeken, deellijn, ribben en aanspuiting bepalen vanaf de eerste schets of een product betrouwbaar, snel en voordelig te maken is.
- Wat: ontwerpen met de matrijs in je hoofd, van de eerste schets tot de serie.
- Waarom: het grootste deel van je kostprijs ligt vast in de ontwerpfase, niet op de productievloer.
- Opbrengst: minder ontwerpiteraties en typisch 10 tot 30 procent lagere stuksprijs.
- Waar het zit: wanddikte (meestal 1,5 tot 3 mm), lossing (circa 0,5 tot 3 graden per zijde), ribben, deellijn, aanspuiting en materiaalkeuze.
- Bij QDP: geen losse dienst maar de werkwijze door het hele traject, met eigen engineering in Duiven en eigen matrijzenbouw.
De reden dat dit zo zwaar weegt: het overgrote deel van de uiteindelijke kostprijs wordt vastgelegd in de ontwerpfase, niet op de productievloer. Een aanpassing die op de tekentafel niets kost, kost na het frezen van de matrijs duizenden euro's aan staalwerk en weken vertraging. Goede DfM verschuift de beslissingen naar het moment waarop ze nog gratis zijn, en bespaart daarmee typisch 10 tot 30 procent op de stuksprijs.
DfM werkt twee kanten op. Bij een nieuw product sturen we de vorm vanaf de eerste schets, zodat je nooit een ontwerp vastlegt dat later duur of onmogelijk blijkt. Bij een bestaand product analyseren we wat er al ligt en herontwerpen we het op functie, ergonomie en maakbaarheid: hetzelfde of een beter product, goedkoper te maken. Dat is de kern van onze doorontwikkel- en cost-down-trajecten.
Wij denken in matrijzen. Daarom zit het verschil in het ontwerp, niet op de productielijn.
Een product dat slim is ontworpen, is overal goedkoper en betrouwbaarder te maken. Een product dat dat niet is, blijft duur, waar je het ook produceert.
Waar het zit
De DfM-keuzes die je kostprijs bepalen
Een handvol ontwerpkeuzes maakt het grootste verschil tussen een matrijs die soepel loopt en een die blijft haperen. Dit zijn de keuzes waar wij vroeg op sturen.
Wanddikte
Constante, niet te dikke wanden voorkomen inval, krimp en lange cyclustijden. Vaak levert een wanddikte van 1,8 in plaats van 2,5 mm zowel materiaalbesparing als een snellere productie op, zonder verlies van stijfheid.
Lees meer ›Lossingshoeken
Zonder voldoende draft komt een product niet schoon uit de matrijs. Een paar graden lossing in het ontwerp scheelt sleepsporen, ejector-schade en afkeur in de serie.
Lees meer ›Ribben en verstijvingen
Stijfheid haal je niet uit meer materiaal maar uit slimme ribben. Goed gedimensioneerd geven ze sterkte zonder inval aan de zichtzijde en zonder extra gewicht.
Lees meer ›Aanspuiting en mold-flow
Waar en hoe het materiaal de matrijs invloeit, bepaalt vulnaden, luchtinsluiting en maatvastheid. We toetsen dit met mold-flow-analyse voordat er staal wordt gefreesd.
Lees meer ›Deellijn en matrijsopbouw
De deellijn en het aantal schuiven bepalen direct de matrijsprijs. Een vorm die met een eenvoudige tweedelige matrijs kan, is goedkoper en betrouwbaarder dan een die schuiven en liften nodig heeft.
Lees meer ›Materiaalkeuze
Het materiaal bepaalt krimp, sterkte, wanddikte en cyclustijd, en dus de hele matrijs eromheen. We kiezen het materiaal als onderdeel van het ontwerp, niet los daarvan.
Lees meer ›Het proces
DfM loopt door ons hele proces
DfM is geen fase die je afvinkt, maar een denkwijze die van concept tot serie meeloopt.
Concept en haalbaarheid
We toetsen je idee meteen op maakbaarheid en kostenorde, zodat je vroeg weet of en hoe het in een matrijs past.
Ontwerp en engineering
Vorm, functie en ergonomie samen met de DfM-keuzes, in een geintegreerd ontwerp dat klaar is voor de matrijs.
Validatie en mold-flow
We valideren materiaal en wanddikte en simuleren de vulling met mold-flow-analyse voordat er staal wordt gefreesd.
Matrijzenbouw
De matrijs bouwen we in eigen huis. Schaf je hem aan, dan ben je eigenaar en krijg je het eigendomscertificaat.
Serieproductie
Spuitgieten op energiezuinige machines in onze eigen fabriek, met eerste shots die we controleren op maat, oppervlak en krimp.
Optimalisatie
Eenmaal in serie blijven we sturen op stuksprijs en kwaliteit met materiaaloptimalisatie en cost-down-trajecten.
Begin je met een nieuw idee? Lees hoe we dat oppakken bij een nieuw product ontwikkelen, of bekijk het spuitgietproces.
Het resultaat
Wat goede DfM je oplevert
Vroeg de juiste keuzes maken betaalt zich terug over de hele levensduur van het product.
- Lagere stuksprijs. DfM-iteraties besparen typisch 10 tot 30 procent door slimmere wanddikte, minder onderdelen en eenvoudiger montage.
- Kortere doorlooptijd. Minder ontwerpiteraties en aanpassingen aan de matrijs, dus sneller naar de eerste shots.
- Stabielere kwaliteit. Minder afkeur en minder verrassingen in de serie, omdat de maakbaarheid vooraf is doorgerekend.
- Minder risico. Wordt een product niet geproduceerd zoals ontworpen, dan krijg je je investering terug.
Uit onze cases
Twee iF Design Awards, drie lessen
De Gizmo Litter Box van GIZMO Design en de Senzatea Tea Dispenser van Senza Tea Company wonnen allebei een iF Design Award 2025. Twee totaal verschillende producten met één route: vanaf de eerste schets ontworpen voor de matrijs waarin ze gemaakt worden.
Toets elke lijn op maakbaarheid
Wanddikte, lossing, aanspuitpunt en deellijn nemen we mee in elke designiteratie, niet pas als het ontwerp af is. Het eerste concept van de kattenbak werkte in de praktijk niet. Na meerdere designs kwam er een ontwerp van zes gespuitgiete delen dat in serie loopt.
Houd de keten in één hand
Ontwerp, engineering, mold flow, matrijsbouw en serieproductie liepen bij beide producten bij dezelfde partij. Dat scheelt overdrachten tussen bureau, matrijzenmaker en spuitgieter, en vooral discussie als er iets tegenzit.
Functie, gebruik, uitstraling en kostprijs zijn één som
De theedispenser doseert losse thee met verwisselbare doseerwielen van 7 tot 16 cc. Eerdere pogingen strandden omdat techniek en esthetiek niet samenkwamen. Loopt de maakbaarheid vanaf dag één mee, dan hoeft geen van die eisen te wijken.
Lees het hele verhaal in de cases: de Gizmo Litter Box en de Senzatea Tea Dispenser.
DfM in de praktijk
"Ze denken in alles met je mee en weten ideeën tot werkelijkheid te brengen. Een zeer betrouwbare partij die in oplossingen denkt."Lees de case study
 Gijs Raaijmakers
GIZMO Design, iF Design Award 2025
"We wilden kappen die sterker, stiller en luxer zijn zonder dat de kostprijs opliep. QDP loste dat op met één universele gespuitgiete behuizing."Lees de case study
 Dennis Vroegindeweij
Eigenaar DeVi-Group
"QDP is een van de weinige leveranciers die tegen deze afmetingen 'ja' kan zeggen. De lijntjes zijn heel kort, dat is prettig."Lees de case study
 Carmen Smink
Van Geloven (McCain)
Zelf uitproberen
Draai aan het ontwerp, zie het effect
Wil je zelf toetsen of je ontwerp goed zit? Verstel wanddikte, ribben en ondersnijdingen en zie meteen in de doorsnede en de complexiteitsmeter wat het doet met de maakbaarheid.
Doorsnede van je ontwerp
Technische snede door product en matrijs. Reageert live op je instellingen.
De ontwerpknoppen
Vier keuzes die elke productontwikkelaar maakt. Draai en kijk links mee.
Waarom: koeltijd stijgt ruwweg kwadratisch met de wanddikte, en koelen is het grootste deel van de cyclus.
Waarom: stijfheid haal je uit geometrie, niet uit dikte. Ribdikte aan de voet 50 tot 60% van de wand, hoogte maximaal 3x de wand.
Botst: met liften actief hebben deze ribben geen ruimte: de lifter heeft slagruimte nodig vlak naast de zijwand. Zet de liften op nul, of verplaats de ribben verder van de zijwand.
Waarom: een inwendige haak of clip vraagt een lifter (hoekuitwerper): compact, maar slijtagegevoelig en beperkt in slag.
Botst: met deze ribben actief kan de lifter niet bewegen: hij heeft slagruimte nodig die de ribben nu innemen. Schakel de ribben uit om de liften te gebruiken.
Waarom: een uitwendige ondersnijding of dwarsgat vraagt een schuif: meerkosten per schuif, extra onderhoud en een deellijnaftekening op het product.
Alles hierboven is bedoeld om te voelen wat een keuze doet, niet om te offreren. Wil je weten wat jouw product echt kost? Bereken je matrijs- en stuksprijs of vraag het onze engineers in een vrijblijvende brainstorm.
Naslag
Alle vuistregels op een rij
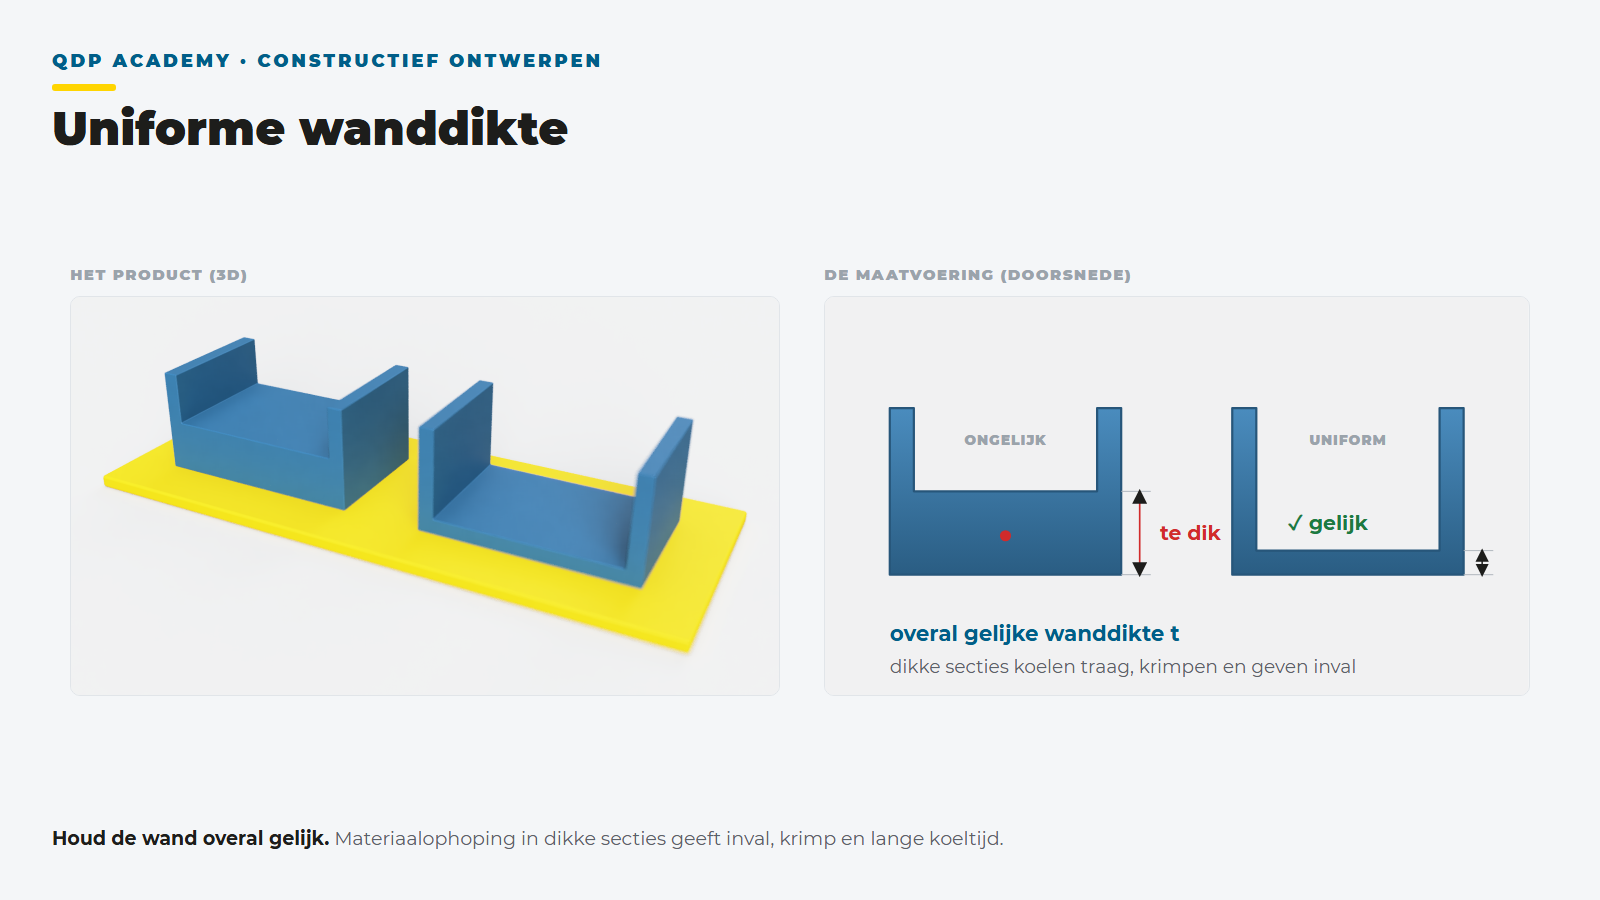
Dit zijn de getallen waar onze engineers elk CAD-bestand op nalopen, opgebouwd uit ruim 25 jaar ontwerpen voor onze eigen matrijzenbouw en fabriek. Bij elke regel het bijbehorende beeld uit de QDP Academy: links het product in 3D, rechts de maatvoering. Indicatief, want het exacte getal hangt af van materiaal en geometrie, maar wie hier ver vanaf zit, betaalt dat vrijwel altijd terug in de matrijs of in de serie.
Wanddikte
Uniform, en zo dun als de functie toelaat. De meeste producten zitten tussen 1,5 en 3 mm. Stijfheid haal je uit ribben en vorm, niet uit massa; overgangen in dikte verlopen geleidelijk, nooit sprongsgewijs.
Lees meer ›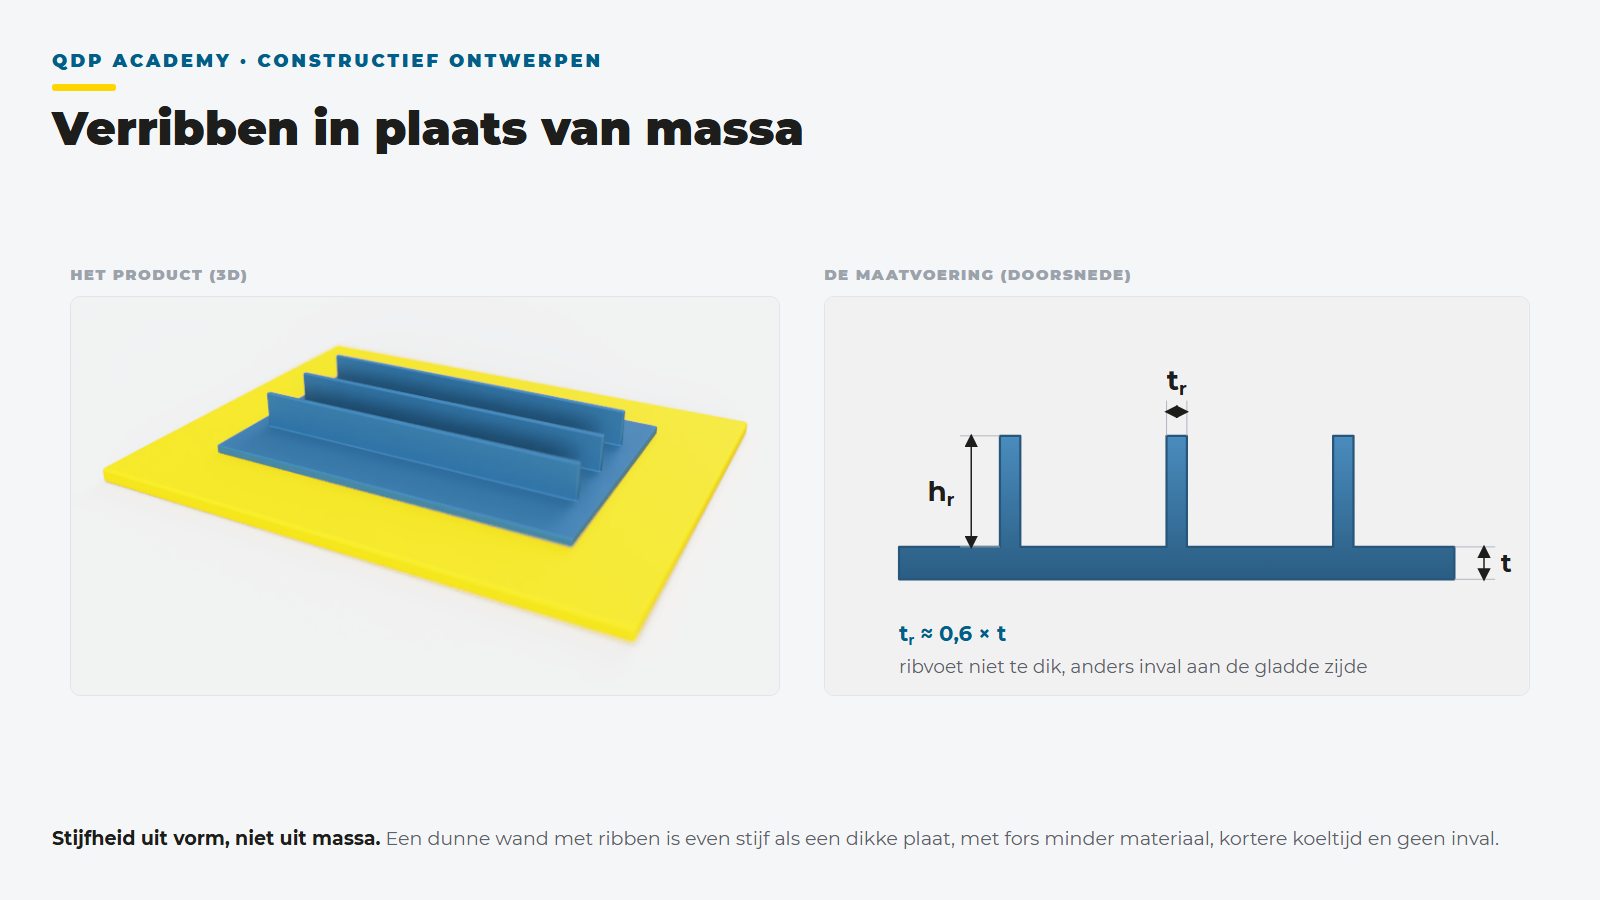
Ribben
Ribvoet de helft tot zestig procent van de wanddikte, dan blijft de zichtzijde vrij van inval. Hoogte tot circa drie keer de wanddikte, met lossing op de flanken en een radius aan de voet.
Lees meer ›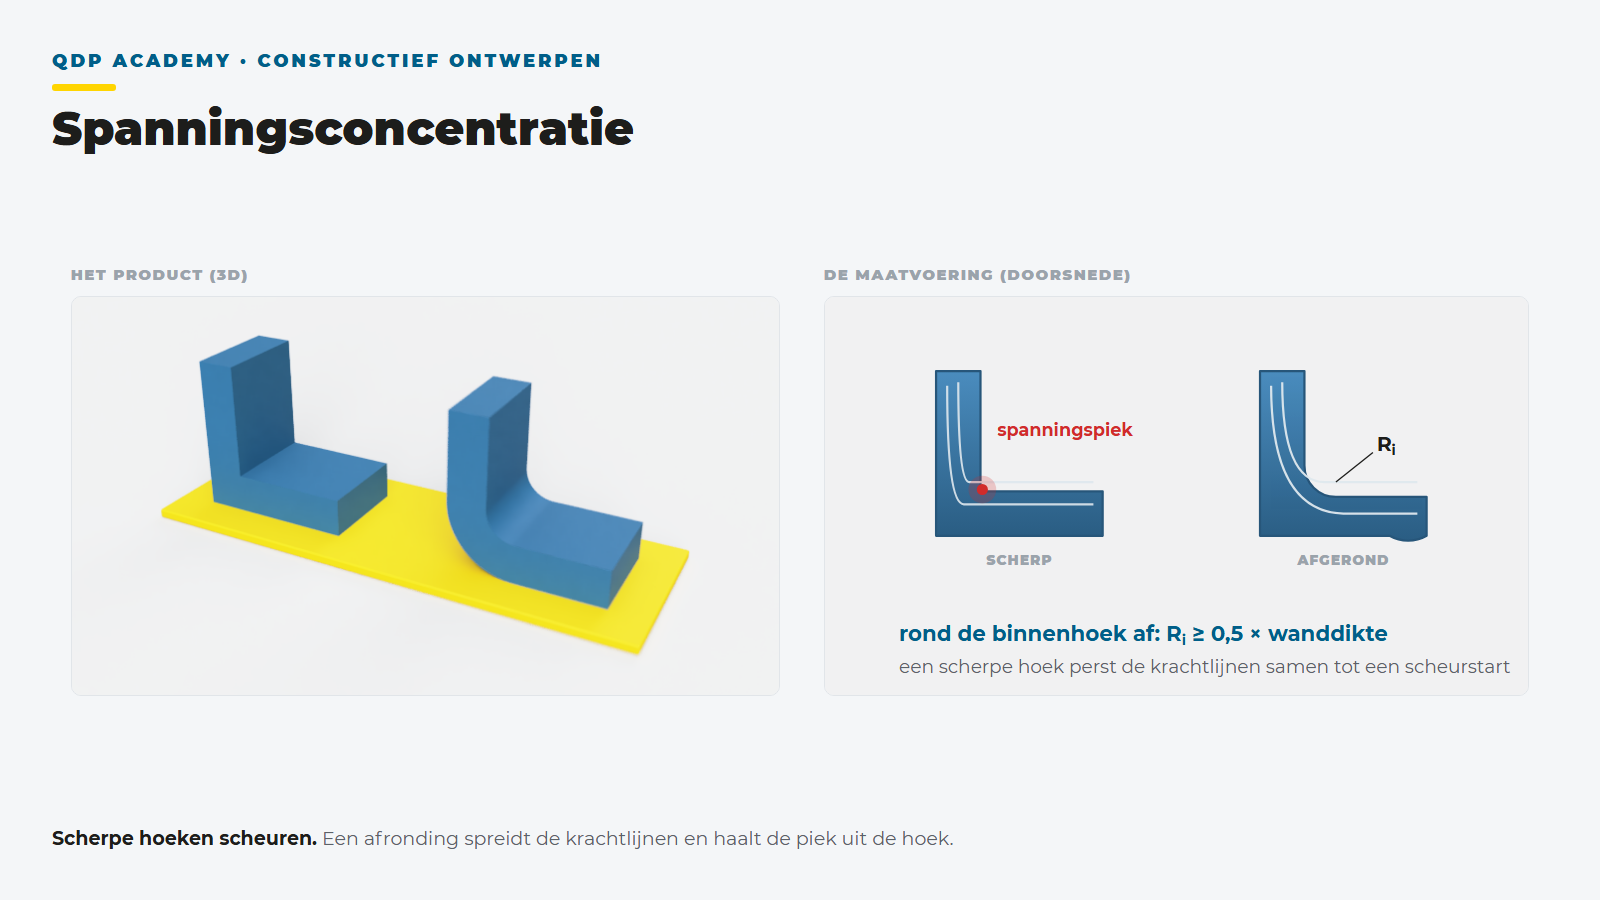
Hoeken en radii
Binnenradius minimaal een halve wanddikte, buitenradius gelijk aan binnenradius plus wanddikte. Een scherpe binnenhoek is een spanningsconcentratie en remt bovendien het vloeien in de matrijs.
Lees meer ›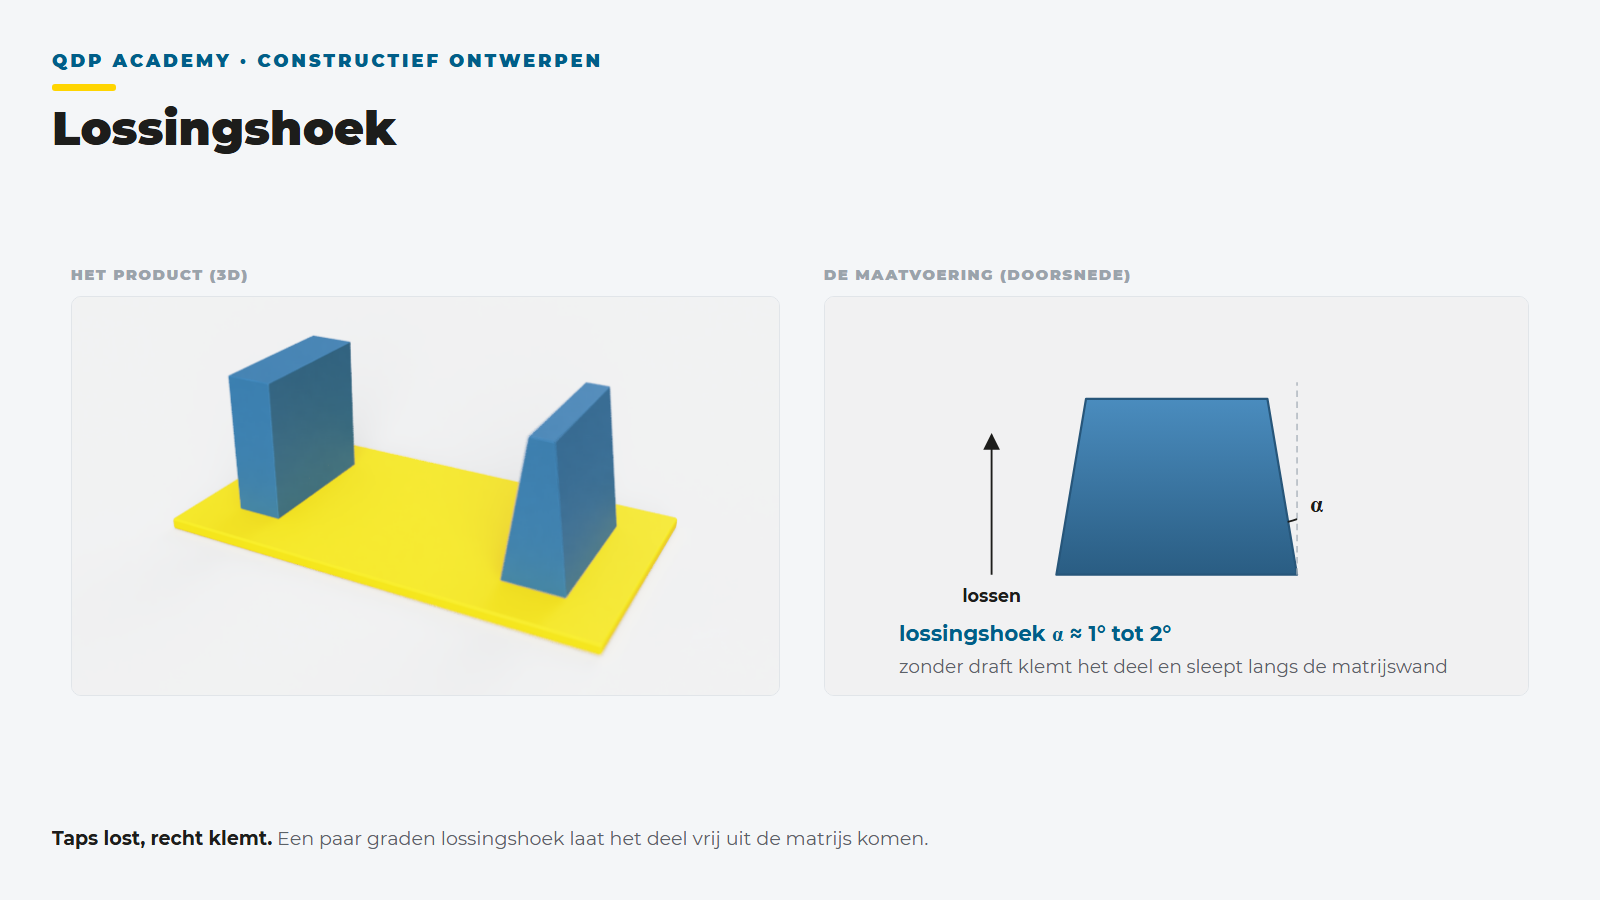
Lossingsschuinte
1 tot 3 graden op elk vlak in de lossingsrichting. Gestructureerde oppervlakken vragen meer: reken op circa 1 graad extra per 0,025 mm structuurdiepte.
Lees meer ›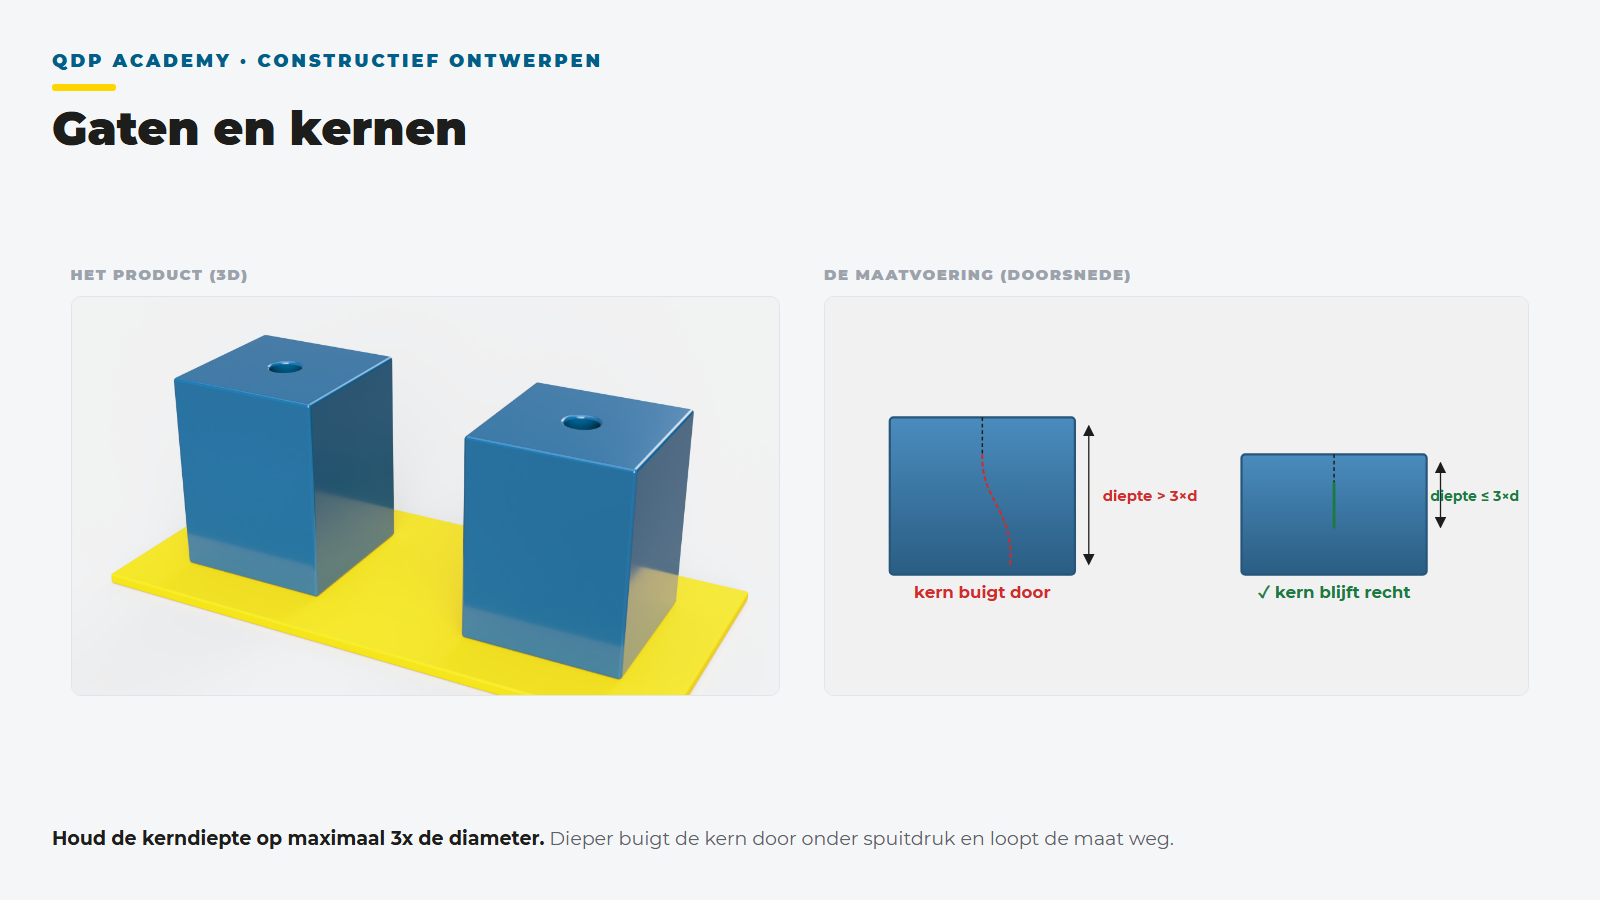
Gaten en kernen
Een blind gat wordt gevormd door een staande kern in de matrijs. Houd de diepte op maximaal drie keer de diameter, anders buigt de kern door de spuitdruk en loopt de maat weg.
Lees meer ›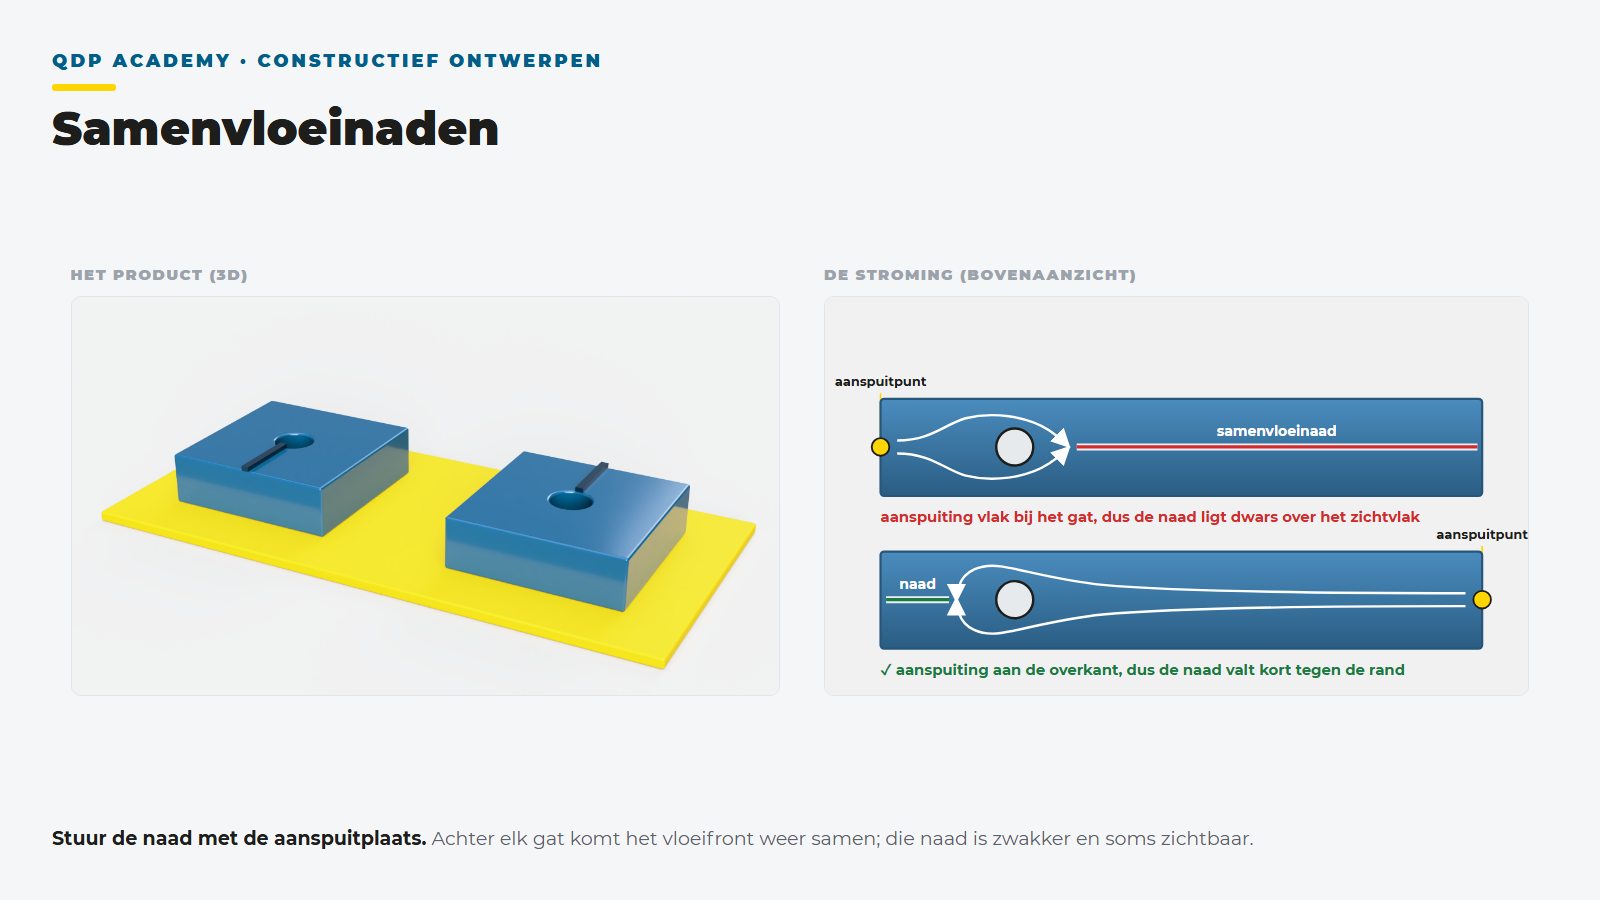
Samenvloeinaden
Achter elk gat komt het vloeifront weer samen in een naad die zwakker en soms zichtbaar is. De plaats van de aanspuiting bepaalt waar die naad terechtkomt, dus die kiezen we bewust.
Lees meer ›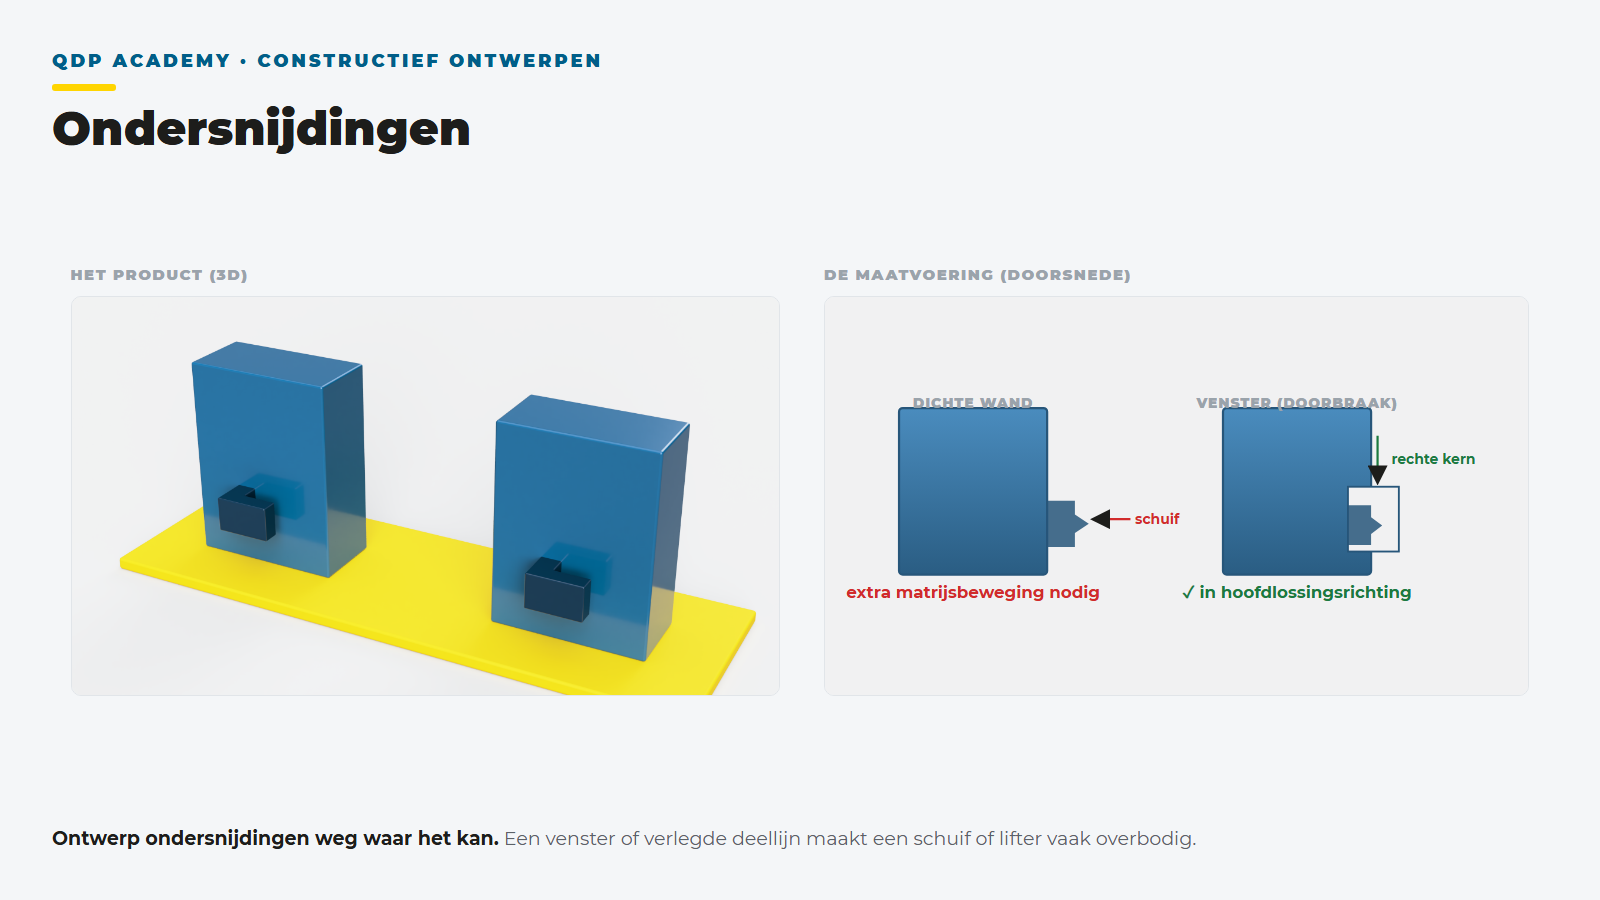
Ondersnijdingen
Elke ondersnijding vraagt een lifter (binnenkant) of schuif (buitenkant) en maakt de matrijs duurder en storingsgevoeliger. Ontwerp ze waar mogelijk weg: verleg de deellijn of maak een venster, zodat het detail in de hoofdlossingsrichting gevormd wordt.
Lees meer ›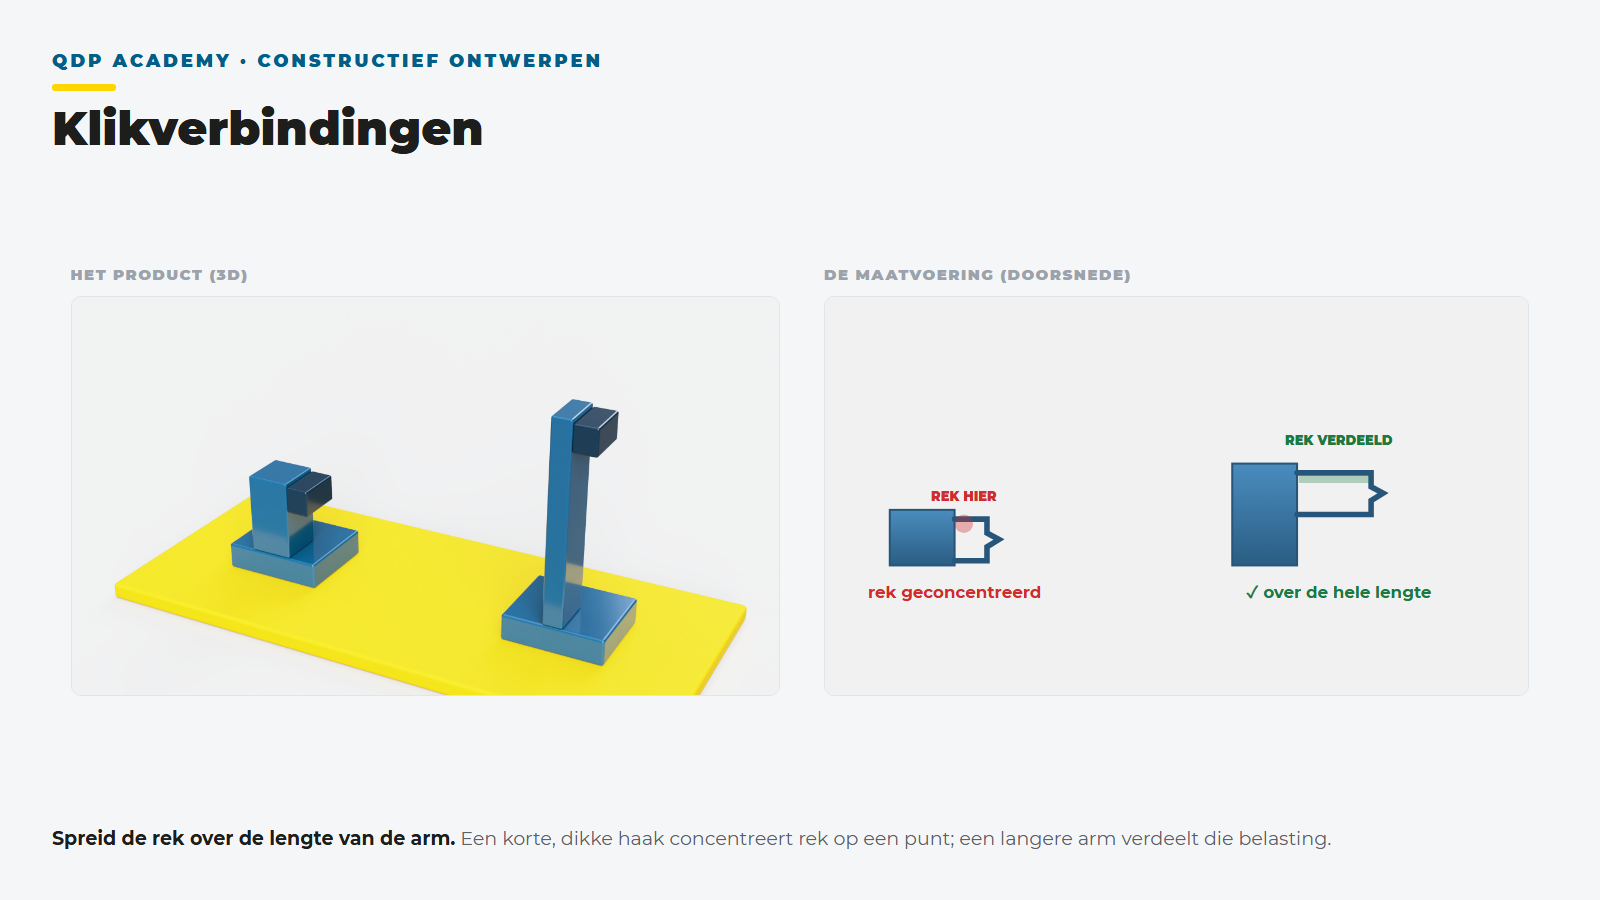
Klikverbindingen
Houd de rek in een klikhaak binnen wat het materiaal herhaald aankan en spreid die rek over de lengte. Borg met vorm, niet met blijvende voorspanning, want kunststof onder constante spanning relaxeert.
Lees meer ›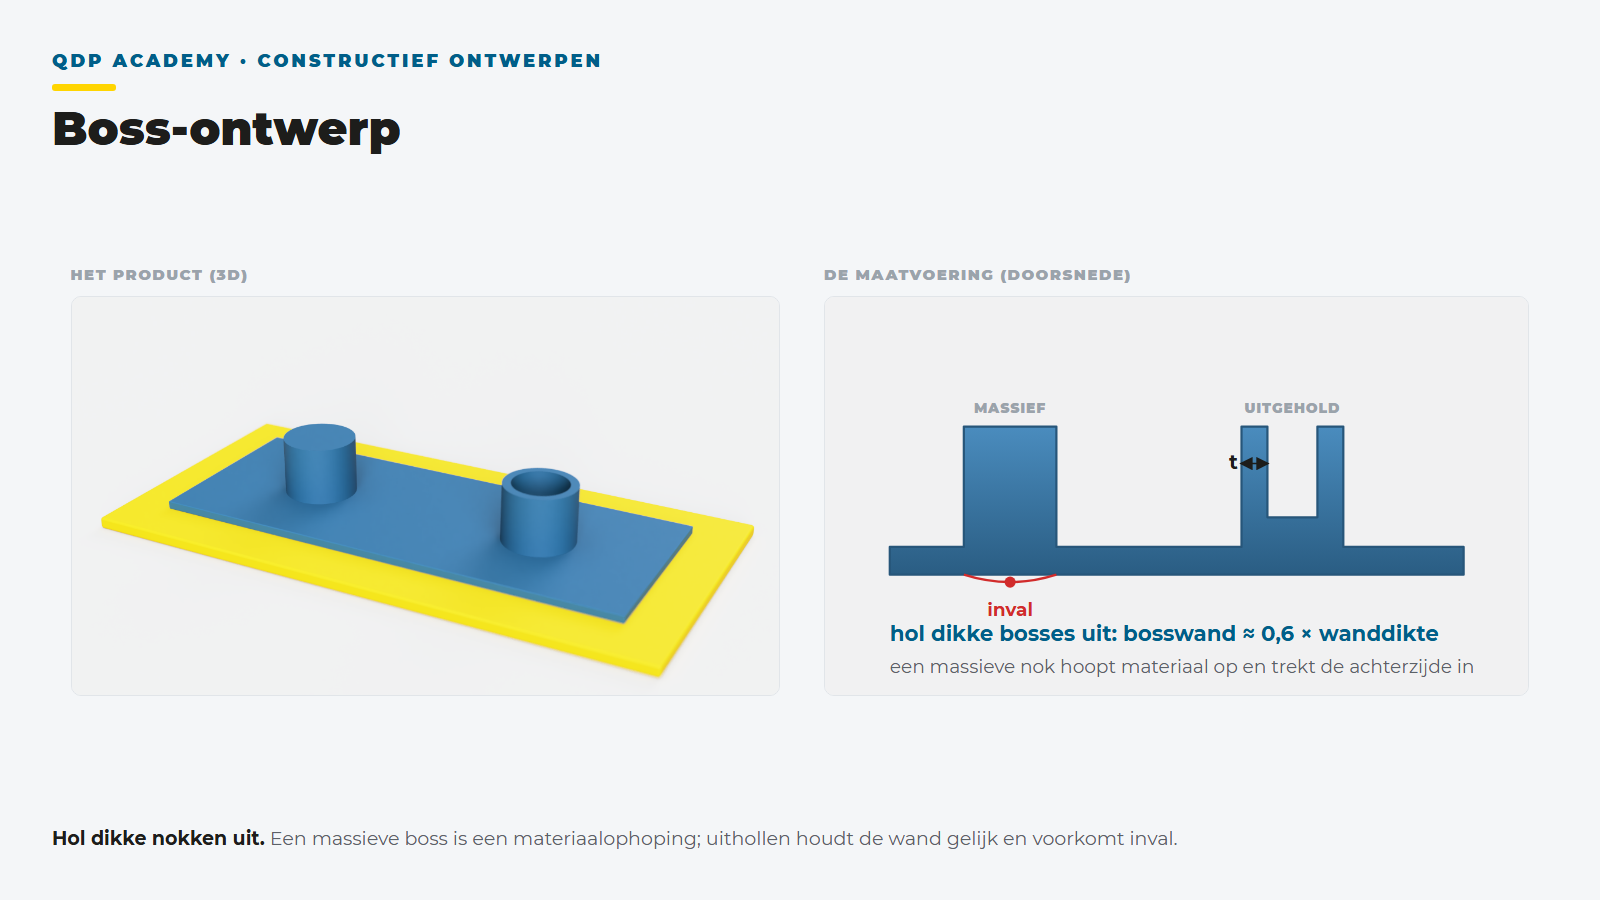
Schroeven en bosjes
Een zelftapper hoort in een bosje met de juiste verhouding tot de wanddikte, niet in massief materiaal. Te dikke bosjes geven inval aan de zichtzijde: verbind ze met ribjes aan de wand in plaats van ze aan te dikken.
Lees meer ›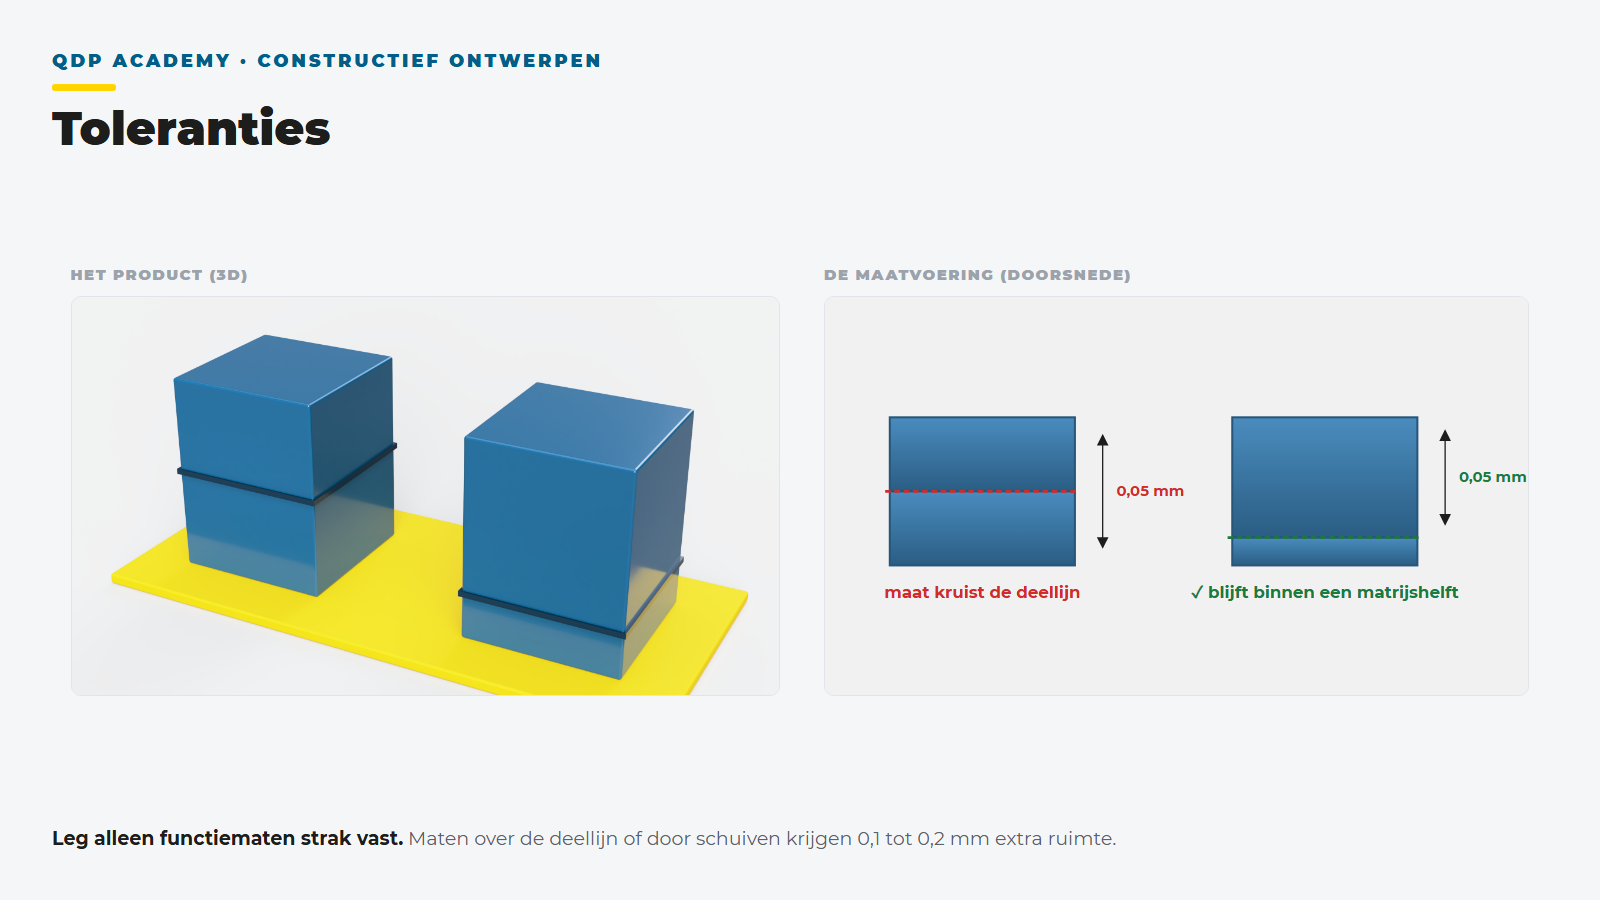
Toleranties
Leg alleen functiematen strak vast en houd de rest algemeen. Maten over de deellijn of door schuiven krijgen 0,1 tot 0,2 mm extra ruimte bovenop de normale tolerantie.
Lees meer ›Elke regel hierboven kent uitzonderingen per materiaal. Precies daarom begint elk traject bij ons met een DfM-review: onze engineers lopen je ontwerp langs deze punten voordat er iets aan staal wordt besteld.
Veelgestelde vragen
Design for Manufacturing in het kort
Wat is Design for Manufacturing precies?+
Design for Manufacturing (DfM) is het ontwerpen van een product met de productiemethode al als uitgangspunt. Bij spuitgieten betekent het dat wanddikte, lossingshoeken, ribben, aanspuiting en materiaalkeuze vanaf de eerste schets meegenomen worden, zodat het product zonder kostbare aanpassingen in de matrijs gemaakt kan worden. Het verschil met gewoon ontwerpen zit in de volgorde: je tekent niet eerst een vorm om daarna een matrijs te zoeken, maar de matrijs stuurt het ontwerp mee. Bij QDP is dat de werkwijze in elk traject.
Is DfM een aparte dienst die ik los kan afnemen?+
Nee. DfM is geen losse dienst maar een werkwijze die door het hele traject loopt, van concept tot serie. Een DfM-check achteraf op een afgerond ontwerp levert vaak een lijst aanpassingen op die opnieuw tekenwerk kosten. Meelopen vanaf de eerste schets voorkomt die extra ronde. Heb je geen eigen ontwerpcapaciteit, dan neemt QDP het ontwerp via de design outsourcing service over en past DfM vanaf dag één toe. Lever je zelf een ontwerp aan, dan toetsen we het voordat de matrijs wordt gebouwd.
Wanneer moet DfM in mijn project beginnen?+
Zo vroeg mogelijk, bij voorkeur al in de conceptfase. Het grootste deel van de kostprijs en de maakbaarheid ligt vast in het ontwerp, niet op de productievloer. Een keuze die in de schetsfase niets kost, zoals een iets andere wanddikte of een verlegde deellijn, kost na het frezen van de matrijs duizenden euro's aan staalwerk en weken vertraging. Hoe later DfM instapt, hoe minder er nog te sturen valt. QDP kijkt daarom al bij het eerste concept mee, ook als er nog geen tekening ligt.
Wat levert DfM concreet op?+
Een lagere stuksprijs, minder ontwerpiteraties en een stabielere kwaliteit in de serie. DfM-iteraties besparen typisch 10 tot 30 procent op de stuksprijs door slimmere wanddikte, minder onderdelen en eenvoudiger montage. Daarnaast wordt de matrijs vaak eenvoudiger, met minder schuiven, wat de investering en de doorlooptijd verlaagt. En omdat de maakbaarheid vooraf is doorgerekend, zijn er minder verrassingen bij de eerste shots. Bij QDP geldt bovendien de garantie: wordt het product niet geproduceerd zoals ontworpen, dan krijg je je investering terug.
Kan QDP DfM toepassen op een bestaand product?+
Ja, dat kan. Bij een bestaand product begint DfM met een analyse van wat er al ligt: het huidige ontwerp, de matrijs, de afkeur en de montage. Daarna herontwerp je op functie, ergonomie en maakbaarheid, met als doel hetzelfde of een beter product dat goedkoper te maken is. Denk aan een dunnere wand, samengevoegde onderdelen of een ander materiaal. Soms volstaat een aanpassing aan de bestaande matrijs, soms loont een nieuwe. Dit is de basis van de doorontwikkel- en cost-down-trajecten van QDP.
Wat kost een matrijs als ik DfM goed toepas?+
Dat hangt af van de grootte, het aantal caviteiten en hoeveel schuiven de vorm vraagt. Een enkelvoudige matrijs voor een eenvoudig deel is het goedkoopst, en elke ondersnijding die een schuif nodig heeft maakt de matrijs duurder en complexer. Goede DfM houdt de matrijs zo eenvoudig mogelijk en daarmee de investering lager. Bij QDP start een matrijs vanaf 3.000 euro, met een zwaartepunt tussen 3.000 en 5.000 euro en uitschieters tot 60.000 euro voor complex grootwerk. Een indicatie krijg je in twee minuten met de calculator.
Welke materialen horen bij een DfM-keuze?+
Vrijwel alle technische kunststoffen: ABS, PP, PA, PC, POM en glasvezelversterkte varianten, plus biobased grades zoals PHA en PLA en gerecyclede kunststoffen. Het materiaal is onderdeel van de DfM-afweging en geen keuze achteraf, want het bepaalt de krimp, de haalbare wanddikte, de cyclustijd en dus de hele matrijs eromheen. Een matrijs wordt gebouwd op de krimp van één materiaal, dus wisselen na de bouw kost geld. QDP kiest het materiaal daarom samen met het ontwerp, op functie, omgeving en kostprijs.
Wat als mijn product toch niet maakbaar blijkt?+
Dat risico verklein je voordat er staal wordt gefreesd. Met mold-flow-analyse simuleer je de vulling, met materiaalvalidatie toets je of de kunststof doet wat het product vraagt, en met DfM-checks vang je wanddikte, lossing en ondersnijdingen af. Een model om de pasvorm te controleren hoort daar ook bij. Blijkt een detail toch niet maakbaar, dan pas je het ontwerp aan terwijl dat nog goedkoop is. Bij QDP geldt daarnaast: wordt een product niet geproduceerd zoals ontworpen, dan krijg je je investering terug.
Welke wanddikte is gebruikelijk bij spuitgieten?+
De meeste spuitgietproducten hebben een wanddikte tussen 1,5 en 3 mm, afhankelijk van materiaal en vloeiweg. Belangrijker dan het getal is gelijkmatigheid: dikke zones koelen langzamer en veroorzaken inval, krimpholtes en kromtrekken, terwijl te dunne zones niet volledig vullen. Stijfheid los je op met ribben en vorm, niet met massa. Waar een dikteverschil nodig is, maak je de overgang geleidelijk. QDP rekent de wanddikte bij elk ontwerp door op materiaal, vloeiweg en cyclustijd.
Welke toleranties zijn haalbaar bij spuitgieten?+
Dat hangt af van materiaal, maatgrootte en of een maat in één matrijshelft ligt. Kunststof krimpt 0,4 tot 2,5 procent in de matrijs en die krimp spreidt per productiecyclus. Maten over de deellijn krijgen daarbovenop 0,1 tot 0,2 mm extra. Amorfe kunststoffen zoals ABS en PC krimpen minder en gelijkmatiger dan semikristallijne zoals PP, PA en POM. De vuistregel: leg alleen functiematen strak vast en houd de rest algemeen. QDP spreekt de toleranties per functiemaat af voordat de matrijs wordt gebouwd.
Wat is een samenvloeinaad en is die erg?+
Een samenvloeinaad ontstaat waar twee stromen gesmolten kunststof weer samenkomen, bijvoorbeeld achter een gat. Op die naad is het materiaal iets zwakker en soms zichtbaar. Meestal is dat geen bezwaar, maar op een belaste of zichtbare plek wel. Een hogere matrijstemperatuur of een extra ontluchting maakt de naad sterker en minder zichtbaar. Door de aanspuiting bewust te kiezen stuur je waar de naad terechtkomt. QDP toetst dat vooraf met mold-flow-analyse.
Hoe voorkom ik ondersnijdingen in mijn ontwerp?+
Kijk per detail of het in de openingsrichting van de matrijs gevormd kan worden. Vaak kan een haakje, gat of rand net anders: verleg de deellijn, maak een doorbraak onder een kliklip of draai het detail een kwartslag. Lukt dat niet, dan zijn schuiven of kerntrekkers nodig. Elke schuif maakt de matrijs duurder, vraagt meer onderhoud en kan een zichtbare lijn op het product geven. Vraag dus per ondersnijding of die functie echt nodig is. QDP loopt die details in de DfM-review één voor één met je langs.
Laat je ontwerp maakbaar maken
Bereken in 2 minuten je matrijs- en stuksprijs, of plan een vrijblijvende brainstorm met onze engineers.