Design for Manufacturing / Ecken und Radien
DfM-Vertiefung
Ecken und Radien: Wo Kunststoff wirklich bricht
Jede geometrische Störung biegt die Spannungslinien um und staut sie lokal auf. Ein Loch, eine scharfe Innenecke, ein plötzlicher Dickenübergang: all das fassen wir im Spannungskonzentrationsfaktor Kt zusammen, wobei die Spitzenspannung gleich Kt mal der Nennspannung ist. Kt ist ein rein geometrischer Faktor; eine scharfe Innenecke ohne Abrundung geht theoretisch gegen unendlich, und praktisch bedeutet das: genau dort beginnt der Riss.
Kunststoff ist zudem besonders kerbempfindlich. Metalle mit hoher Zähigkeit verteilen eine Spannungsspitze lokal durch Fließen; Kunststoff kann das deutlich schlechter. Amorphe Kunststoffe (PS, SAN, PC in dicken Bereichen) sind am kerbempfindlichsten, teilkristalline Materialien (PP, PE, PA, POM) vertragen Kerben besser, verlieren diese Toleranz aber bei niedrigen Temperaturen, und glasgefüllte Materialien sind steif, aber spröde durch die geringe Bruchdehnung.
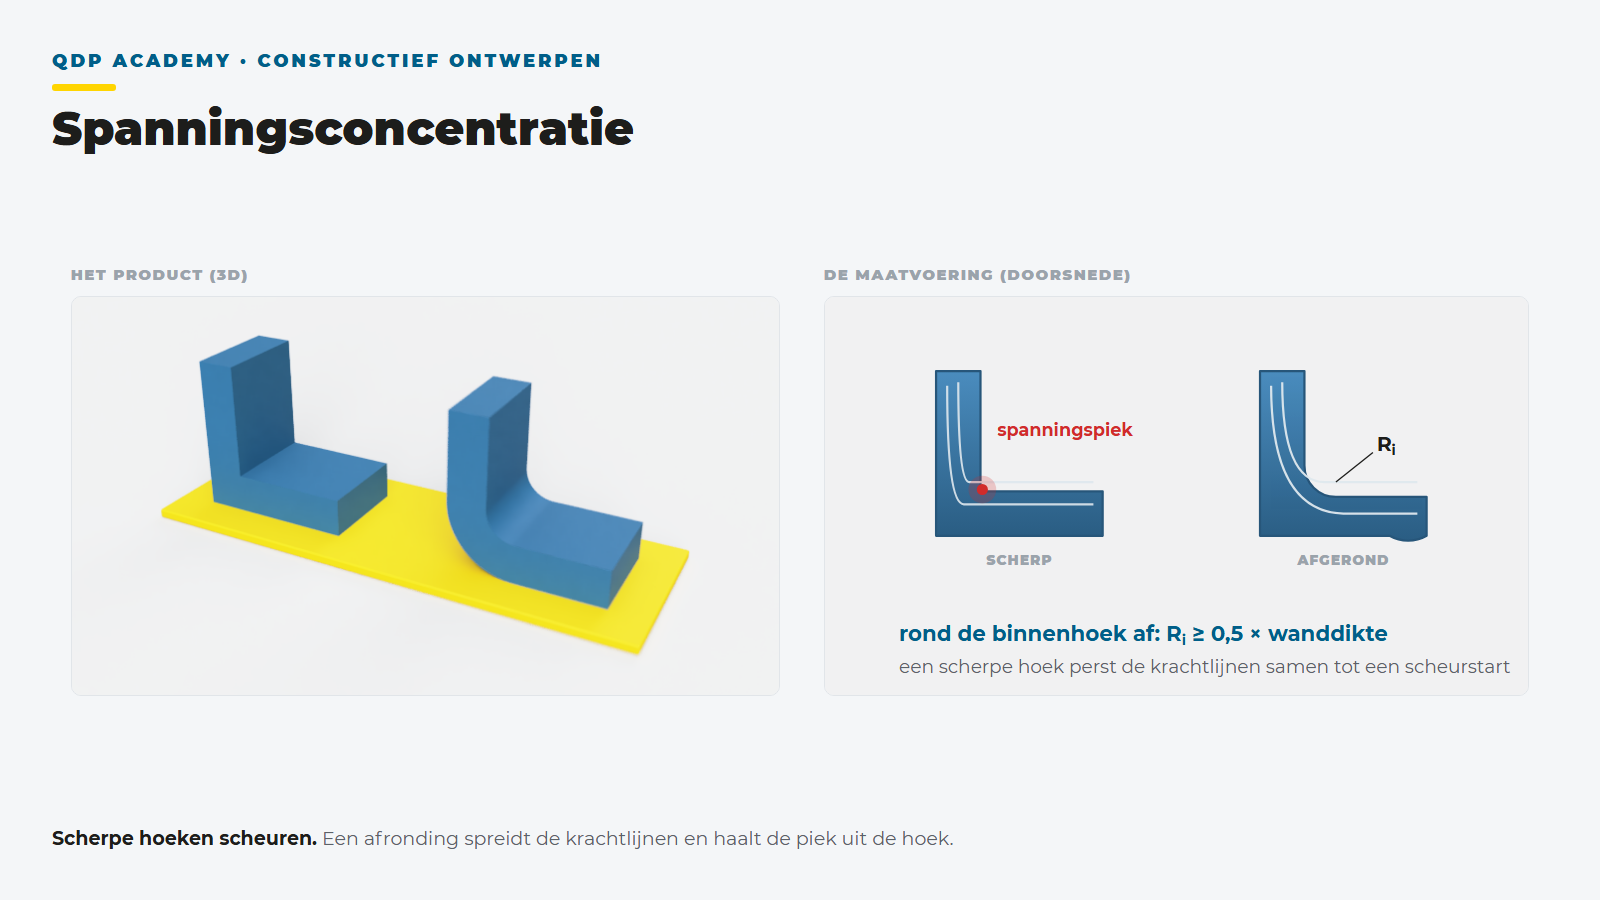
Abrundungsradius vs. Wanddicke
| Verhältnis r/t | Effekt (indikativ) |
|---|---|
| < 0,1 | Sehr hohe Spitze, Kt > 3: Rissinitiierung bei wechselnder oder Stoßbelastung nahezu garantiert |
| 0,25 | Kt etwa 2: immer noch deutlich, nur an unbelasteten Stellen akzeptabel |
| 0,5 | Kt etwa 1,5: das praktische Minimum für belastete Ecken |
| 1,0 und höher | Kt nähert sich 1,2 bis 1,3: weitere Vergrößerung bringt kaum zusätzlichen Nutzen |
Innenradius mindestens 0,5× der Wanddicke, bei belasteten Übergängen besser 0,5 bis 1,0×. Außenradius = Innenradius plus Wanddicke, sodass die Wanddicke in der Ecke konstant bleibt. Ein zu großer Radius führt zu einer Materialanhäufung mit Einsenkungen und Hohlräumen: das Kriterium ist die konstante Wanddicke durch die Biegung.
Die Praxisfalle: schärfer als gezeichnet
Eine Lektion, die in keinem Handbuch steht: Ein nicht spezifizierter Radius wird im Werkzeug zu einer scharfen Ecke. Eine scharfe Innenecke im Produkt ist eine scharfe Außenecke am Werkzeugeinsatz, und das ist für den Werkzeugmacher die einfachste und günstigste Ausführung. Ist auf der Zeichnung kein expliziter Radius angegeben, ist das Produkt fast immer schärfer ausgeformt als vom Konstrukteur vorgesehen. Es funktioniert in den ersten Tests und versagt Monate später im Feld, genau an dieser Ecke.
Daher bemassen wir bei QDP jeden funktionalen Radius explizit in der Zeichnung und besprechen ihn in der DfM-Review mit dem Werkzeugmacher. "Radius überall 0,5 mm sofern nicht anders angegeben" im Zeichnungskopf ist das Auffangnetz, nicht die Lösung.
Sehen Sie sich die vollständige DfM-Säule an oder gehen Sie zu Wanddicke.
Was bedeutet das für Ihr Design?
Berechnen Sie in 2 Minuten Ihren Werkzeug- und Stückpreis oder lassen Sie unsere Ingenieure einen DfM-Check machen.