Diseño para fabricación / Esquinas y radios
Profundización en DfM
Esquinas y radios: dónde realmente se rompe el plástico
Cada perturbación geométrica desvía las líneas de tensión y las acumula localmente. Un agujero, un ángulo interior agudo, un salto brusco de espesor: todos se recogen en el factor de concentración de tensiones Kt, donde la tensión máxima es igual a Kt multiplicado por la tensión nominal. Kt es un factor puramente geométrico; un ángulo interior agudo sin redondeo teóricamente va a infinito y, en la práctica, eso significa: ahí comienza la grieta.
El plástico es además especialmente sensible a las muescas. Los metales con mucha tenacidad redistribuyen un pico de tensión fluyendo localmente; el plástico lo hace mucho peor. Los plásticos amorfos (PS, SAN, PC en secciones gruesas) son los más sensibles a las muescas, los materiales semicristalinos (PP, PE, PA, POM) toleran mejor las muescas pero pierden esa tolerancia a baja temperatura, y los materiales reforzados con vidrio son rígidos pero frágiles debido a su bajo alargamiento a la rotura.
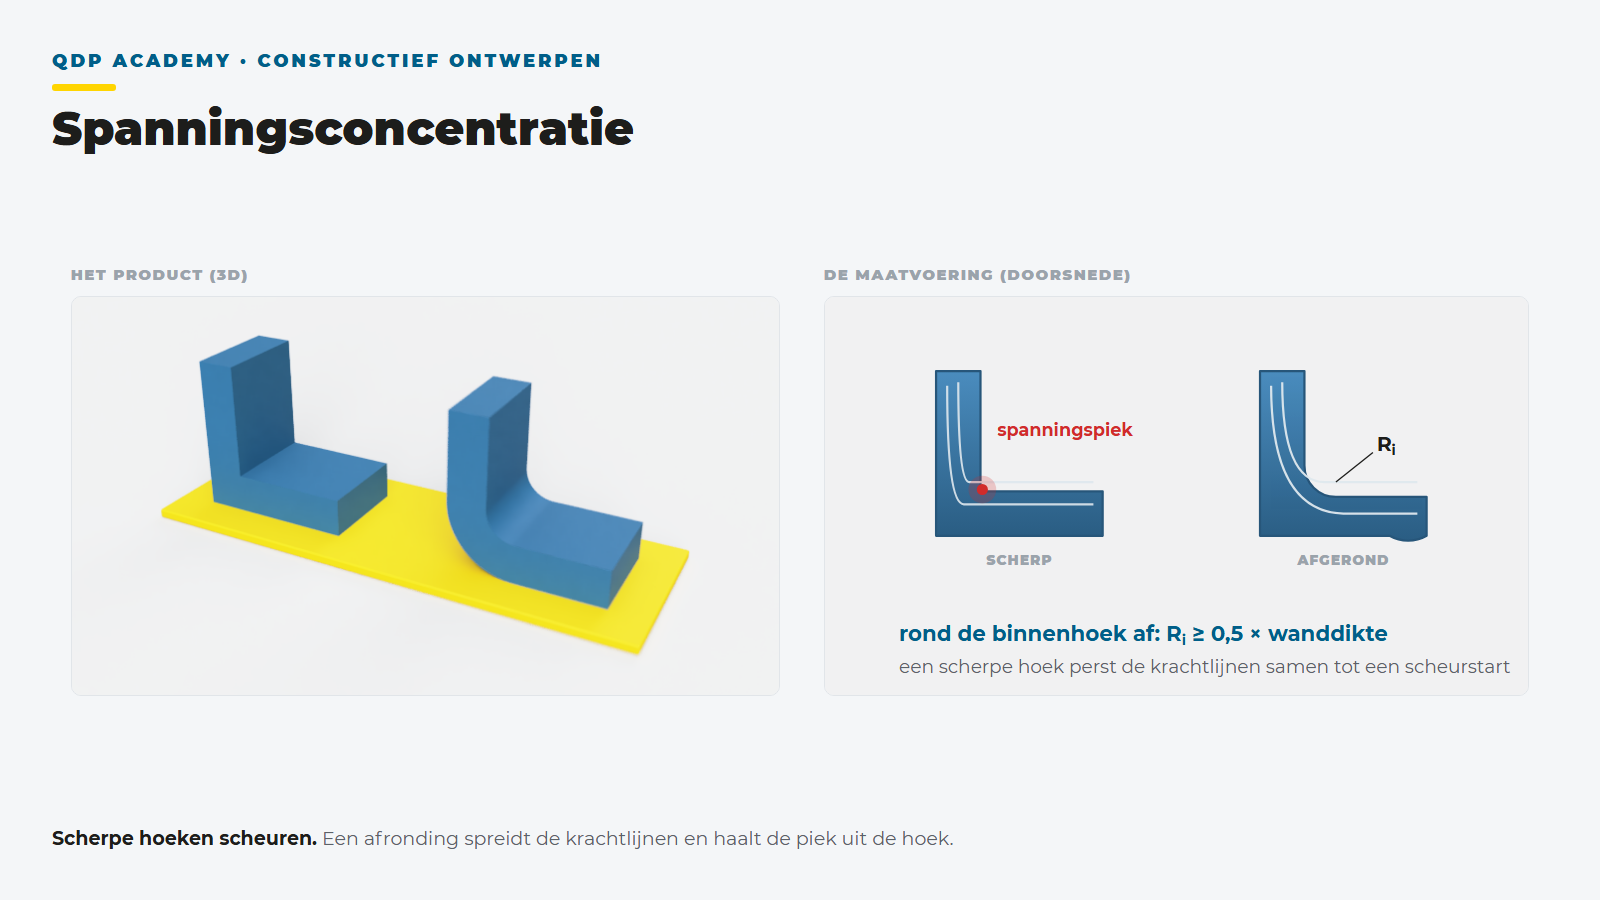
Radio de redondeo versus espesor de pared
| Relación r/t | Efecto (orientativo) |
|---|---|
| < 0,1 | Pico muy alto, Kt > 3: iniciación de grieta prácticamente garantizada bajo carga variable o de choque |
| 0,25 | Kt alrededor de 2: todavía es alto, solo aceptable en lugares sin carga |
| 0,5 | Kt alrededor de 1,5: el mínimo práctico para esquinas sometidas a carga |
| 1,0 y mayor | Kt se aproxima a 1,2 a 1,3: aumentar más aporta poco adicional |
Radio interior mínimo de 0,5× el espesor de pared, en transiciones sometidas a carga mejor de 0,5 a 1,0×. Radio exterior = radio interior más el espesor de pared, para que el espesor de pared en la esquina permanezca constante. Un radio demasiado grande provoca acumulación de material con hundimientos y cavidades: el criterio es mantener constante el espesor de pared a través de la curva.
La trampa en la práctica: más afilado de lo dibujado
Una lección que no está en ningún manual: un radio no especificado se convierte en una esquina aguda en el molde. Un ángulo interior agudo en el producto es un ángulo exterior agudo en el núcleo del molde, y esa es la manera más fácil y barata de hacerla para el fabricante de moldes. Si no se indica un radio explícito en el plano, el producto casi siempre sale más agudo del molde de lo que el diseñador pretendía. Funciona en las primeras pruebas y falla meses después en el campo, exactamente en esa esquina.
Por eso en QDP acotamos cada radio funcional de forma explícita en el plano y lo discutimos en la revisión de DfM con el fabricante del molde. "Radio en todas partes 0,5 mm salvo indicación contraria" en el encabezado del plano es la red de seguridad, no la solución.
Consulta el pilar DfM completo o ve a espesor de pared.
¿Qué significa esto para tu diseño?
Calcula en 2 minutos el precio de tu molde y pieza, o pide a nuestros ingenieros una revisión DfM.