Diseño para Manufactura / Espesor de pared
Profundización DfM
Espesor de pared: la decisión más importante en cada diseño de moldeo por inyección
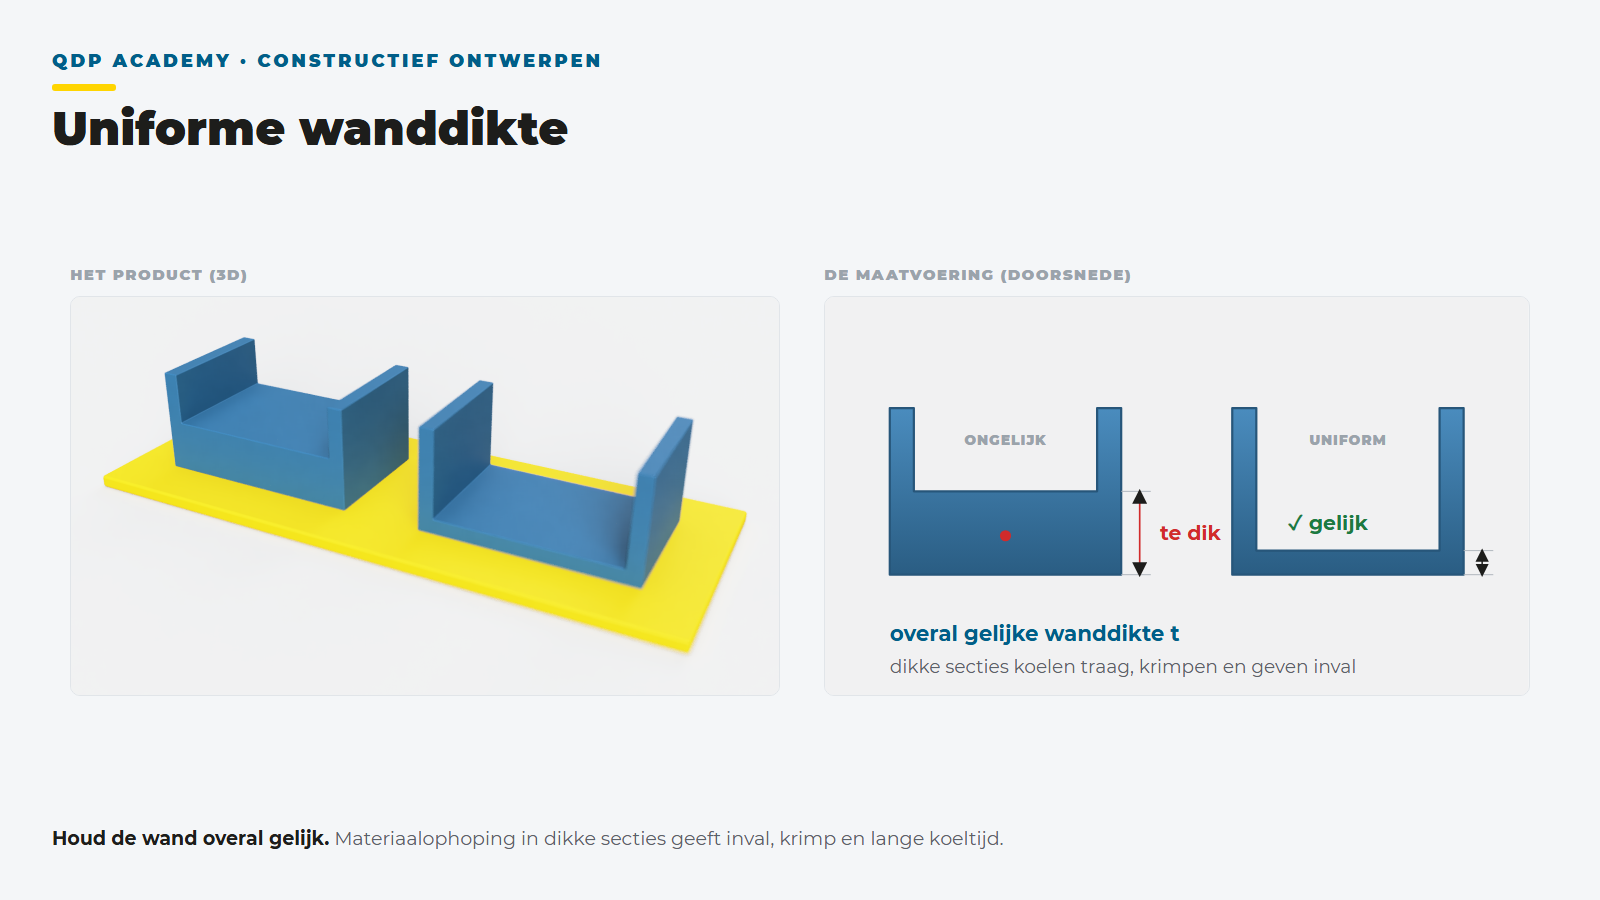
El espesor de pared determina el comportamiento de llenado, contracción, tiempo de ciclo, peso, precio por pieza y calidad al mismo tiempo. El moldeo por inyección es un proceso de paredes delgadas y uniformes; prácticamente toda otra regla de diseño se deriva de esto. Un producto de moldeo por inyección se enfría de fuera hacia dentro. Las zonas gruesas se enfrían más lentamente, continúan contrayéndose por más tiempo y doblan el producto o succionan la superficie.
Por eso, apúntale a un solo espesor nominal de pared en todo el producto y resuelve la rigidez con forma (nervaduras, abombamiento, perfiles de borde), no con masa. La rigidez proviene de la geometría, no del grosor.
Rangos indicativos de espesor de pared por material
| Material | Rango usual | Observación |
|---|---|---|
| PP | 0,8 hasta 3,5 mm | Fluye excelentemente, puede ser localmente más delgado (bisagra de película) |
| ABS | 1,2 hasta 3,5 mm | Todo terreno, bien predecible |
| PC | 1,0 hasta 3,8 mm | Duro pero viscoso, caminos de flujo largos y delgados son difíciles |
| PA6 (no relleno) | 0,8 hasta 3,0 mm | Delgado puede funcionar bien, cuidado con la absorción de humedad después del moldeo |
| PA6 GF30 | 1,0 hasta 3,0 mm | Contracción anisotrópica, riesgo de deformación con paredes desiguales |
| POM | 0,8 hasta 3,0 mm | Contracción alta y predecible; las zonas gruesas provocan cavidades de contracción |
Indicativo para grados estándar; el espesor alcanzable depende del camino de flujo, grado y configuración del molde.
Transiciones entre espesores de pared
A veces una diferencia de espesor es inevitable, por ejemplo en una superficie funcional o una unión con un inserto. Realiza la transición de manera gradual: mantén la diferencia dentro del 25 por ciento del espesor nominal de la pared y haz que la transición ocurra a lo largo de al menos tres veces la diferencia de espesor. Permite que el fundido fluya de grueso a delgado, nunca al revés.
Cada zona maciza sin función mecánica se elimina mediante una cavidad (coring): una concavidad desde el lado no visible que devuelve la zona al espesor nominal de la pared. Así un botón macizo se convierte en un tubo de pared delgada, un pie grueso en una base reverdeada.
El espesor de pared funciona junto con nervaduras, esquinas y desmoldeo: consulta el pilar DfM o ve directamente a nervaduras y refuerzos.
¿Qué significa esto para tu diseño?
Calcula en 2 minutos tu precio de molde y pieza, o pide a nuestros ingenieros una revisión DfM.