Design for Manufacturing · Pensamos en moldes
Design for Manufacturing: diseñar con el molde en mente
La fabricabilidad de tu producto se determina en el diseño, no en la planta de producción. Nosotros guiamos esas decisiones desde el primer boceto, para que tu producto salga fiable, rápido y económico del molde.
La base
¿Qué es Design for Manufacturing?
Design for Manufacturing (DfM) es diseñar un producto considerando ya el método de producción, para que se pueda fabricar sin costosas modificaciones. En el moldeo por inyección de plástico significa: no dibujas una forma y luego buscas el molde correspondiente, sino que dejas que el molde guíe el diseño. El grosor de pared, los ángulos de desmoldeo, la línea de partición, las nervaduras y el punto de inyección determinan desde el primer boceto si un producto resulta fiable, rápido y económico de fabricar.
- Qué: diseñar con el molde en mente, desde el primer boceto hasta la serie.
- Por qué: la mayor parte de tu precio de coste se fija en la fase de diseño, no en el taller de producción.
- Resultado: menos iteraciones de diseño y típicamente un precio por unidad entre un 10 y un 30 por ciento más bajo.
- Dónde se encuentra: grosor de pared (normalmente de 1,5 a 3 mm), desmoldeo (aprox. 0,5 a 3 grados por lado), nervaduras, línea de partición, punto de inyección y elección de material.
- En QDP: no es un servicio separado sino el modo de trabajo en todo el proceso, con ingeniería propia en Duiven y fabricación de moldes interna.
El motivo de su peso: la gran mayoría del precio final se fija en la fase de diseño, no en la producción. Un cambio que no cuesta nada en la mesa de dibujo cuesta miles de euros en trabajo de acero y semanas de retraso después de fresar el molde. Un buen DfM lleva las decisiones al momento en que aún son gratuitas, y así ahorra típicamente entre un 10 y un 30 por ciento en el precio unitario.
DfM funciona en dos sentidos. Para un producto nuevo guiamos la forma desde el primer boceto, para que nunca te comprometas con un diseño que después resulte caro o imposible. Para un producto existente analizamos lo que ya hay y lo rediseñamos en función, ergonomía y fabricabilidad: el mismo o mejor producto, más barato de fabricar. Esa es la esencia de nuestros procesos de evolución y proyectos de reducción de costes.
Pensamos en moldes. Por eso la diferencia está en el diseño, no en la línea de producción.
Un producto diseñado de forma inteligente puede fabricarse más económico y fiable en cualquier parte. Uno que no, siempre será caro, lo produzcas donde lo produzcas.
Dónde se encuentra
Las decisiones DfM que determinan tu precio de coste
Un puñado de decisiones de diseño marca la mayor diferencia entre un molde que funciona suavemente y otro que da problemas. Estas son las decisiones que guiamos desde el principio.
Grosor de pared
Paredes constantes y no demasiado gruesas evitan marcas, contracción y largos ciclos. Muchas veces, un grosor de 1,8 en vez de 2,5 mm ahorra tanto material como tiempo de producción, sin sacrificar rigidez.
Leer más ›Ángulos de desmoldeo
Sin suficiente ángulo de desmoldeo, un producto no sale limpio del molde. Algunos grados de inclinación evitan marcas, daños de expulsores y piezas defectuosas en la serie.
Leer más ›Nervaduras y refuerzos
La rigidez no proviene de usar más material sino de nervaduras inteligentes. Si están bien dimensionadas, aportan resistencia sin hundimientos en la cara visible y sin peso extra.
Leer más ›Inyección y análisis de flujo
Dónde y cómo entra el material en el molde determina las líneas de soldadura, burbujas de aire y precisión dimensional. Esto lo comprobamos con un análisis de flujo antes de fresar el acero.
Leer más ›Línea de partición y estructura del molde
La línea de partición y el número de correderas determinan directamente el precio del molde. Una forma que puede ir con un molde simple de dos partes es más económica y fiable que una que requiere correderas y elevadores.
Leer más ›Selección de material
El material determina contracción, resistencia, grosor de pared y tiempo de ciclo, y por lo tanto todo lo que rodea al molde. Escogemos el material como parte del diseño, nunca separado.
Leer más ›El proceso
DfM recorre todo nuestro proceso
DfM no es una fase a tachar, sino una forma de pensar que acompaña desde el concepto hasta la serie.
Concepto y viabilidad
Comprobamos tu idea inmediatamente en fabricabilidad y aproximación de costes, así sabrás pronto si y cómo cabe en un molde.
Diseño e ingeniería
Forma, función y ergonomía junto con las decisiones DfM, en un diseño integral listo para el molde.
Validación y análisis de flujo
Validamos material y grosor de pared y simulamos el llenado mediante análisis de flujo antes de fresar el acero.
Fabricación de moldes
El molde lo hacemos en casa. Si lo adquieres, eres propietario y recibes el certificado correspondiente.
Producción en serie
Moldeo por inyección en máquinas de bajo consumo en nuestra propia fábrica, con los primeros tiros verificados en tamaño, superficie y contracción.
Optimización
Una vez en serie seguimos trabajando en el precio por unidad y calidad con optimización de materiales y proyectos de reducción de costes.
¿Comienzas con una nueva idea? Lee cómo lo afrontamos en desarrollar un producto nuevo, o consulta el proceso de moldeo por inyección.
El resultado
Lo que te aporta un buen DfM
Tomar las decisiones correctas temprano se paga a lo largo de toda la vida útil del producto.
- Precio por unidad más bajo. Las iteraciones DfM suelen ahorrar típicamente entre un 10 y un 30 por ciento gracias a un grosor de pared más inteligente, menos piezas y montaje más simple.
- Tiempo de entrega más corto. Menos iteraciones de diseño y ajustes en el molde, por lo tanto más rápido a los primeros tiros.
- Calidad más estable. Menos rechazos y menos sorpresas en serie, porque la fabricabilidad se calcula previamente.
- Menos riesgo. Si un producto no se produce según fue diseñado, te devolvemos tu inversión.
Casos prácticos
Dos iF Design Awards, tres lecciones
La Gizmo Litter Box de GIZMO Design y el Senzatea Tea Dispenser de Senza Tea Company ganaron ambos un iF Design Award 2025. Dos productos completamente diferentes con una sola vía: desde el primer boceto diseñados para el molde en el que se fabrican.
Verifica la fabricabilidad de cada línea
Grosor de pared, desmoldeo, punto de inyección y línea de partición los consideramos en cada iteración de diseño, no solo con el diseño terminado. El primer concepto de la caja para gatos no funcionó en la práctica. Tras varios diseños, resultó uno de seis piezas inyectadas que funciona en serie.
Mantén la cadena bajo un solo techo
Diseño, ingeniería, análisis de flujo, fabricación de moldes y producción en serie fueron realizados para ambos productos por la misma empresa. Eso evita transferencias entre oficina, moldeador y planta de inyección, y sobre todo discusiones si surgen problemas.
Función, uso, apariencia y precio de coste son una sola ecuación
El dispensador de té dosifica té suelto con ruedas intercambiables de 7 a 16 cc. Intentos anteriores fracasaron porque la técnica y la estética no se alineaban. Si la fabricabilidad va de la mano desde el primer día, no hace falta sacrificar requisitos.
Lee la historia completa en los casos: la Gizmo Litter Box y el Senzatea Tea Dispenser.
DfM en la práctica
"Piensan en todo contigo y saben llevar ideas a la realidad . Una parte muy fiable que piensa en soluciones."Lee el caso de estudio
 Gijs Raaijmakers
GIZMO Design, iF Design Award 2025
"Queríamos cubiertas que sean más fuertes, más silenciosas y más lujosas sin que el precio de coste aumentara. QDP lo solucionó con una carcasa universal inyectada."Lee el caso de estudio
 Dennis Vroegindeweij
Propietario DeVi-Group
"QDP es uno de los pocos proveedores que para estas dimensiones puede decir 'sí'. Las líneas de comunicación son muy directas, eso es agradable."Lee el caso de estudio
 Carmen Smink
Van Geloven (McCain)
Pruébalo tú mismo
Ajusta el diseño y mira el efecto
¿Quieres comprobar tú mismo si tu diseño es correcto? Ajusta el grosor de pared, nervaduras y rebajes para ver en la sección transversal y el medidor de complejidad cómo afecta a la fabricabilidad.
Sección transversal de tu diseño
Corte técnico del producto y el molde. Responde en tiempo real a tus ajustes.
Los controles de diseño
Cuatro decisiones que toma cada desarrollador de productos. Gira y mira a la izquierda.
Por qué: el tiempo de enfriamiento aumenta aproximadamente de forma cuadrática con el grosor de pared, y el enfriamiento es la mayor parte del ciclo.
Por qué: la rigidez se obtiene mediante geometría, no grosor. El grosor de la base de la nervadura, entre 50 y 60% del grosor de pared, altura máximo 3x grosor de pared.
Interfiere: con elevadores activos estas nervaduras no tienen espacio: el elevador necesita recorrido justo al lado de la pared lateral. Pon los elevadores a cero, o mueve las nervaduras lejos de la pared lateral.
Por qué: un gancho o clip interno pide un elevador (expulsor angular): compacto, pero propenso al desgaste y limitado en recorrido.
Interfiere: con estas nervaduras activas el elevador no puede moverse: necesita recorrido que ahora ocupan las nervaduras. Desactiva las nervaduras para usar los elevadores.
Por qué: un rebaje externo o agujero transversal requiere una corredera: más coste por corredera, más mantenimiento y una marca de línea de partición en el producto.
Todo lo de arriba es solo para percibir el efecto de cada decisión, no para cotizar. ¿Quieres saber cuánto cuesta tu producto realmente? Calcula tu precio de molde y por pieza o pregúntalo a nuestros ingenieros en una lluvia de ideas sin compromiso.
Referencia
Todas las normas básicas en una lista
Estos son los números que nuestros ingenieros revisan en cada archivo CAD, basados en más de 25 años diseñando para nuestra propia fabricación de moldes y fábrica. En cada norma, la imagen correspondiente de la QDP Academy: a la izquierda el producto en 3D, a la derecha la cota. Orientativo, porque el número exacto depende del material y la geometría, pero quien se aparte demasiado acaba pagándolo en el molde o la serie.
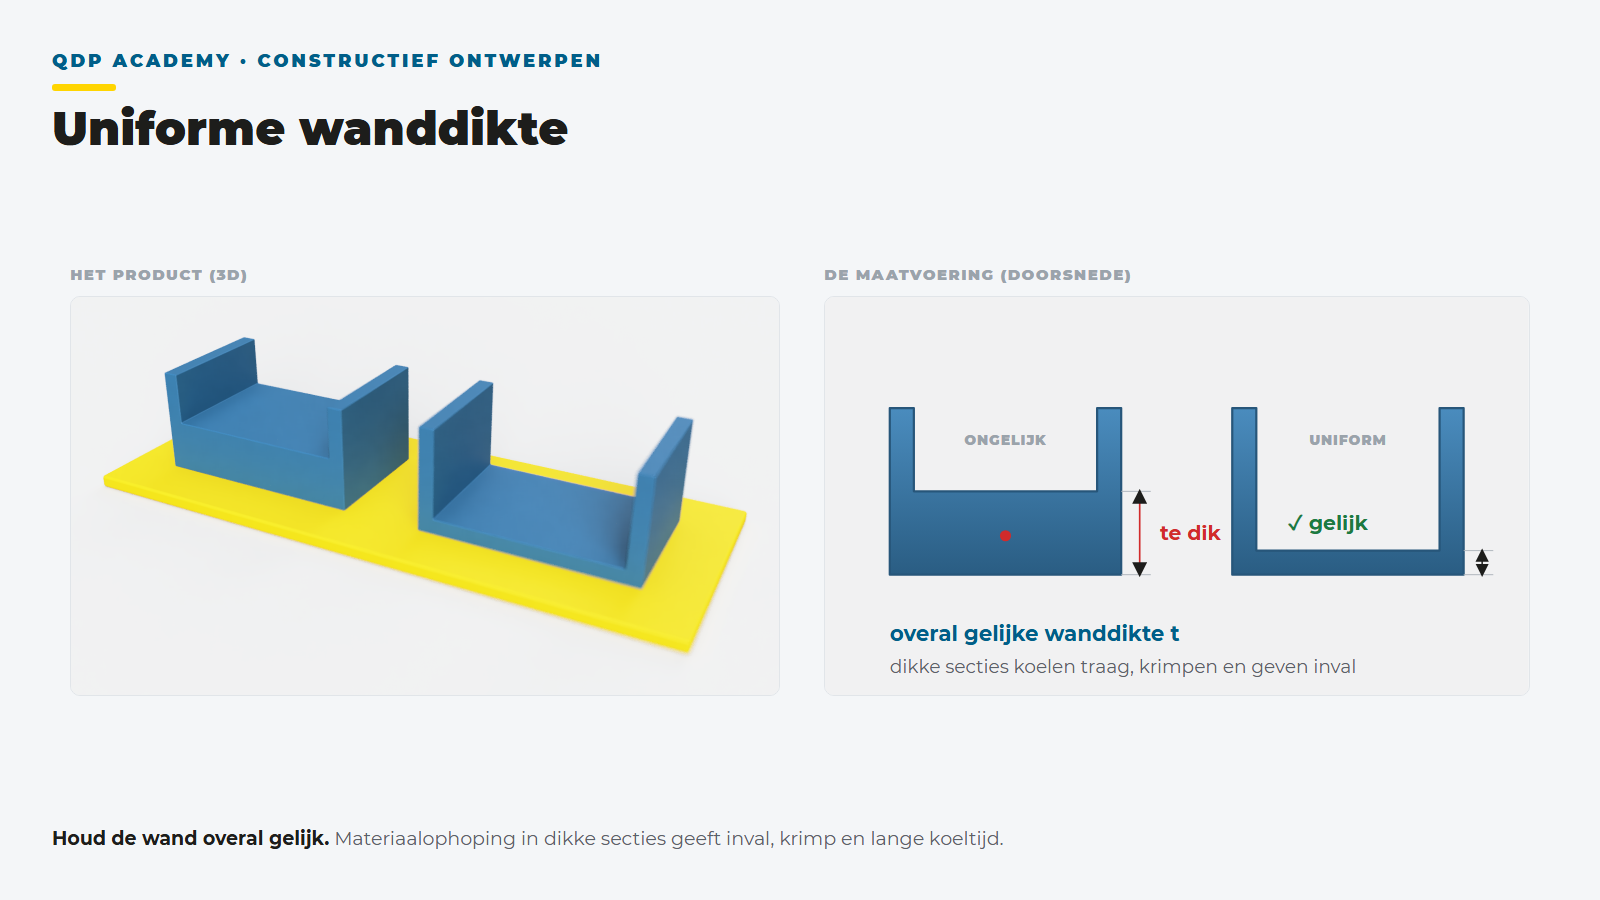
Grosor de pared
Uniforme y tan delgada como la función permita. La mayoría de los productos entre 1,5 y 3 mm. La rigidez proviene de nervaduras y forma, no de masa; las transiciones de grosor son suaves, nunca bruscas.
Leer más ›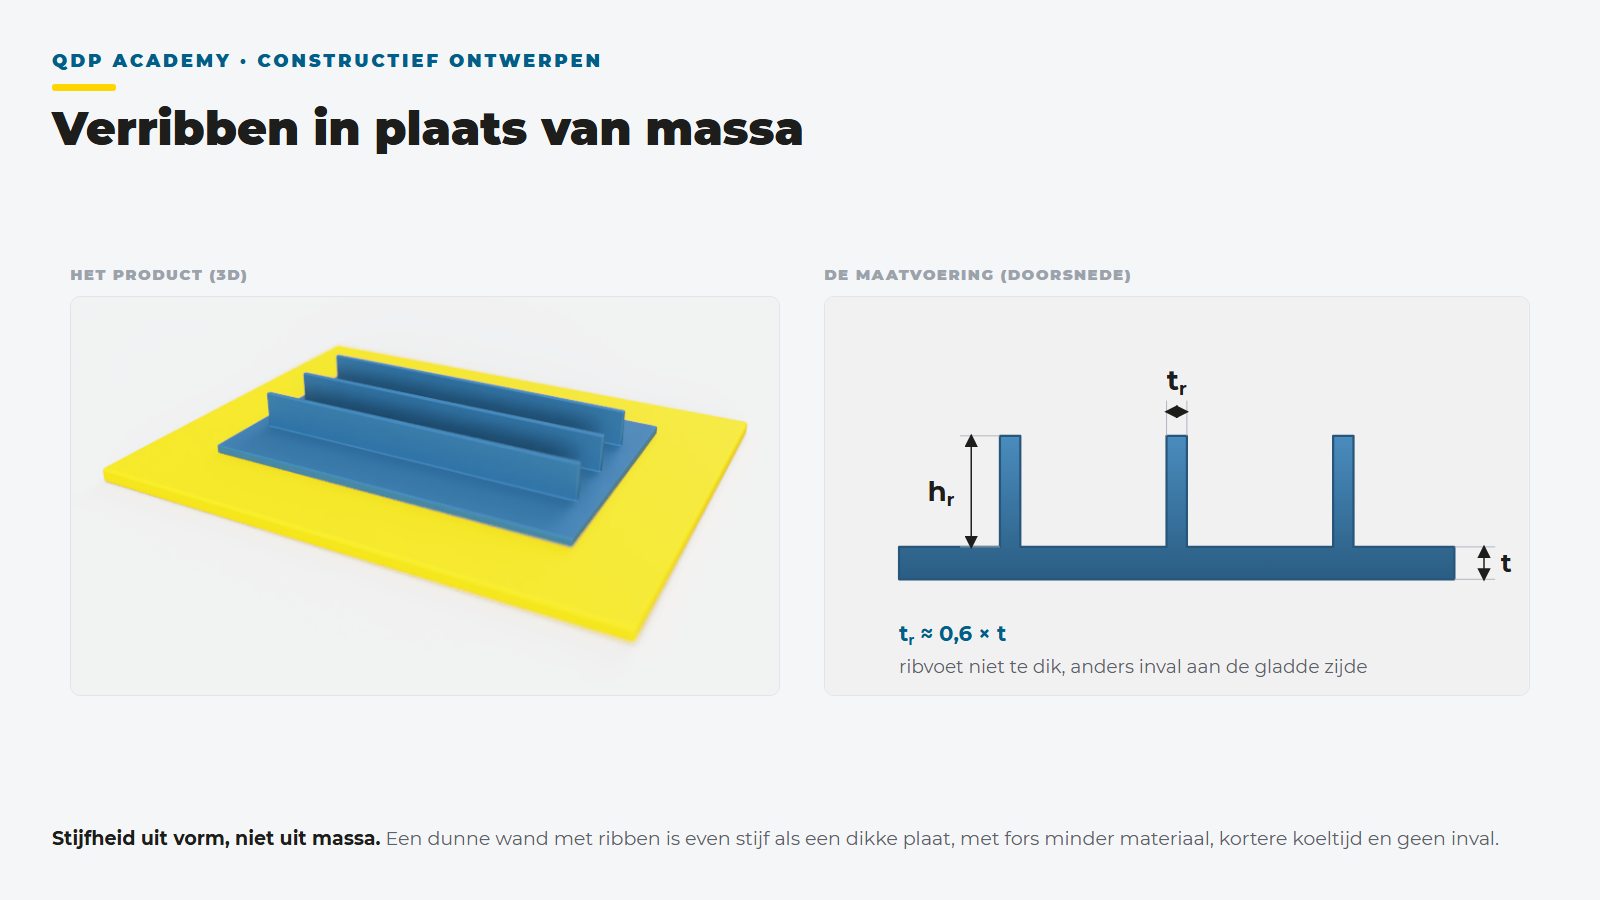
Nervaduras
La base de la nervadura entre la mitad y el sesenta por ciento del grosor de pared, así la cara visible queda libre de depresiones. Altura hasta tres veces el grosor de pared, con desmoldeo en los laterales y un radio en la base.
Leer más ›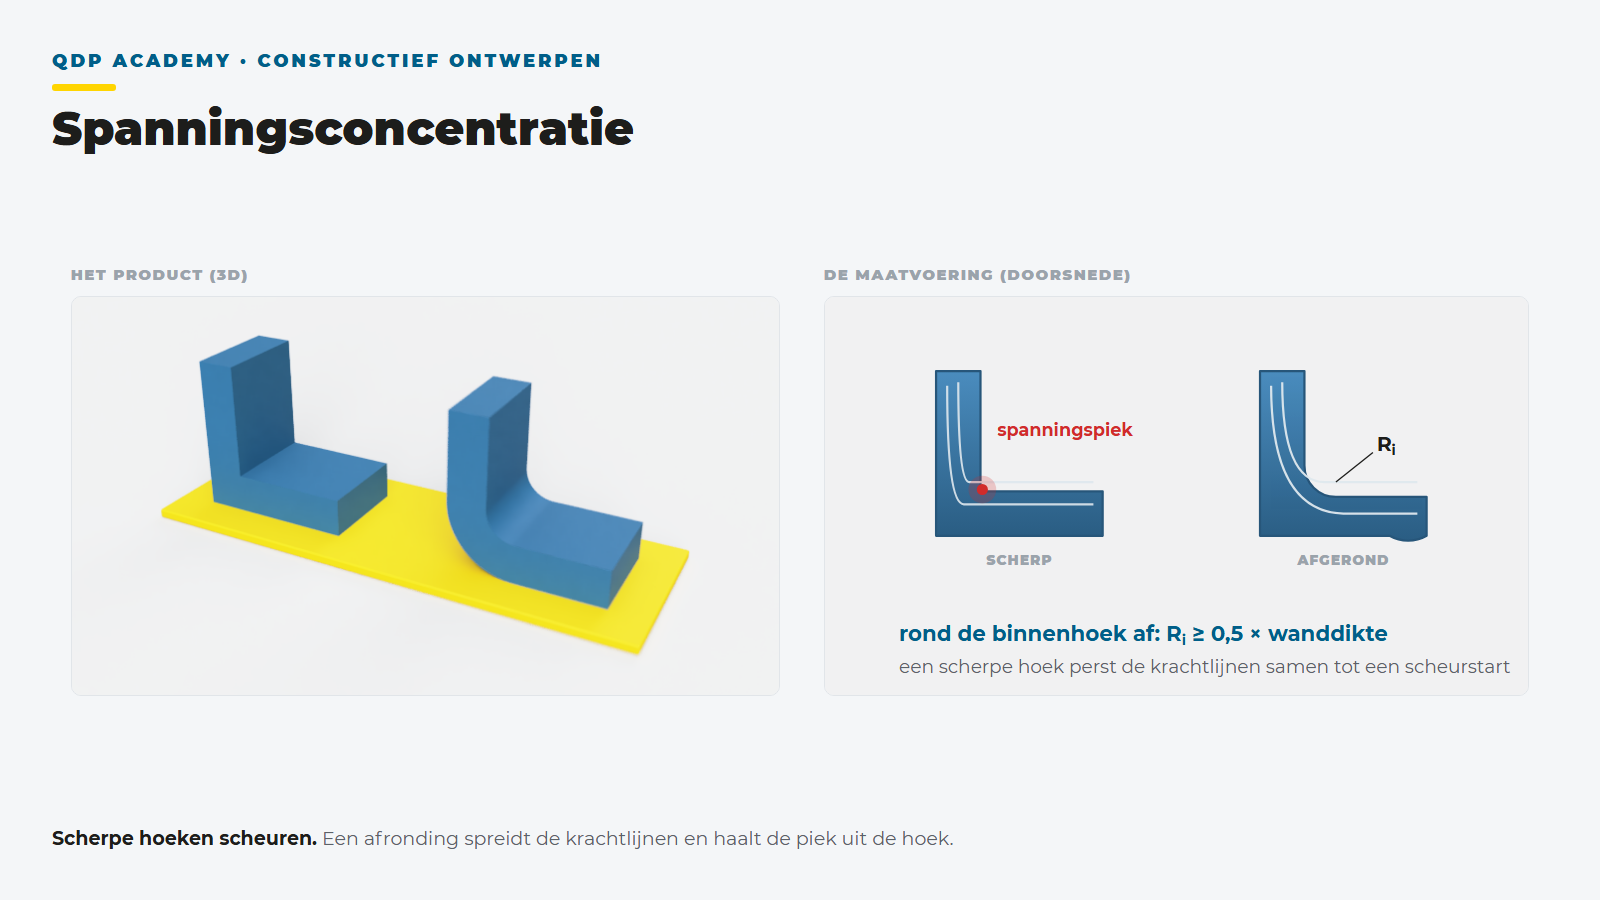
Esquinas y radios
Radio interior como mínimo la mitad del grosor de pared, radio exterior igual al interior más el grosor de pared. Una esquina interior aguda genera concentración de tensión y ralentiza el flujo en el molde.
Leer más ›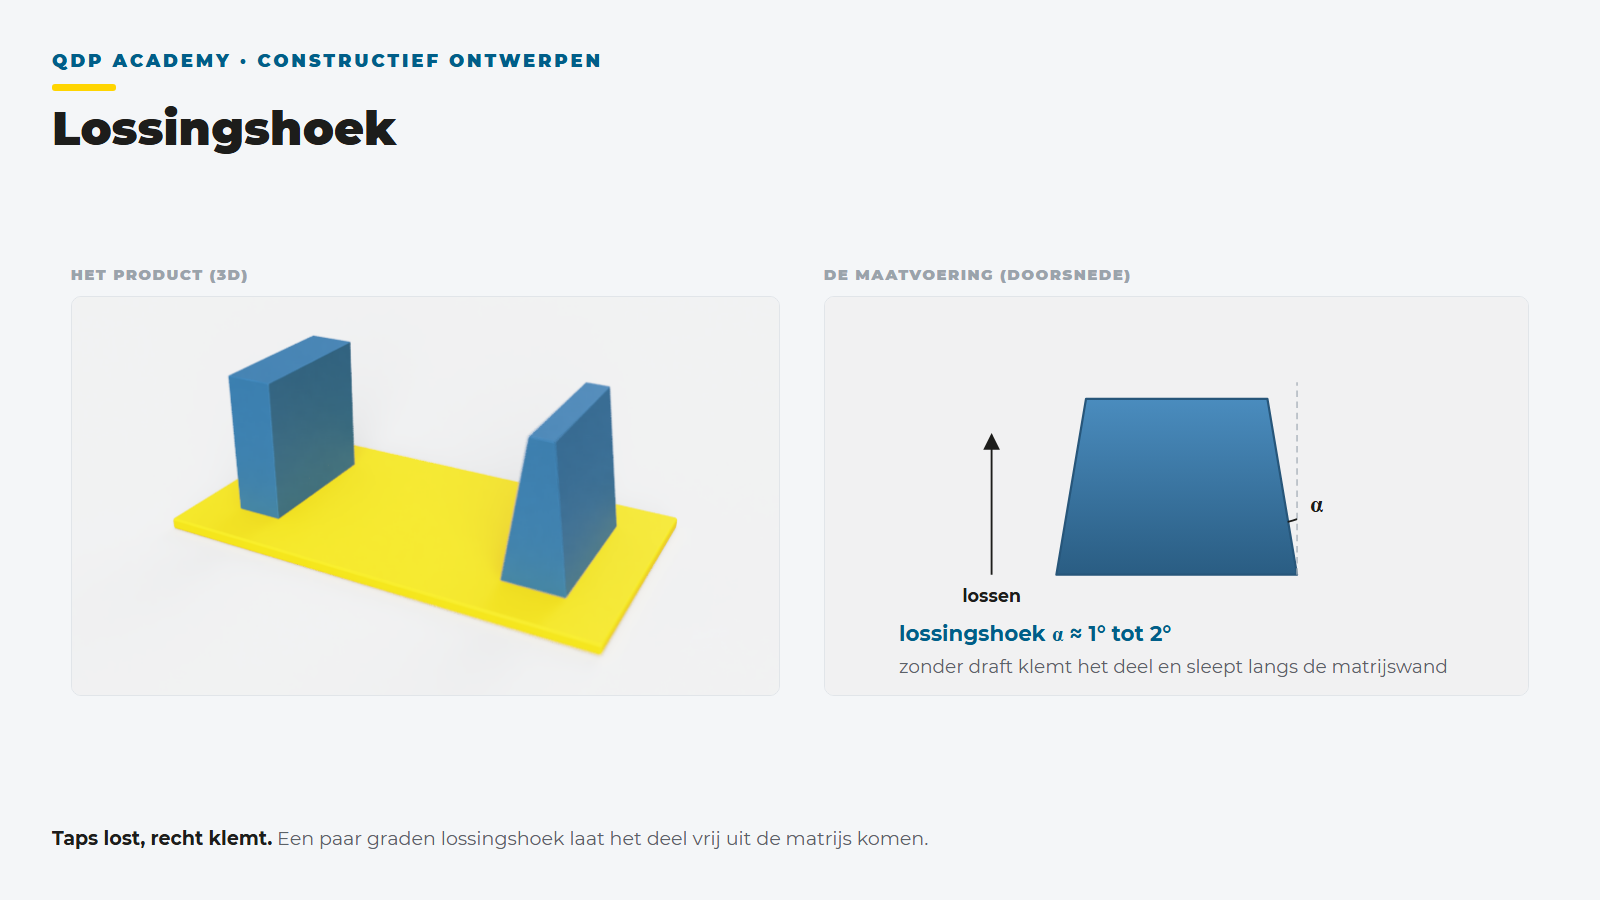
Inclinación de desmoldeo
1 a 3 grados en cada superficie en la dirección de desmoldeo. Las superficies texturizadas requieren más: cuenta un grado extra por cada 0,025 mm de profundidad de textura.
Leer más ›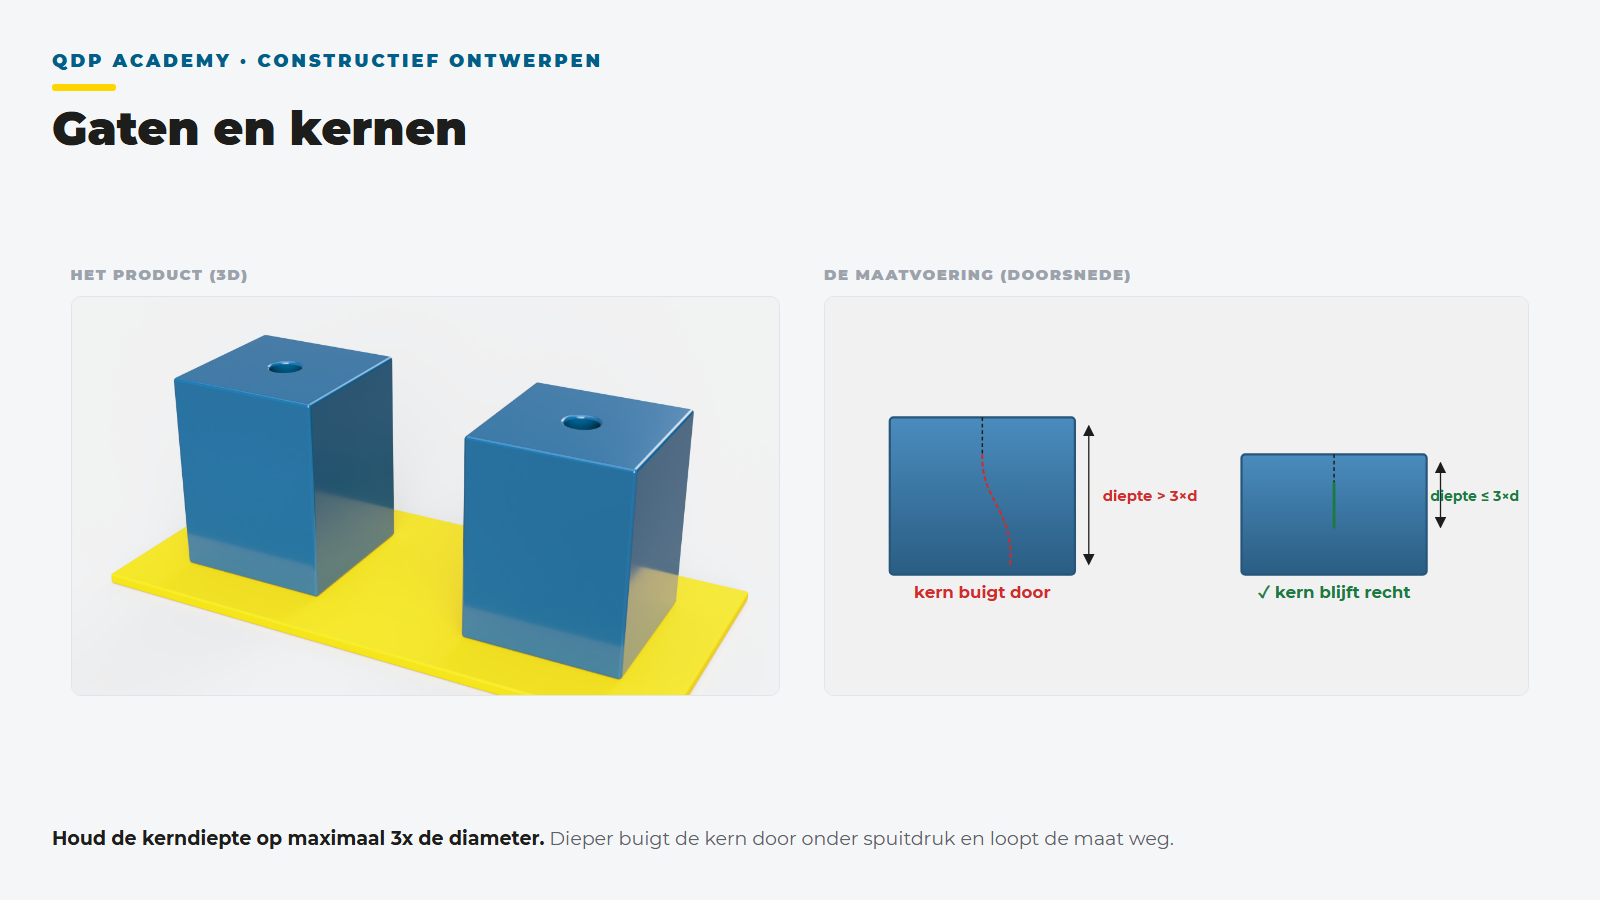
Agujeros y núcleos
Un agujero ciego se forma con un núcleo en el molde. Mantén la profundidad en máximo tres veces el diámetro, si no el núcleo se doblará bajo la presión y perderá precisión.
Leer más ›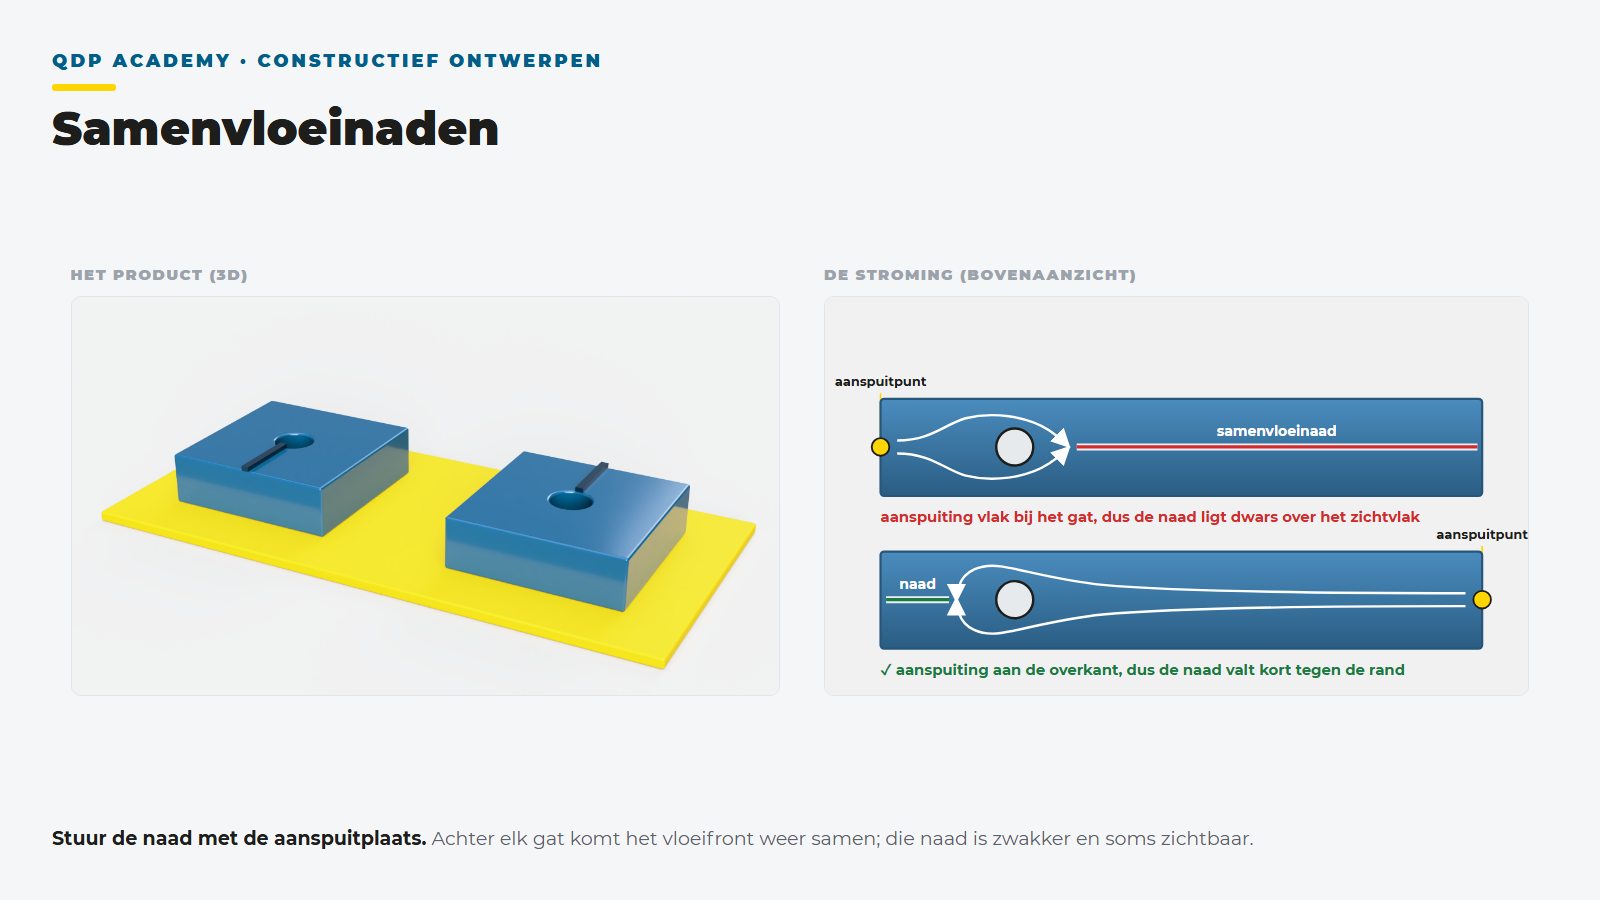
Líneas de soldadura
Detrás de cada agujero, el frente de flujo se une formando una línea que es más débil y a veces visible. La posición del punto de inyección decide dónde va esa línea, así que la escogemos conscientemente.
Leer más ›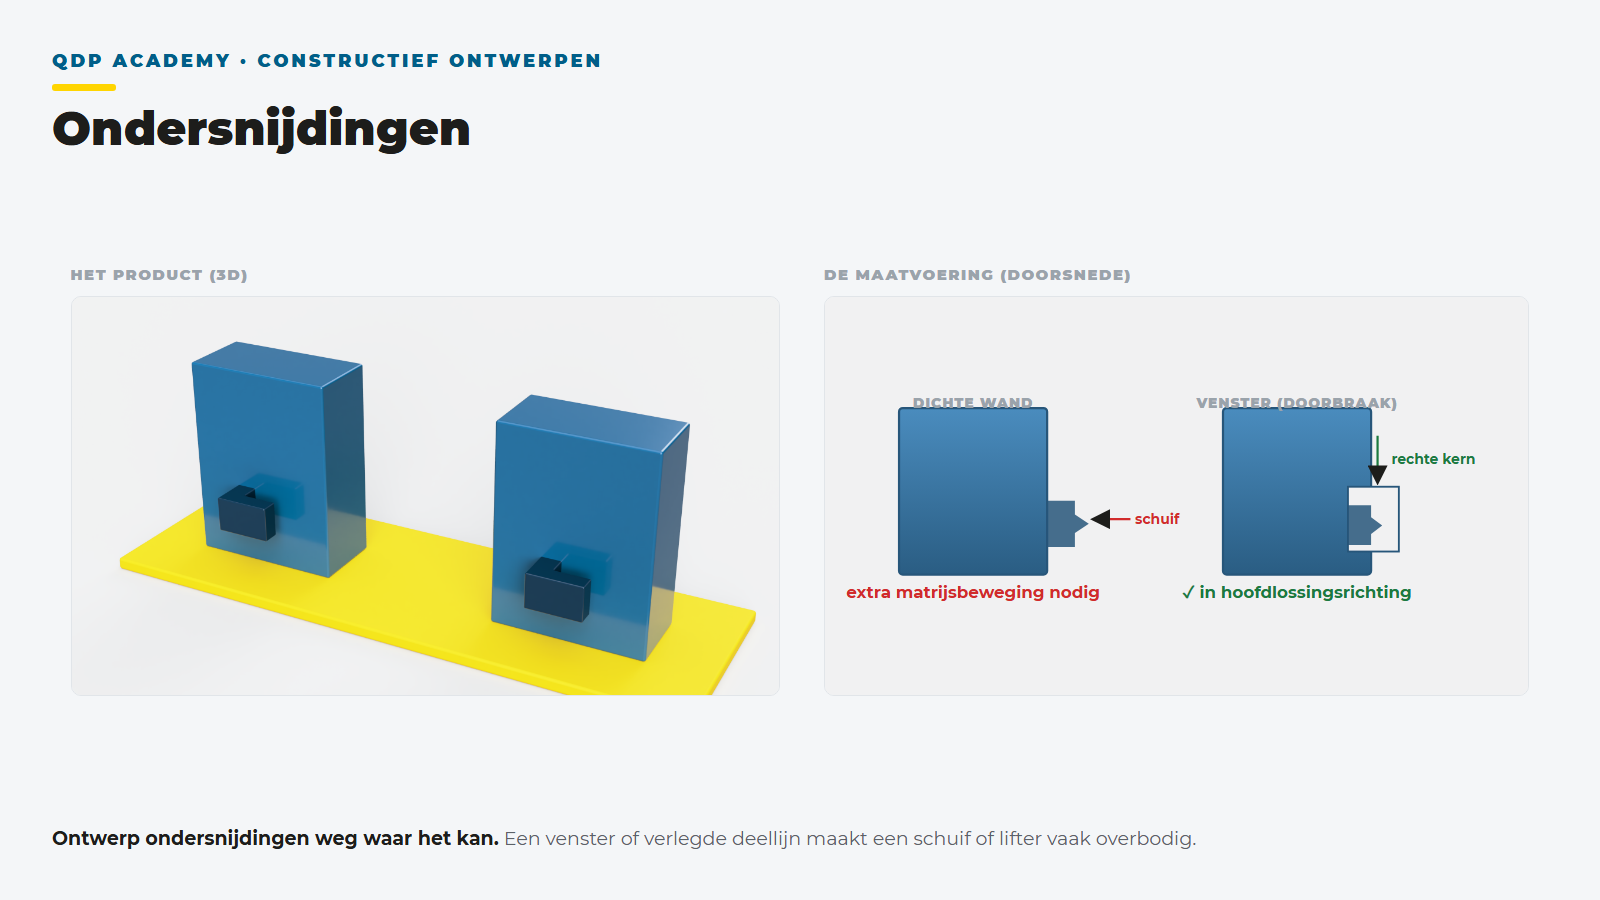
Rebajes
Cada rebaje requiere un elevador (interior) o corredera (exterior) y hace el molde más caro y delicado. Si es posible, elimínalos: mueve la línea de partición o añade una apertura, así el detalle se forma en la dirección principal de desmoldeo.
Leer más ›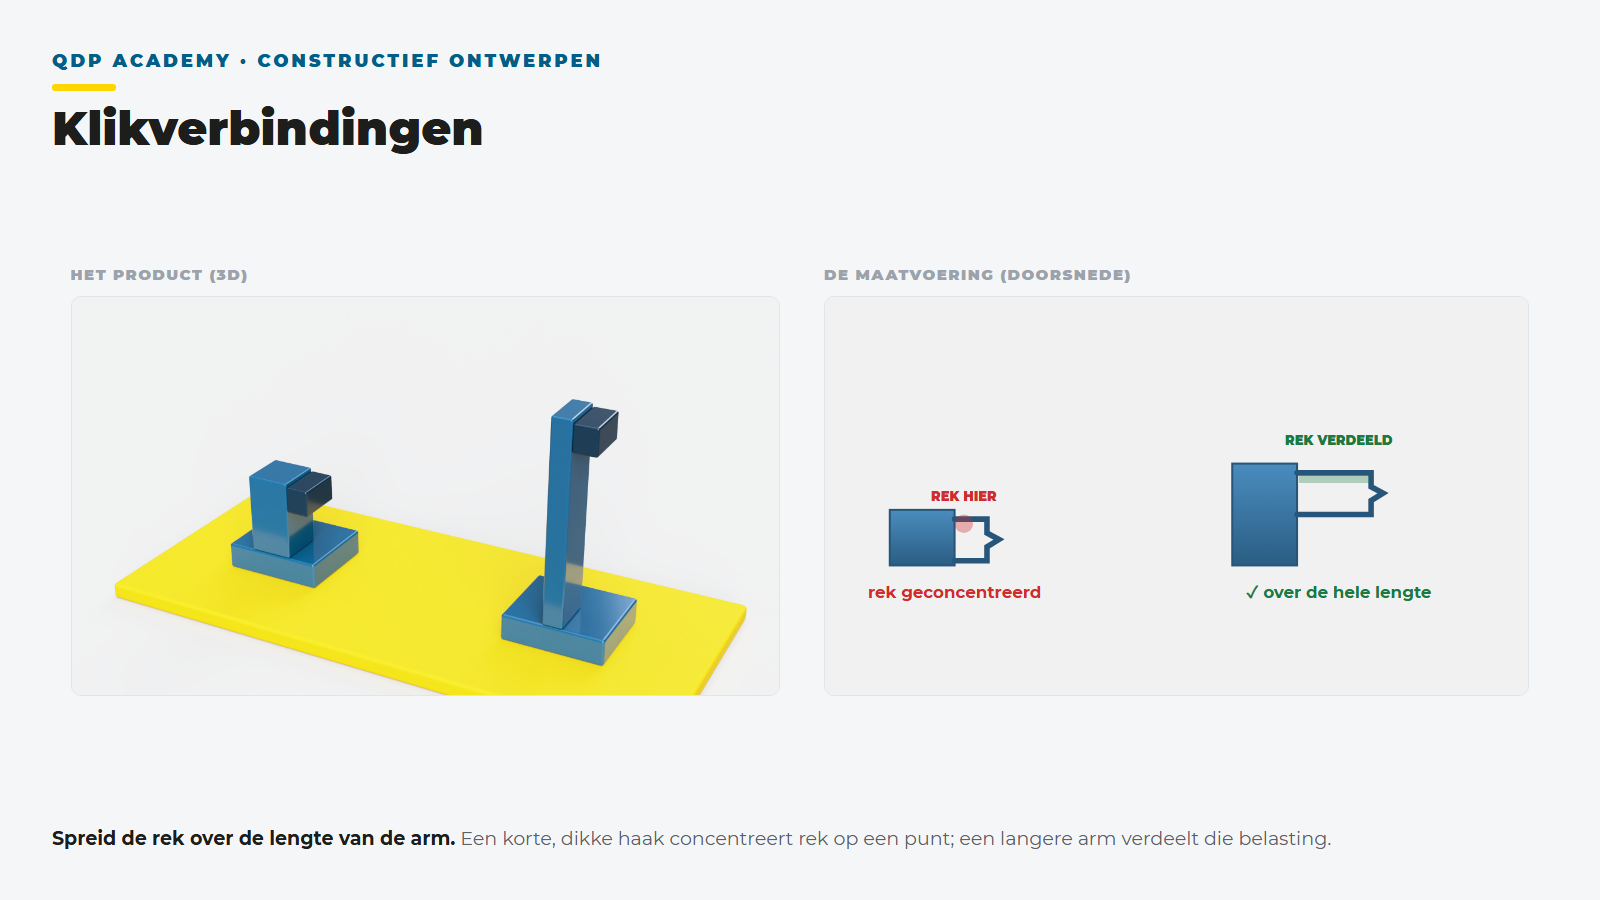
Clips
Mantén la deformación de un clip dentro de los límites que el material tolere repetidamente y reparte esa deformación en toda la longitud. Fija con la forma, no por tensión constante, porque el plástico bajo tensión continua se relaja.
Leer más ›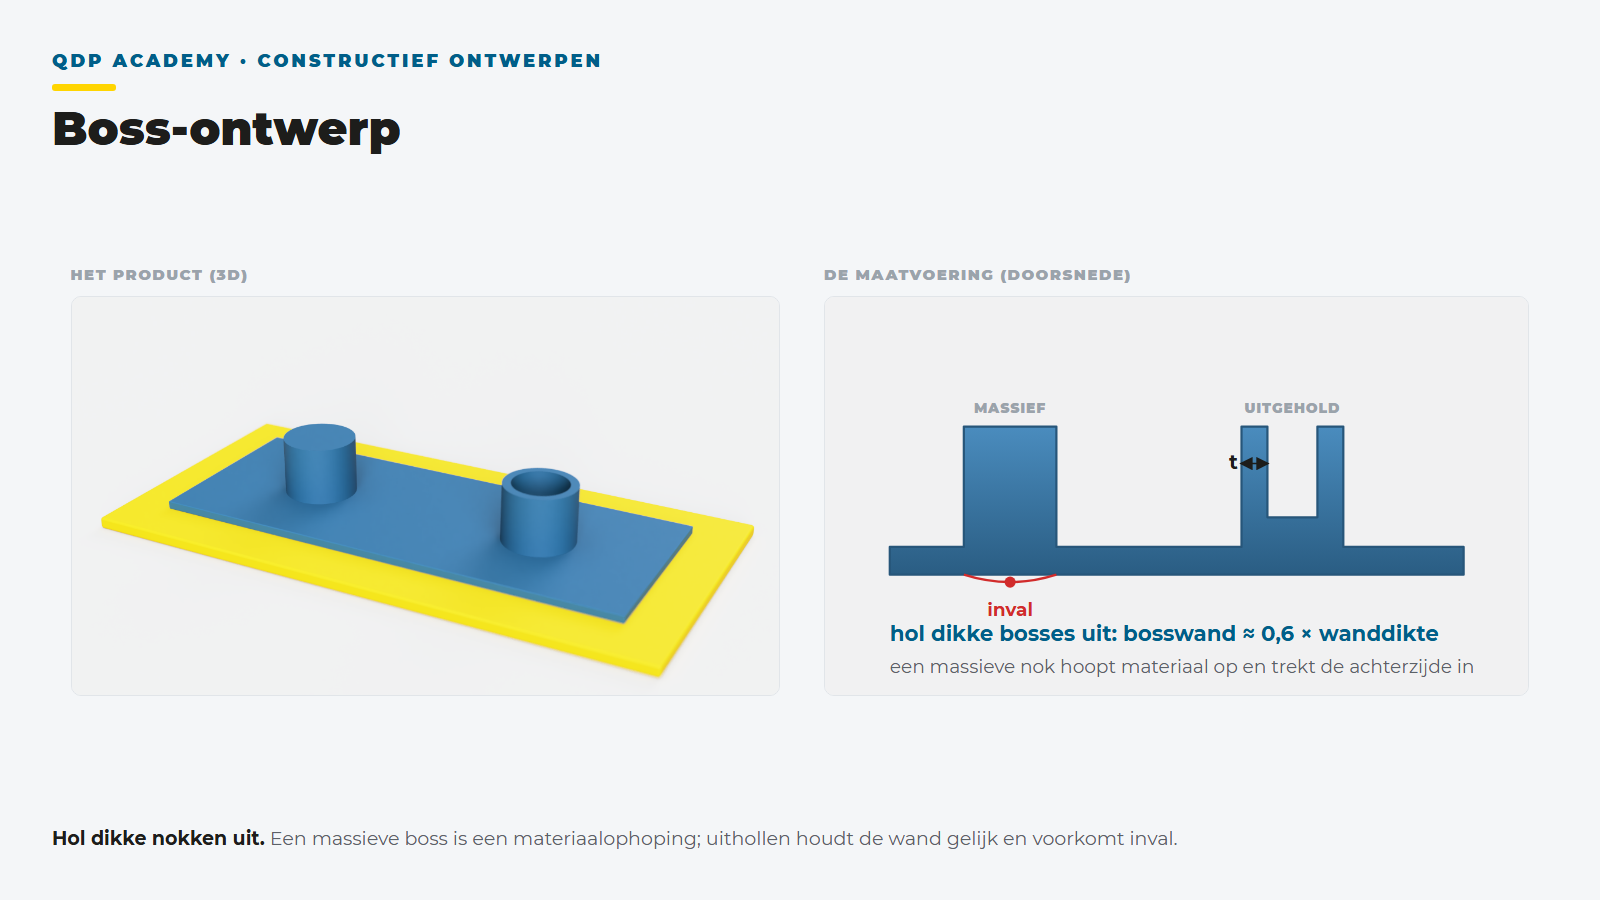
Tornillos y bosses
Un tornillo autorroscante va en un boss con la proporción correcta de pared, no en material macizo. Bosses demasiado gruesos causan depresiones en la cara visible: conéctalos a la pared con nervios, no engrosando.
Leer más ›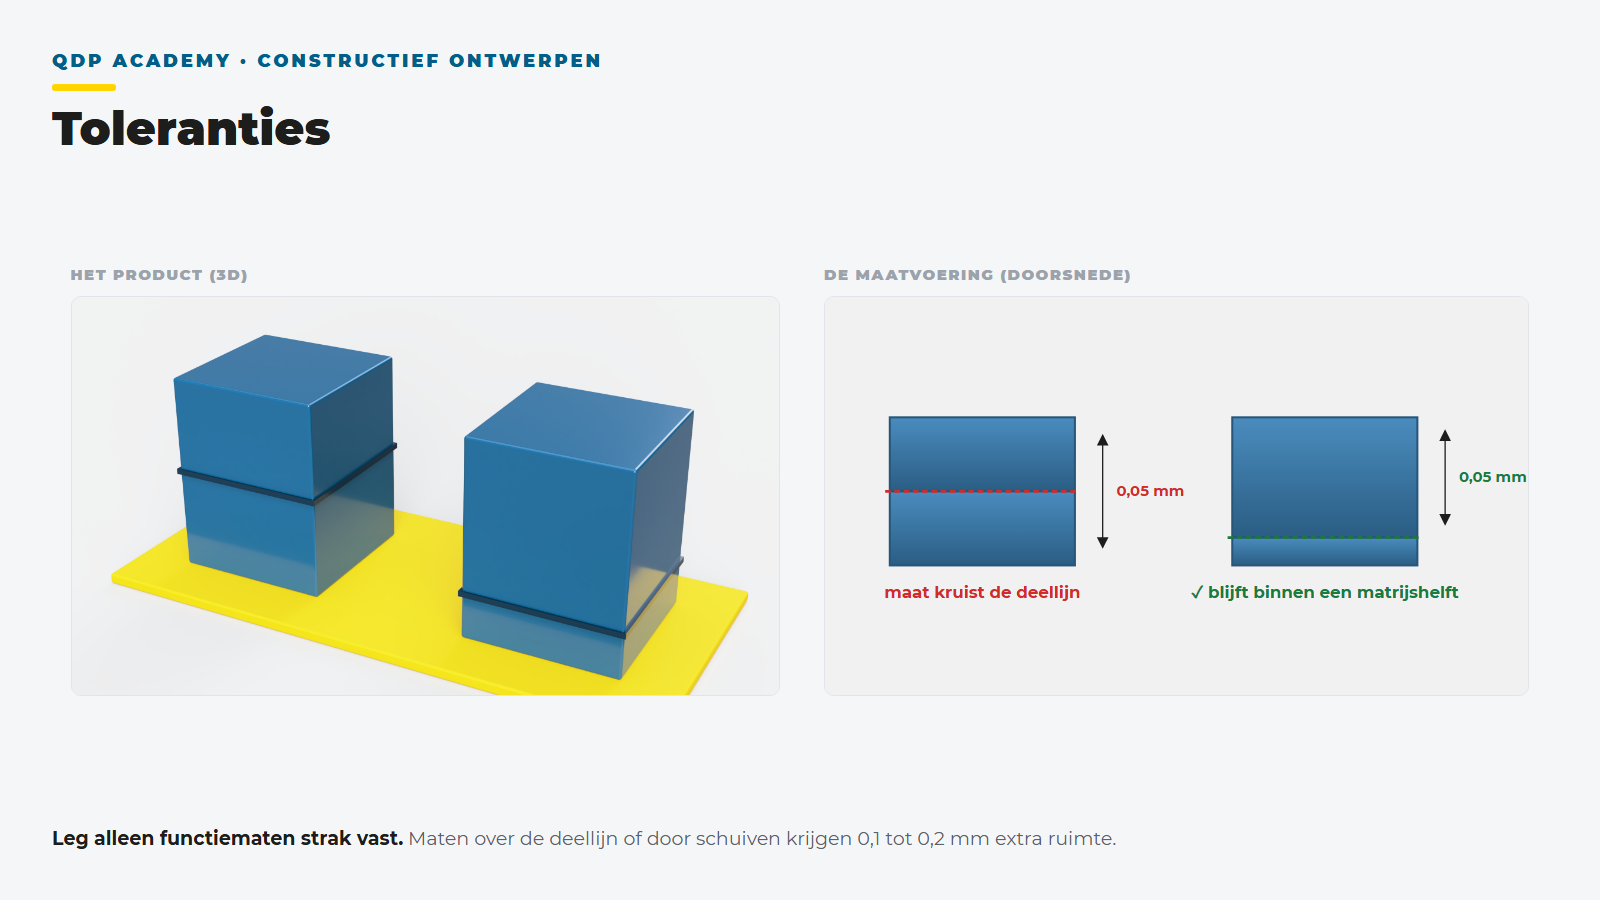
Tolerancias
Solo define medidas funcionales de forma estricta y deja el resto general. Las medidas sobre la línea de partición o por corredera tienen 0,1 a 0,2 mm extra sobre la tolerancia normal.
Leer más ›Cada norma anterior tiene excepciones según el material. Por eso cada proceso inicia con una revisión DfM: nuestros ingenieros revisan tu diseño conforme a estos puntos antes de pedir nada en acero.
Preguntas frecuentes
Design for Manufacturing en resumen
¿Qué es exactamente Design for Manufacturing?+
Design for Manufacturing (DfM) es diseñar un producto considerando el método de producción desde el inicio. En moldeo por inyección significa que el grosor de pared, los ángulos de desmoldeo, nervaduras, punto de inyección y material se consideran desde el primer boceto, para que el producto se pueda fabricar en el molde sin ajustes costosos. La diferencia con el diseño habitual es el orden: no dibujas primero la forma y luego buscas un molde, sino que el molde guía el diseño. En QDP ese es el método en cada proceso.
¿Es DfM un servicio aparte que puedo contratar?+
No. DfM no es un servicio aparte sino una forma de trabajo que recorre todo el proceso, de concepto a serie. Un chequeo DfM posterior en un diseño terminado da a menudo una lista de correcciones que exigen redibujar. Integrarse desde el primer boceto evita esa ronda extra. Si no tienes capacidad de diseño propia, QDP asume el diseño mediante su outsourcing y aplica DfM desde el primer día. Si traes tu diseño, lo revisamos antes de hacer el molde.
¿Cuándo debe arrancar DfM en mi proyecto?+
Tan pronto como sea posible, de preferencia ya en la etapa de concepto. La mayor parte del precio de coste y la fabricabilidad se determinan en el diseño, no en la producción. Una decisión en la fase de boceto, como un grosor distinto o una línea de partición desplazada, no cuesta nada entonces, pero sí miles de euros y semanas de retraso tras fresar el molde. Cuanto más tarde entra DfM, menos margen hay. QDP participa ya en el primer concepto, incluso si aún no existe dibujo.
¿Qué aporta concretamente DfM?+
Un precio más bajo por unidad, menos iteraciones de diseño y una calidad más estable en producción. Las rondas DfM suelen ahorrar entre un 10 y un 30 por ciento del precio unitario gracias a grosor más inteligente, menos piezas y montaje más simple. Además, el molde suele ser más sencillo, con menos correderas, menor inversión y menos tiempo de entrega. Y como la fabricabilidad se calcula antes, hay menos sorpresas con los primeros tiros. QDP además garantiza: si el producto no se fabrica según lo diseñado, recuperas la inversión.
¿Puede QDP aplicar DfM a un producto ya existente?+
Sí, así es. En un producto existente, DfM comienza con un análisis de lo que existe: el diseño actual, el molde, los rechazos y el ensamblaje. Luego se rediseña en función, ergonomía y fabricabilidad, buscando el mismo o mejor producto más barato. Puede ser una pared más fina, uniendo piezas o usando otro material. A veces basta modificar el molde actual, otras conviene uno nuevo. Esta es la base de los procesos de evolución y reducción de costes de QDP.
¿Cuánto cuesta un molde si aplico DfM correctamente?+
Depende del tamaño, número de cavidades y cantidad de correderas que pide la forma. Un molde sencillo para una pieza simple es lo más económico, y cada rebaje que requiere corredera lo encarece y complica. Un buen DfM mantiene el molde lo más sencillo posible y la inversión baja. En QDP un molde inicia desde 3.000 euros, con mayoría entre 3.000 y 5.000 euros y máximos de hasta 60.000 euros para trabajos grandes y complejos. Obtienes indicación en dos minutos con la calculadora.
¿Qué materiales se consideran en una decisión DfM?+
Prácticamente todos los plásticos técnicos: ABS, PP, PA, PC, POM y versiones con fibra de vidrio, más variantes biobasadas como PHA y PLA y plásticos reciclados. El material es parte del análisis DfM y no una selección posterior, porque marca la contracción, posible grosor, tiempo de ciclo y así todo el molde. Un molde se fabrica para la contracción de un material, cambiarlo luego cuesta dinero. QDP escoge material junto al diseño, por función, entorno y coste.
¿Qué pasa si mi producto resulta no ser fabricable?+
Ese riesgo lo reduces antes de fresar acero. Con análisis de flujo simulas el llenado, con validación de material compruebas si el plástico rinde como se exige, y con revisión DfM examinas grosor, desmoldeo y rebajes. También suele incluirse un modelo para comprobar ajuste. Si algún detalle no es fabricable, se ajusta el diseño cuando aún es barato. En QDP además se aplica: si un producto no se fabrica según lo diseñado, recuperas tu inversión.
¿Qué grosor de pared es normal en moldeo por inyección?+
La mayoría de productos inyectados tienen grosor de pared entre 1,5 y 3 mm, según material y flujo. Es más importante su uniformidad que el número: zonas gruesas enfrían lento y generan marcas, huecos y deformaciones, mientras que las delgadas no llenan completamente. La rigidez la das con nervaduras y forma, no con masa. Si hay que variar el grosor, haz transiciones suaves. QDP recalcula el grosor en cada diseño según material, flujo y ciclo.
¿Qué tolerancias se pueden alcanzar en moldeo por inyección?+
Depende de material, tamaño y si la medida está en un lado del molde. El plástico se contrae de 0,4 a 2,5% en el molde y esa contracción varía en cada ciclo. Las medidas sobre línea de partición tienen 0,1 a 0,2 mm extra sobre la tolerancia normal. Plásticos amorfos como ABS y PC se contraen menos y de forma más uniforme que los semicristalinos como PP, PA y POM. Regla general: solo fija estrictamente medidas funcionales, el resto general. QDP define tolerancias específicas por funcionalidad antes de fabricar el molde.
¿Qué es una línea de soldadura y es problemática?+
Una línea de soldadura aparece donde dos flujos de plástico fundido se unen, por ejemplo, tras un agujero. En esa línea el material es un poco más débil y a veces visible. Normalmente no molesta, pero en zonas cargadas o vistas sí. Una temperatura de molde mayor o una ventilación extra refuerza y disimula la línea. Escogiendo el punto de inyección decides dónde acaba la línea. QDP lo verifica antes con análisis de flujo.
¿Cómo evito rebajes en mi diseño?+
Revisa cada detalle a ver si puede hacerse en la dirección de apertura del molde. Muchas veces un gancho, agujero o borde se puede modificar: mueve la línea de partición, abre debajo de un clip o gira el detalle un cuarto de vuelta. Si no, se requieren correderas o extractores. Cada corredera encarece y complica el molde, requiere más mantenimiento y puede dejar marcas. Pregunta en cada rebaje si esa función es realmente necesaria. QDP revisa estos detalles punto por punto contigo en la revisión DfM.
Haz tu diseño fabricable
Calcula en 2 minutos tu precio de molde y pieza, o agenda una lluvia de ideas sin compromiso con nuestros ingenieros.