Design for Manufacturing / Rippen und Versteifungen
DfM-Vertiefung
Rippen und Versteifungen: Steifigkeit aus der Form, nicht aus der Masse
Kunststoff besitzt einen E-Modul, der grob etwa um den Faktor 30 bis 100 niedriger ist als bei Stahl. Dick zu spritzen ist keine Lösung: Das kostet quadratisch mehr Kühlzeit und führt schneller zu Einfallstellen. Biegesteifigkeit skaliert mit der dritten Potenz der Bauhöhe, daher bewirkt ein wenig Form mehr als viel Masse.
Eine große, flache, nicht unterstützte Fläche ist die schlechtestmögliche Kunststoffform: im Gebrauch schlaff und aus dem Werkzeug besonders verzugsanfällig. Rippen sind die klassische Lösung, sofern sie gut auf die Wandstärke abgestimmt sind.
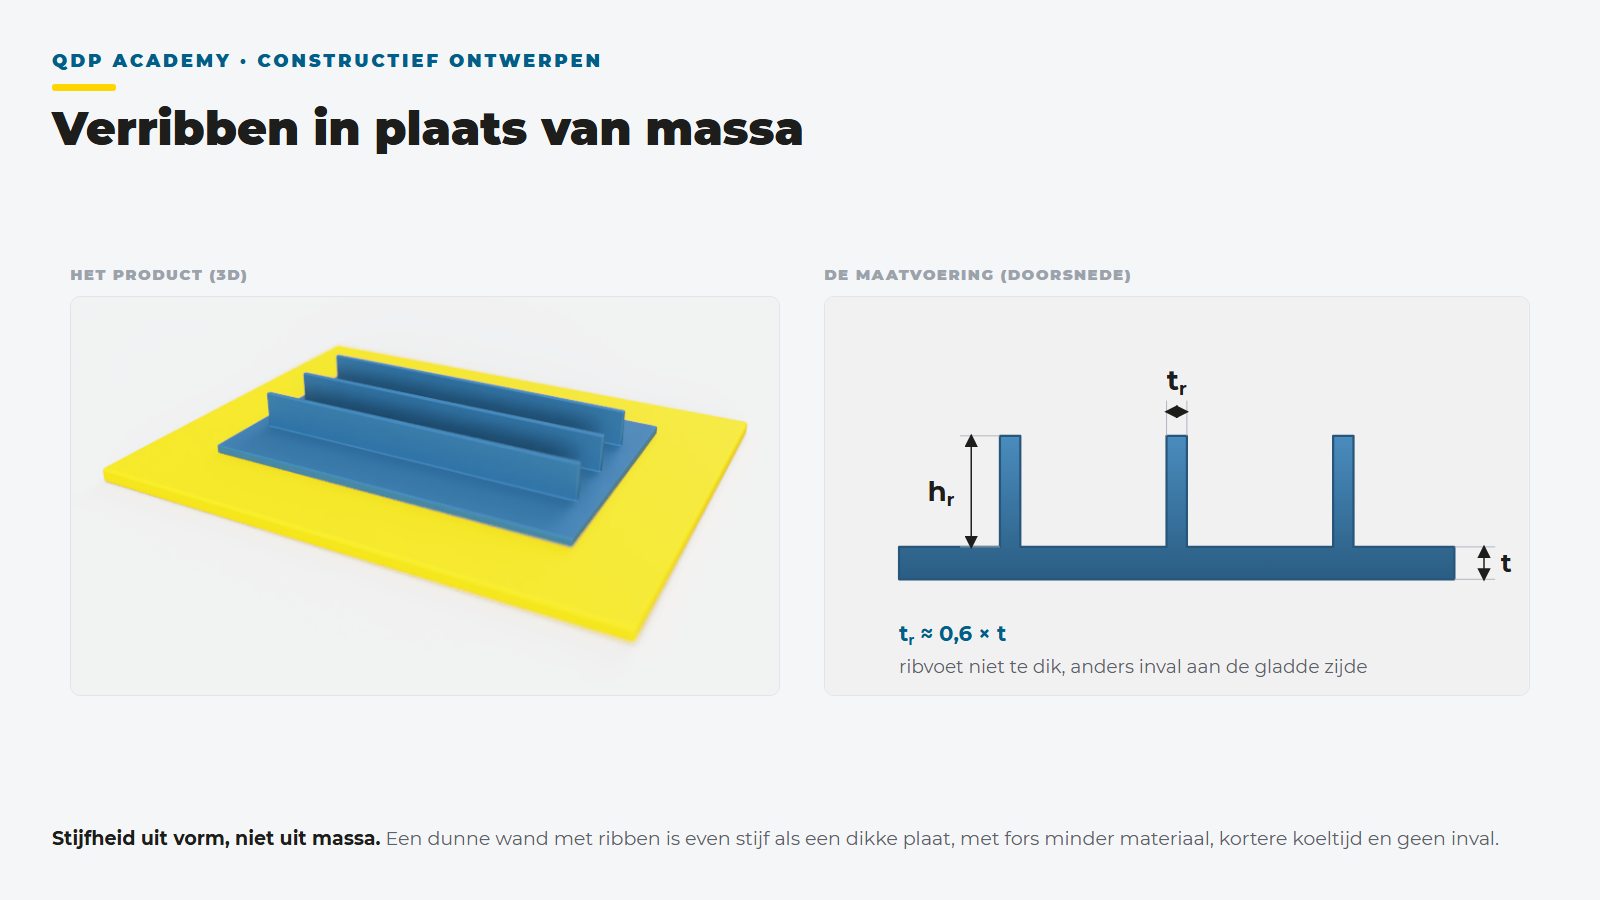
Faustregeln für Rippen
| Merkmal | Indikative Regel |
|---|---|
| Rippendicke am Fuß | 0,4 bis 0,6 x Wandstärke |
| Rippenhöhe | Maximal 3x Wandstärke (höher: lieber zwei niedrigere Rippen) |
| Abstand zwischen Rippen | Mindestens 2x Wandstärke |
| Fußradius Rippe | 0,25 bis 0,5 x Wandstärke |
| Entformungsschräge an Rippenflanken | 0,5 bis 1 Grad pro Seite |
Das Werkzeugkästchen für Steifigkeit
Neben Rippen gibt es weitere Möglichkeiten, Steifigkeit aus der Form zu gewinnen. Bombierung (eine leichte Krümmung von einigen Millimetern auf einer großen Fläche) macht eine Fläche dramatisch steifer und kaschiert Verzug. Umgelegte Kanten (ein 90-Grad-Flansch rund um einen Deckel oder ein Paneel) wirken wie ein Randbalken, oft effektiver als ein Feld voller Rippen. Hohlprofile verleihen Torsionssteifigkeit, wo einzelne Rippen das nicht tun.
Erst der Rand, dann das Feld: Eine steife Randkonstruktion rund ums Produkt bringt pro Gramm mehr Steifigkeit als Rippen in der Flächenmitte.
Rippen sind die klassischen Verursacher von Einfallstellen an der Wandanbindung: Lesen Sie die vollständige DfM-Säule oder gehen Sie zu Wandstärke.
Was bedeutet das für Ihr Design?
Berechnen Sie in 2 Minuten Ihren Werkzeug- und Stückpreis oder fragen Sie unsere Ingenieure für einen DfM-Check.